 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production automatique de tartes au chocolat : trouver le bon équilibre entre guimauve et chocolat
Content
- 1. Pourquoi l'uniformité de la base du gâteau pose les bases de chaque étape suivante
- 2. Remplissage de guimauve : volume d'injection, température et pourquoi c'est l'étape la plus sensible de la ligne
- 3. Du gâteau cuit au four à la tarte prise en sandwich : comment les erreurs d'alignement se multiplient en aval
- 4. Systèmes d'enrobage du chocolat : couverture, épaisseur et consistance du revêtement
- 5. Conception du tunnel de refroidissement et pourquoi le réglage du temps ne peut pas être précipité
- 6. Vitesse de ligne vs. Coûts du chocolat : trouver le bon débit
- 7. Défauts courants et points d'inspection qui les détectent avant l'emballage
- 8. Comment choisir un fournisseur de ligne de production de tarte au chocolat
Une tarte au chocolat a l'air simple sur une étagère — deux couches de gâteau moelleux, un centre de guimauve, une coque en chocolat. Mais une ligne de production automatique de Choco Pie doit maintenir une chaîne d'étapes où une petite erreur au début (un gâteau inégal) apparaît beaucoup plus tard sous la forme d'un enrobage de chocolat concassé ou d'une tarte en sous-poids. Obtenir le bon équilibre entre la guimauve et le chocolat n'est pas un seul paramètre — c'est la somme de la façon dont chaque station le long de la ligne est réglée sur celles qui la précèdent et qui la suivent. Cet article parcourt cette chaîne, station par station, et se termine par deux questions auxquelles chaque acheteur doit finalement répondre : comment contrôler le coût du chocolat sans réduire la qualité et comment choisir un fournisseur capable de livrer une ligne qui fonctionne comme spécifié.
1. Pourquoi l'uniformité de la base du gâteau pose les bases de chaque étape suivante
Tout ce qui se passe en aval dépend de la base du gâteau qui sort du four de la même taille, de la même épaisseur et de la même teneur en humidité, tarte après tarte. Si le diamètre du gâteau dérive même d'un millimètre ou deux, ou si certains gâteaux sortent légèrement bombés tandis que d'autres sont plats, la station d'injection de guimauve doit compenser — et elle ne le peut généralement pas, pas de manière cohérente.
Une cuisson inégale affecte également la résistance structurelle. Un gâteau trop sec s'effrite lorsqu'il est pris en sandwich ; un gâteau trop humide ne conservera pas la forme de la guimauve une fois rempli, et la tarte s'étale en rond avant même d'atteindre le bain de chocolat. C'est pourquoi l'étape de dépôt/cuisson nécessite un dosage serré de la pâte, des températures constantes dans la zone du four et une étape de refroidissement avant que les gâteaux ne passent à autre chose — précipiter un gâteau chaud dans la prise en sandwich est l'une des causes profondes les plus courantes de défauts de forme qui ne deviennent visibles que trois ou quatre stations plus tard.
2. Remplissage de guimauve : volume d'injection, température et pourquoi c'est l'étape la plus sensible de la ligne
C'est dans le remplissage à la guimauve que la plupart des lignes perdent ou gagnent leur réputation de consistance. Deux variables comptent le plus :
Volume d'injection. Trop peu de guimauve et la tarte semble creuse, avec des espaces visibles une fois ouverte ; trop et elle se comprime pendant le sandwich, créant un bord irrégulier que l'enrobeur de chocolat ne peut pas enrober uniformément. Les pompes doseuses volumétriques ou basées sur le poids avec rétroaction en temps réel sont celles qui maintiennent cela dans la tolérance, mais elles ne fonctionnent que si la viscosité de la guimauve est également contrôlée — ce qui apporte de la température.
Température. La guimauve est aérée et sensible à la température ; quelques degrés trop froide et elle cesse de s'écouler uniformément à travers les buses, provoquant des remplissages partiels ou des surfaces de gâteau déchirées au contact. Quelques degrés trop chaud et il perd de l'aération, devenant plus dense et plus lourd que ce que la recette prévoit — ce qui augmente discrètement le coût des ingrédients par tarte sans que personne ne s'en aperçoive jusqu'à ce qu'un contrôle du poids du lot le signale.
Étant donné que cette station se trouve entre deux composants structurels (gâteau et coque en chocolat) plutôt que sur une surface stable, elle présente moins de marge d’erreur que presque tout autre point de la ligne. La plupart des opérateurs expérimentés la considèrent comme la station à instrumenter le plus étroitement avec les capteurs et celle à ralentir en premier si une tendance aux défauts apparaît ailleurs.
3. Du gâteau cuit au four à la tarte prise en sandwich : comment les erreurs d'alignement se multiplient en aval
Le sandwich — associer un gâteau farci à un gâteau supérieur et les presser ensemble — semble mécanique, mais de petites erreurs d'alignement ici s'accumulent plutôt que de faire la moyenne. Si le gâteau supérieur est même légèrement décentré, la guimauve se gonfle de manière inégale d'un côté. Ce renflement inégal détermine ensuite la quantité de chocolat qui s'accumule de ce côté pendant l'enrobage, ce qui modifie le temps de séchage nécessaire dans le tunnel de refroidissement, ce qui modifie ensuite le comportement de la tarte à l'intérieur de son emballage.
C’est le mécanisme que les acheteurs doivent comprendre lorsqu’ils évaluent une ligne : un problème ne reste pas local. Une erreur d'alignement de 2 mm lors du sandwiching peut apparaître sous la forme d'un enrobage de chocolat incohérent trois stations plus tard et d'un problème d'intégrité du joint dans l'emballage par la suite. Les bonnes stations de sandwich utilisent un alignement guidé par la vision ou indexé mécaniquement plutôt que de s'appuyer uniquement sur la gravité et le frottement du convoyeur, précisément parce que le coût d'une erreur augmente à mesure qu'elle descend avant d'être détectée.
4. Systèmes d'enrobage du chocolat : couverture, épaisseur et consistance du revêtement
L'enrober est l'endroit où la tarte obtient son identité finale — et où une grande partie des ingrédients de la gamme coûtent des vies. Trois choses doivent être combinées :
- Couverture: enrobage complet et uniforme sans zones de gâteau nues, y compris le dessous et les bords, qui sont les zones les plus difficiles à enrober de manière cohérente sur un rideau de chocolat en mouvement.
- Épaisseur: contrôlé par la viscosité du chocolat, le débit du rideau et la vitesse de la courroie. Trop fin et la couverture devient inégale ; trop épais et le poids — et le coût — du revêtement augmentent tarte par tarte.
- Cohérence dans l'ensemble du lot : même si l'épaisseur moyenne est correcte, une grande variance entre les tartes signifie que certaines sont sur-enrobées (chocolat gaspillé) et d'autres sous-enrobées (défauts visibles), de sorte que les deux queues de distribution coûtent de l'argent de différentes manières.
La trempe compte autant que l’enrober lui-même ici. Le chocolat mal tempéré fleurit (développe une surface terne et striée) même si l'épaisseur du revêtement est parfaite, de sorte que l'unité de trempe alimentant l'enrober a besoin de son propre contrôle de courbe de température, et pas seulement d'un seul point de consigne.
5. Conception du tunnel de refroidissement et pourquoi le réglage du temps ne peut pas être précipité
Une fois enrobée, la coque en chocolat a besoin de suffisamment de temps et du bon profil de température pour prendre correctement — non seulement refroidir à température ambiante, mais cristalliser dans une forme stable qui lui confère du claquement, de la brillance et une stabilité de conservation. Pousser les tartes trop rapidement dans le tunnel de refroidissement est une erreur courante de réduction des coûts : cela semble bien le jour de la production, mais apparaît des semaines plus tard sous forme de floraison, de douceur ou de revêtement qui se fissure pendant le transport.
Un tunnel bien conçu contrôle à la fois la température et le débit d'air par étapes — un réglage initial plus rapide suivi d'une stabilisation plus progressive — plutôt qu'une seule zone froide uniforme. La longueur du tunnel et la vitesse de la bande doivent être adaptées au débit de l'enrobeur ; un tunnel trop court pour la vitesse de la ligne oblige à choisir entre du chocolat sous-réglé et un goulot d'étranglement, et aucun des deux n'est un bon échange.
6. Vitesse de ligne vs. Coûts du chocolat : trouver le bon débit
La vitesse de la ligne et le coût du chocolat s’opposent plus directement que la plupart des autres variables de la ligne, cela mérite donc sa propre discussion.
Pourquoi plus rapide n’est pas automatiquement moins cher. Faire fonctionner l'enrober plus rapidement pour atteindre un objectif de débit signifie souvent augmenter le débit du rideau pour maintenir la couverture, ce qui augmente le poids du revêtement par tarte. Étant donné que le chocolat est généralement l'ingrédient le plus cher d'une tarte au chocolat, même une augmentation de 0,5–1 gramme du poids moyen de l'enrobage, multipliée sur une série de production complète, constitue une variation significative des coûts — souvent supérieure aux économies de main-d'œuvre ou d'énergie réalisées grâce à la vitesse plus élevée.
Où se trouvent les économies réelles. La manière la plus durable de contrôler le coût du chocolat n’est pas de réduire l’épaisseur de l’enrobage à tous les niveaux — cela risque de provoquer des zones nues visibles et des taux de défauts qui coûtent plus cher en retouches et en rejets qu’en économies de chocolat. Au lieu de cela, le contrôle des coûts provient de :
- Variation du poids du revêtement de serrage ainsi, la moyenne peut être fixée plus près de l'épaisseur minimale acceptable sans risquer que l'extrémité inférieure tombe en dessous des spécifications.
- Récupérer et réutiliser l'excédent de chocolat du système de débordement de l'enrober plutôt que de le laisser couler à flots — un enrober bien conçu recircule beaucoup plus de cela qu'un enrober de base.
- Adapter précisément la largeur du rideau et l'espacement des tartes le chocolat ne se dépose donc pas entre les tartes ou sur les bords de la ceinture.
- Faire fonctionner l'unité de trempe à un point de consigne stable et correctement calibré, car le chocolat légèrement détrempé a souvent besoin d'une couche plus épaisse pour obtenir une couverture visuelle, masquant le problème de tempérament au lieu de le résoudre.
En pratique, le débit à optimiser n'est pas « tartes par minute » isolément — ce sont des tartes par minute à un poids de revêtement et un taux de défauts qui maintiennent le coût par tarte acceptable aussi bas que possible. Il s’agit d’un équilibre à l’échelle de la ligne, et non d’un seul réglage de machine.
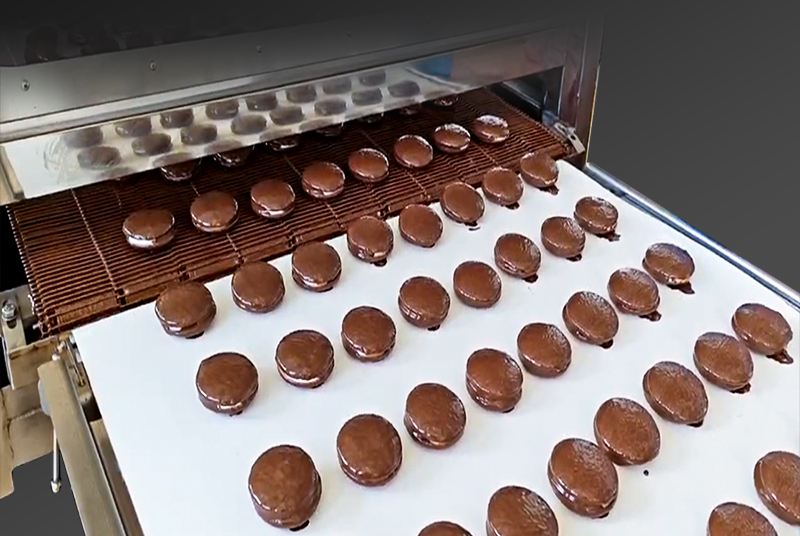
7. Défauts courants et points d'inspection qui les détectent avant l'emballage
Étant donné que les défauts s’accumulent d’une station à l’autre, les détecter tôt coûte bien moins cher que de les détecter à la fin. Les problèmes les plus courants et ceux où ils sont le mieux détectés sont les suivants :
- Lacunes ou débordements de guimauve
il est préférable de le récupérer juste après le sandwich, avant que la tarte n'entre dans l'enrobeur, car un noyau défectueux ne peut être réparé par rien en aval. - Tartes décentrées ou mal alignées
un contrôle de la vision avant l'enrobage évite de gaspiller du chocolat sur une tarte qui sera de toute façon rejetée. - Plaques nues ou revêtement fin
vérifié immédiatement après l'enrobage, idéalement avec une inspection visuelle automatisée plutôt qu'un échantillonnage, car les défauts de revêtement sont très variables d'une tarte à l'autre. - Chocolat Bloom ou à prise molle
détectable uniquement après le tunnel de refroidissement, c'est pourquoi la sortie du tunnel est un point de contrôle d'inspection standard, souvent associé à un contrôle du poids pour détecter la dérive du poids du revêtement. - Variation globale du poids
un dernier peseur de contrôle avant l'emballage est la dernière ligne de défense, attrapant tout ce que les contrôles individuels des stations ont manqué, qu'il s'agisse d'une variation de guimauve, de gâteau ou de chocolat.
Les lignes qui n'inspectent qu'à la toute fin ont tendance à afficher des taux de rebut plus élevés, car une tarte qui échoue à l'inspection finale a déjà consommé du gâteau, de la guimauve et du chocolat. La distribution de points d’inspection plus tôt dans la ligne —même de simples contrôles de poids ou de vision— est l’une des mises à niveau les plus rentables qu’un producteur puisse effectuer sans toucher aux machines principales.
8. Comment choisir un fournisseur de ligne de production de tarte au chocolat
Compte tenu du tableau technique, la décision du fournisseur se résume à quelques questions pratiques qui méritent d’être posées directement lors de l’évaluation :
Peuvent-ils afficher une ligne de référence exécutant les spécifications réelles de votre produit ? Une ligne générique de gaufrettes ou de sandwichs-biscuits n'est pas la même qu'une ligne Choco Pie — l'injection de guimauve et l'enrobage de chocolat sont des stations spécialisées. Demandez une vidéo ou, idéalement, une visite en personne d’une ligne de travail produisant un produit comparable, et pas seulement une démonstration de machines individuelles.
La ligne est-elle conçue comme un système ou assemblée à partir de machines séparées ? Le problème d’erreur de composition décrit dans la section 3 signifie que l’intégration de station à station est aussi importante que la qualité individuelle de la machine. Demandez spécifiquement comment les étapes de sandwich, d'enrobage et de refroidissement communiquent vitesse et synchronisation — le contrôle PLC synchronisé sur toute la ligne est très différent des machines chronométrées indépendamment boulonnées ensemble sur un seul convoyeur.
Quelle est la variation réelle du poids de l'enrobage du chocolat qu'ils peuvent garantir, et pas seulement l'épaisseur moyenne ? Comme indiqué dans la section 6, la variance correspond au coût gagné ou perdu. Un fournisseur qui ne peut citer qu'une épaisseur moyenne, sans plage de tolérance étayée par des données de test, n'a pas prouvé qu'il pouvait aider à contrôler les coûts.
Dans quelle inspection et journalisation des données sont-elles intégrées, par rapport à celles intégrées ultérieurement ? L’inspection visuelle et le contrôle pondéral sont beaucoup moins coûteux à intégrer au stade de la conception qu’à moderniser. Demandez si les points d’inspection font partie de la conception de la ligne de base ou s’il s’agit d’un élément de ligne distinct.
Quel est le coût total réel, y compris le temps de changement, la disponibilité des pièces de rechange et le support de service local ? Un prix affiché plus bas sur la ligne elle-même peut être compensé par une expédition lente des pièces de rechange ou par un manque de support technique local, qui se transforment tous deux en coûts d'arrêt qui éclipsent les économies initiales.
Peuvent-ils proposer des essais avec votre propre recette avant l'achat ? La viscosité de la guimauve et la formulation du chocolat varient selon les producteurs. Un fournisseur disposé à effectuer des essais avec vos ingrédients réels —et non une recette de démonstration standard— donne une image beaucoup plus honnête des performances de la ligne une fois installée.
Un bien ligne de production automatique de Choco Pie ce n'est pas la somme de bonnes machines individuelles — c'est un système réglé de telle sorte que l'uniformité du gâteau, la garniture aux guimauves, l'alignement, l'enrobage au chocolat et le refroidissement se soutiennent mutuellement plutôt que de transmettre des erreurs en aval. Pour trouver le bon équilibre entre la guimauve et le chocolat et maîtriser le coût du chocolat, les deux se résument à la même discipline sous-jacente : des tolérances strictes à chaque station, des points d’inspection placés tôt plutôt qu’à la fin seulement, et un fournisseur capable de prouver — et pas seulement de promettre— que l’ensemble de la ligne fonctionne comme un seul système intégré.
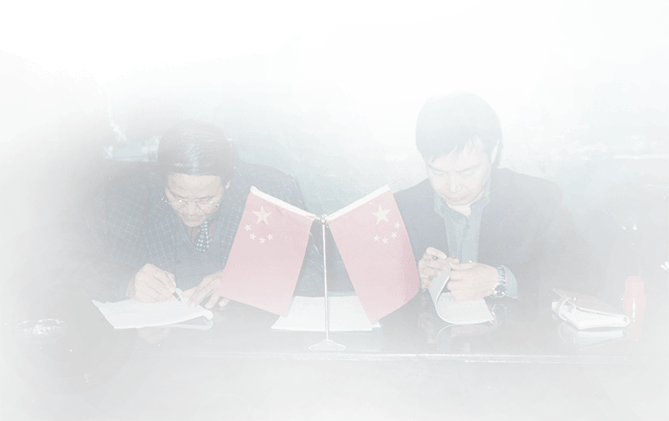
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.