 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production automatique de biscuits fourrés : comment les systèmes automatisés fournissent à chaque fois un remplissage constant et des biscuits sandwich parfaits
Content
- 1. Pourquoi les fabricants optent pour une ligne de production automatique de biscuits fourrés
- 2. Comment fonctionne le processus de remplissage et de mise en sandwich sur une ligne automatisée
- 3. Ce que comprend une ligne de biscuits entièrement fourrés – Configurations de machines de base
- 4. Adaptation de la configuration de la ligne à vos types de biscuits et de garnitures
- 5. Problèmes courants sur une ligne de biscuits fourrés et comment les résoudre
- 6. Normes d'hygiène et de sécurité alimentaire sur les lignes automatisées de biscuits
- 7. Calculer le retour sur investissement avant d'acheter
1. Pourquoi les fabricants optent pour une ligne de production automatique de biscuits fourrés
Les sandwichs et les biscuits fourrés semblent simples dans les rayons d'un supermarché, mais les produire de manière cohérente à grande échelle est l'un des défis les plus difficiles dans la fabrication de biscuits. Deux couches de biscuit doivent être cuites pour obtenir une couleur et une texture assorties, une quantité précise de crème, de confiture, de chocolat ou de garniture aux fruits doit être déposée sans débordement et les deux moitiés doivent être pressées proprement l'une contre l'autre pour que rien ne coule pendant l'emballage ou le transport.
Le remplissage manuel ou semi-automatique devient rapidement un goulot d'étranglement à mesure que les volumes de commandes augmentent. Le poids de la crème varie d'un travailleur à l'autre, la pression de prise en sandwich n'est pas uniforme et le rendement dépasse rarement ce qu'une petite ligne d'opérateurs peut aligner manuellement. Une ligne de production automatique de biscuits fourrés résout ces problèmes en reliant la cuisson, le refroidissement, le remplissage et la mise en sandwich en un seul processus continu contrôlé par des capteurs – réduisant ainsi les coûts de main-d'œuvre, réduisant les déchets de remplissage et donnant à chaque paquet le même poids et la même apparence, lot après lot.
Pour les fabricants qui passent d'une marque régionale à des volumes nationaux ou à l'exportation, l'automatisation n'est pas seulement une question de rapidité. Il s'agit de répondre à la cohérence exigée par les détaillants et les marchés d'exportation, tout en maîtrisant les coûts de remplissage, car la crème et les matériaux de remplissage sont souvent les ingrédients les plus chers du produit.
2. Comment fonctionne le processus de remplissage et de mise en sandwich sur une ligne automatisée
Sur une ligne entièrement automatisée, les biscuits passent du four au refroidissement en un flux continu, arrivant à la section de remplissage déjà suffisamment stable pour supporter la pression sans se fissurer. À partir de là, le processus se déroule généralement comme suit :
- Orientation et accord des biscuits — les biscuits sont alignés en rangées, avec des paires correspondantes sélectionnées afin que les biscuits du haut et du bas soient cohérents en taille et en forme.
- Dépôt de remplissage — une pompe doseuse ou une dépose à engrenages dépose une quantité précise de crème, de chocolat ou de confiture sur le fond du biscuit. Le volume est contrôlé électroniquement, de sorte qu'un changement de recette ou de taille de biscuit peut être ajusté à partir d'un panneau de commande plutôt qu'à la main.
- Sandwicherie — le biscuit supérieur est placé et pressé avec une pression calibrée et uniforme afin que la garniture s'étale uniformément sur les bords sans suinter.
- Tunnel de refroidissement/prise — pour les garnitures à la crème qui doivent se raffermir, les biscuits en sandwich passent dans un court tunnel de refroidissement avant d'être emballés pour verrouiller la garniture en place et éviter tout déplacement.
- Inspection et rejet — des capteurs ou des systèmes de vision peuvent signaler les biscuits insuffisamment remplis, mal alignés ou cassés, les détournant automatiquement avant l'emballage.
La séquence entière est chronométrée pour correspondre à la puissance du four, de sorte que la section de remplissage ne manque pas de biscuits et ne crée pas d'arriéré - un équilibre qui est réglé lors de la mise en service et ajusté à mesure que les recettes changent.
3. Ce que comprend une ligne de biscuits entièrement fourrés – Configurations de machines de base
Un complet ligne de production automatique de biscuits fourrés est construit à partir de plusieurs sections de machine liées, chacune avec son propre rôle :
- Section pétrin et formage de pâte — mélange la pâte et la façonne par rotomoulage ou extrusion fil découpé selon le type de biscuit.
- Four tunnel — cuisson multizone pour contrôler la couleur et l'humidité de manière constante sur toute la largeur de la bande.
- Convoyeur de refroidissement — ramène les biscuits à une température stable avant manipulation.
- Machine de remplissage et de sandwichage — le cœur de la ligne, la gestion du volume déposé, l'appairage et le pressage comme décrit ci-dessus.
- Tunnel de refroidissement/prise (for cream-filled products) — stabilise le remplissage avant emballage.
- Système d'alimentation d'emballage — aligne les biscuits finis pour les machines de flow-wrap ou de conditionnement en barquettes en aval.
Certains fabricants ajoutent également une section d'enrobage ou d'enrobage si une partie de la gamme comprend des biscuits sandwich enrobés de chocolat, ainsi qu'une unité d'empilage pour les produits emballés en rouleaux ou en barquettes plutôt qu'emballés individuellement.
Ces sections étant modulaires, une ligne peut être configurée pour des sandwichs simples à deux biscuits ou étendue pour gérer des biscuits à trois couches, des saveurs de garniture multiples en rotation ou des garnitures co-extrudées pour des produits plus complexes.
4. Adaptation de la configuration de la ligne à vos types de biscuits et de garnitures
Toutes les lignes de biscuits fourrés n'ont pas besoin de la même configuration, et l'adapter à votre gamme de produits vous évite de payer pour des capacités que vous n'utiliserez pas ou des équipements sous-spécifiés qui ne peuvent pas gérer votre viscosité de remplissage réelle.
Facteurs clés à considérer :
- Viscosité de remplissage — les crèmes fines et les pâtes épaisses se comportent différemment dans les pompes doseuses ; les pompes à engrenages gèrent mieux les garnitures visqueuses, tandis que les déposants à piston conviennent aux crèmes et confitures plus fines.
- Fragilité des biscuits — les biscuits délicats de type gaufrette nécessitent une force de pression plus douce et une manipulation plus douce à travers les convoyeurs que les bases de biscuits plus denses et plus solides.
- Sensibilité à la température de remplissage — Les garnitures à base de chocolat peuvent nécessiter une trémie à température contrôlée et une tuyauterie gainée pour rester utilisables sans grippage ni séparation.
- Variété de produits - si vous utilisez plusieurs SKU (différentes tailles de biscuits, saveurs de garniture ou couches de remplissage simples ou doubles), recherchez des lignes avec des outils à changement rapide et des volumes de remplissage programmables par recette plutôt que des ajustements mécaniques qui nécessitent un technicien à chaque fois.
- Objectif de sortie — la vitesse de cuisson (biscuits par minute) doit être adaptée à la capacité de votre four ; une machine de remplissage trop équipée et inutilisée gaspille du capital, tandis qu'une machine sous-spécifiée devient le nouveau goulot d'étranglement.
Travailler sur ces détails avec votre fournisseur d'équipement avant de finaliser une commande - idéalement avec des échantillons de votre garniture et de votre pâte réelles - évite une reconfiguration coûteuse après l'installation.
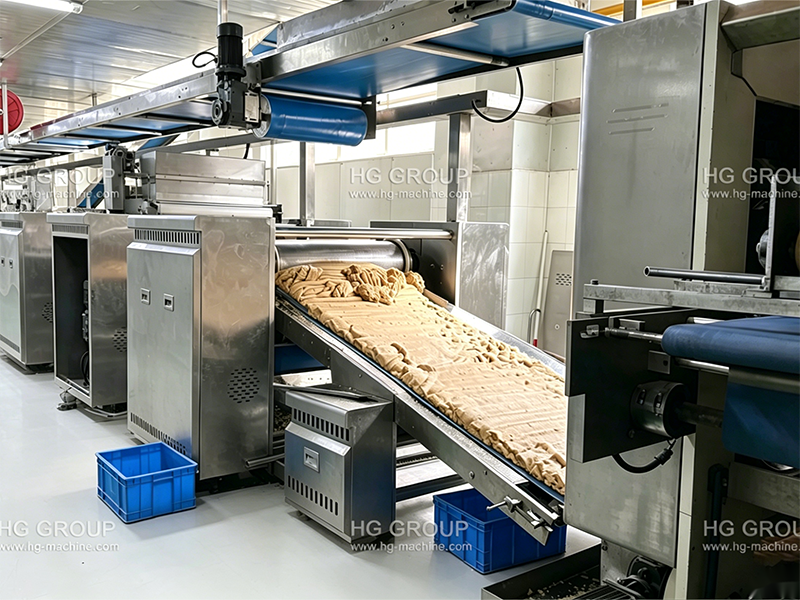
5. Problèmes courants sur une ligne de biscuits fourrés et comment les résoudre
Même les lignes bien conçues rencontrent des problèmes récurrents. Connaître les causes courantes accélère le dépannage :
- Trop-plein de remplissage ou fuite sur les bords - généralement causé par un volume de remplissage excessif, un appariement des biscuits mal aligné ou une force de pression trop élevée. Le recalibrage du volume du déposant et la vérification des capteurs d’alignement résolvent généralement ce problème.
- Poids de remplissage incohérent — souvent un signe de poches d'air dans la trémie de remplissage, d'usure de la pompe ou de remplissage qui s'est séparé (ce qui est courant avec les remplissages à base d'huile qui nécessitent un remélange périodique). Un entretien régulier de la pompe et une trémie correctement agitée empêchent la dérive au cours d'un quart de travail.
- Casse du biscuit lors de la prise en sandwich — pression trop élevée pour un biscuit fragile, ou des biscuits entrant dans la section de remplissage avant d'avoir suffisamment refroidi et durci. Prolonger le temps de refroidissement ou réduire la force de pression résout généralement le problème.
- Garniture non centrée sur le biscuit — la vitesse du convoyeur ne correspond pas au timing du déposant, ou l'usure des rails de guidage provoquant un décentrage des biscuits. Les vérifications du timing et de l’alignement des rails devraient faire partie de l’entretien de routine.
- Crème qui ne prend pas avant l'emballage — tunnel de refroidissement trop court ou réglé trop chaud pour le point de fusion du remplissage, entraînant un remplissage maculé ou décalé dans l'emballage. L'ajustement du temps de séjour et de la température du tunnel en fonction de la recette de remplissage spécifique résout ce problème.
La plupart de ces problèmes renvoient à un petit ensemble de causes profondes (état de la pompe, contrôle de la température et alignement mécanique). Une routine de maintenance qui vérifie régulièrement ces trois domaines évite la majorité des temps d'arrêt.
6. Normes d'hygiène et de sécurité alimentaire sur les lignes automatisées de biscuits
Étant donné que les biscuits fourrés combinent un produit cuit avec une garniture ajoutée après la cuisson – souvent sans autre traitement thermique – le contrôle de l'hygiène au stade du remplissage est essentiel. La contamination introduite ici n’est pas « cuite » comme elle pourrait le faire en amont.
Les normes à rechercher dans la conception et l’exploitation des lignes comprennent :
- Construction en acier inoxydable de qualité alimentaire sur toutes les surfaces de contact avec le remplissage (trémies, pompes, buses, tuyauterie), avec des soudures lisses et sans points morts où les résidus peuvent s'accumuler.
- Systèmes de remplissage CIP (clean-in-place) ou facilement démontables , de sorte que les trémies et les pompes peuvent être nettoyées en profondeur entre les changements de saveur de remplissage sans un long démontage manuel.
- Sections de convoyeur fermées ou blindées dans la zone de remplissage pour limiter la contamination aéroportée et l’accès des nuisibles.
- Stockage de remplissage à température contrôlée pour empêcher la croissance bactérienne dans les garnitures à base de produits laitiers ou périssables lorsqu'elles se trouvent dans la trémie.
- Documents de conformité — les lignes destinées aux marchés d'exportation doivent être construites pour répondre aux normes telles que HACCP, ISO 22000 ou aux certifications de sécurité alimentaire spécifiques au marché de destination, avec une traçabilité du remplissage des lots.
L'hygiène n'est pas une caractéristique de conception ponctuelle : elle dépend du respect par les opérateurs des procédures de changement et de nettoyage de manière cohérente. La formation du personnel aux cycles CIP et aux protocoles de changement de saveur est donc aussi importante que les spécifications de l'équipement lui-même.
7. Calculer le retour sur investissement avant d'acheter
Une ligne de production automatique de biscuits fourrés représente un investissement en capital important, et la période de récupération ne dépend pas seulement du prix de la machine. Un calcul de retour sur investissement réaliste doit prendre en compte :
- Économies de main d'œuvre — comparer les effectifs actuels pour le remplissage/la mise en sandwich manuels avec l'équipage réduit nécessaire pour exploiter et surveiller une ligne automatisée.
- Économies de matériaux de remplissage — un dosage précis réduit généralement la surutilisation du remplissage d'un pourcentage mesurable par rapport à l'application manuelle, ce qui s'additionne rapidement puisque le remplissage est souvent l'ingrédient le plus coûteux en poids.
- Réduction des rejets et des retouches — moins de biscuits cassés, mal alignés ou sous-remplis signifie moins de produits considérés comme des déchets.
- Capacité de production accrue — un débit plus élevé peut signifier soit répondre à la demande existante avec moins d'équipes, soit prendre de nouvelles commandes sans ajouter une deuxième ligne manuelle.
- Frais d'entretien et de pièces de rechange — prendre en compte l'entretien de routine, les pièces d'usure de la pompe et la disponibilité des techniciens, qui varient selon la marque de l'équipement et l'accès à l'assistance locale.
- Valeur de flexibilité de changement — si votre gamme de produits s'agrandit, une ligne avec changement rapide de recette/saveur évite de futures dépenses d'investissement sur une deuxième ligne dédiée.
La plupart des fabricants trouvent des périodes de récupération allant d'environ 18 mois à 3 ans en fonction du volume de production et des coûts de main-d'œuvre antérieurs - mais le calcul est spécifique à votre gamme de produits, il vaut donc la peine de demander une ventilation de la capacité et des coûts à votre fournisseur d'équipement en fonction de votre formulation de remplissage réelle et de votre production cible, plutôt que de vous fier aux moyennes génériques de l'industrie.
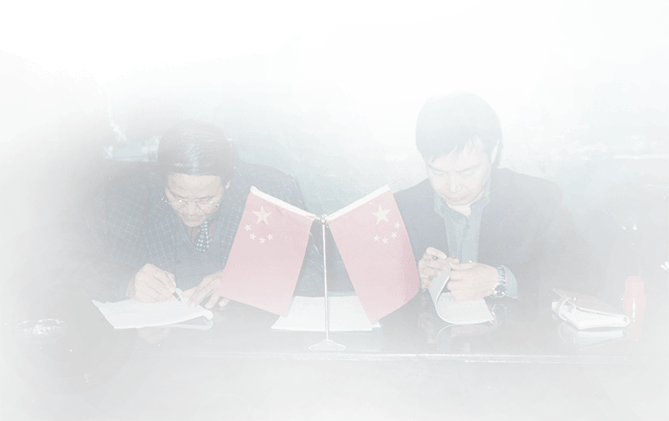
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.