 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production de biscuits : guide complet des machines, de la capacité, de l'automatisation et des coûts d'investissement
Content
- Comment fonctionne une ligne de production de biscuits : aperçu du processus de bout en bout
- Machines clés dans une ligne de fabrication de biscuits
- Types de lignes de production de biscuits par catégorie de produits
- Capacité de la ligne de production : comment dimensionner correctement votre ligne
- Systèmes d'automatisation et de contrôle dans les lignes de biscuits modernes
- Intégration de l'emballage : compléter le système de production de biscuits
- Principaux fabricants et fournisseurs d’équipements de lignes de production de biscuits
- Installation, mise en service et formation des opérateurs
- Problèmes courants sur les lignes de production de biscuits et comment les résoudre
- Considérations sur les coûts et retour sur investissement pour un investissement dans une ligne de production de biscuits
A ligne de production de biscuits est un système entièrement intégré de machines industrielles conçu pour transformer les matières premières —farine, sucre, graisses et agents levants— en biscuits finis et emballés à haut débit et de qualité constante. Qu'il s'agisse de produire des craquelins durs, des biscuits moelleux, des biscuits sandwich ou des gaufrettes, le défi technique fondamental est le même : maintenir un contrôle précis sur le mélange, le formage, la cuisson, le refroidissement et l'emballage de la pâte tout au long d'opérations continues à grande vitesse. Pour les fabricants de produits alimentaires envisageant une nouvelle installation, une mise à niveau ou une extension de capacité, comprendre l'architecture d'un ligne de fabrication de biscuits Le détail est la première étape essentielle pour prendre des décisions d’investissement éclairées.
Comment fonctionne une ligne de production de biscuits : aperçu du processus de bout en bout
Un complet ligne de traitement des biscuits suit une série séquentielle d'étapes, chacune gérée par un équipement dédié qui alimente directement la suivante. Comprendre ce flux est essentiel pour la planification de l’aménagement des installations, le dépannage et l’optimisation des capacités.
- Pesée et pré-mélange des ingrédients : Les ingrédients en vrac sont automatiquement pesés et regroupés à l’aide de systèmes de dosage volumétrique ou gravimétrique avant d’être introduits dans le mélangeur.
- Mélange de pâte : Selon le type de biscuit, la pâte est mélangée dans des mélangeurs horizontaux, verticaux ou continus pour obtenir le développement et la texture corrects du gluten.
- Feuilles de pâte et laminage : La pâte mélangée est progressivement étalée jusqu'à une épaisseur précise et uniforme à l'aide de rouleaux de jauge, avec un laminage ajouté pour les biscuits feuilletés ou en couches.
- Découpe et formage : Les coupeurs rotatifs, les mouleurs rotatifs ou les têtes de formage coupées au fil façonnent la pâte en morceaux de biscuit individuels sur la bande de cuisson.
- Pâtisserie: Les morceaux de biscuits façonnés traversent un four tunnel sur une bande d'acier ou de treillis métallique, en passant par des zones de température contrôlées avec précision.
- Refroidissement: Les biscuits fraîchement cuits passent par un convoyeur de refroidissement pour réduire leur température à des niveaux ambiants avant d'être manipulés ou enrobés.
- Traitement secondaire : Selon le produit, les biscuits peuvent recevoir à ce stade un sandwich à la crème, un enrobage au chocolat, une garniture à la confiture ou un enrobage au sucre.
- Emballage: Les biscuits finis sont empilés, comptés, emballés et mis en carton par des machines d’emballage automatisées à la fin de la ligne.
Chaque étape doit être synchronisée avec précision avec les autres en termes de vitesse de débit et de dimensions du produit. Un goulot d'étranglement à tout moment — que ce soit dans le mélangeur, le four ou l'unité d'emballage — réduit la capacité de sortie de l'ensemble système de production de biscuits.
Machines clés dans une ligne de fabrication de biscuits
Chaque étape du ligne de machines de fabrication de biscuits est desservie par des équipements spécialisés. La répartition suivante couvre les machines principales, leurs fonctions et les paramètres de performance critiques que les acheteurs doivent évaluer.
Mélangeur de pâte
Le mélangeur de pâte est le point de départ de toute la ligne et a une influence démesurée sur la qualité du produit final. Pour les biscuits à pâte dure (tels que les craquelins et les biscuits Marie), les mélangeurs horizontaux à lame sigma développent du gluten grâce à un mélange prolongé et à cisaillement élevé. Pour les produits à base de pâte molle (biscuits, biscuits digestifs), un mélange de crème et de sucre à faible cisaillement suivi d'une incorporation de farine est nécessaire pour éviter un développement excessif du gluten, ce qui rendrait le biscuit dur. Les mélangeurs continus sont de plus en plus utilisés sur les lignes à grand volume car ils éliminent les incohérences de lot et s'intègrent directement à la section de feuille sans transfert manuel de pâte. Les principales spécifications à évaluer comprennent la capacité de mélange (kg par lot ou kg/heure), la puissance du moteur, la configuration du bras de mélange et la capacité de refroidissement de la chemise pour les pâtes sensibles à la température.
Rouleaux de coupe-pâte et de jauge
Après mélange, la pâte doit être transformée d'une masse en vrac en une feuille lisse et uniforme d'épaisseur précise. La section de feuille se compose généralement d'une trémie d'alimentation, d'une paire de rouleaux de pré-feuille et d'une série de rouleaux de calibre progressivement plus proche qui réduisent l'épaisseur de la pâte par étapes pour éviter les déchirures ou les contraintes. Pour les produits laminés comme les craquelins feuilletés, un laminateur plie et superpose la feuille de pâte plusieurs fois pour créer un nombre défini de couches. Un contrôle précis de l'écart sur les rouleaux de jauge —mesuré en dixièmes de millimètre — est essentiel car l'épaisseur de la pâte détermine directement le poids du biscuit, la texture et l'uniformité du temps de cuisson sur toute la largeur de la bande de production.
Coupeuse rotative et mouleur rotatif
Le formage est réalisé soit par un coupeur rotatif, soit par un mouleur rotatif, selon le type de pâte. Les coupeurs rotatifs tamponnent les formes à partir d'une feuille de pâte continue, les déchets de pâte étant recyclés vers la section de feuille. Ils sont utilisés pour les produits à pâte dure qui ont une élasticité suffisante pour être d'abord mis en feuille. Les mouleurs rotatifs, en revanche, pressent la pâte molle directement dans les cavités gravées de la matrice dans un tambour rotatif, éliminant ainsi entièrement les déchets — idéal pour les biscuits à pâte courte et riches en matières grasses et les biscuits digestifs trop fragiles pour être mis en feuilles et coupés. Les machines de découpe et de dépôt de fil sont utilisées pour les pâtes très molles et très humides (biscuits en gouttes, variétés cuites au four) qui ne peuvent pas être recouvertes de feuilles du tout. La largeur de l'unité de formage détermine la largeur effective de la bande de production et a une relation linéaire directe avec la capacité de sortie.
Four tunnel
Le four tunnel est le composant le plus gourmand en capital et le plus complexe techniquement de tous les ligne de production industrielle de biscuits. Les fours tunnel à biscuits modernes sont généralement alimentés directement au gaz (DGF), par rayonnement indirect (IR), par convection ou par des combinaisons hybrides de ces modes de transfert de chaleur. Chaque zone du four peut être contrôlée indépendamment en termes de température (haut et bas séparément), de vitesse du flux d'air et de position de l'amortisseur, donnant aux boulangers un contrôle précis sur la couleur des biscuits, la teneur en humidité et la montée. La longueur du four varie de 20 mètres pour les lignes de petite capacité à plus de 100 mètres pour les lignes de craquelins ou de collations à grand volume. La vitesse de la bande, combinée à la longueur du four, détermine le temps de cuisson. Les paramètres critiques de cuisson —y compris le profil de température, le niveau d’humidité dans les premières zones et les réglages d’échappement— doivent être optimisés pour chaque formulation de biscuit spécifique et ne peuvent pas être simplement transférés entre les types de produits.
Convoyeur de refroidissement
Les biscuits sortent du four à des températures comprises entre 150°C et 200°C et doivent être refroidis en dessous de 35–40°C avant le sandwich à la crème, l'enrobage au chocolat ou l'emballage — qui nécessitent tous que le biscuit soit structurellement stable et thermiquement neutre. Les convoyeurs de refroidissement y parviennent grâce à une combinaison d’exposition à l’air ambiant et, dans certains systèmes, de refroidissement à air pulsé avec de l’air filtré HEPA. La section de refroidissement doit être suffisamment longue pour obtenir une dissipation thermique adéquate sans créer de condensation due à des chutes de température rapides. Un refroidissement inadéquat est l’une des principales causes de défaillance de l’emballage et de développement de moisissures dans les produits de biscuits emballés.
Machine à sandwich à la crème
Pour les biscuits sandwich — l'un des formats de biscuits les plus précieux — une machine à sandwich à la crème dépose un poids précis de garniture à la crème entre deux moitiés de biscuit et applique une compression contrôlée pour obtenir l'épaisseur correcte du sandwich et l'adhérence de la crème. Les machines à sandwich modernes sont servocommandées et capables de fonctionner à 1 000–2 000 sandwichs par minute sur des configurations à plusieurs voies. La précision du poids de la crème est essentielle à la fois pour la qualité du produit et pour le contrôle des coûts, car la garniture représente généralement le composant le plus coûteux d'un biscuit sandwich.
Types de lignes de production de biscuits par catégorie de produits
Pas tous lignes de production de biscuits sont configurés de manière identique. La sélection de l’équipement, la disposition des lignes et les paramètres du processus varient considérablement en fonction du type de biscuit produit. Voici une comparaison des types de lignes les plus courants :
| Type de biscuit | Type de pâte | Méthode de formage | Type de four typique |
| Biscuits durs sucrés (Marie, Petit Beurre) | Pâte dure | Coupeuse rotative | Hybride DGF / IR |
| Biscuits sandwich à la crème (style Oreo) | Pâte courte | Mouleur rotatif | Convection / JE |
| Craquelins et saltines | Fermenté / pâte dure | Laminateur + coupeur rotatif | DGF multizone |
| Biscuits digestifs | Pâte courte / mi-sucrée | Mouleur rotatif | IR / convection |
| Gaufrettes | Pâte liquide | Plaques de cuisson pour gaufrettes | Four à gaufrettes dédié |
| Biscuits à la cuisson douce | Pâte molle à haute teneur en humidité | Coupe de fil / déposant | Convection |
Capacité de la ligne de production : comment dimensionner correctement votre ligne
Sélection de la capacité correcte pour un ligne de production de biscuits est l’une des décisions les plus importantes dans le processus de planification des investissements. Le sous-dimensionnement crée un goulot d’étranglement immédiat lors du lancement commercial ; le surdimensionnement signifie des dépenses d’investissement élevées et des actifs sous-utilisés avec des coûts fixes unitaires élevés. La capacité de production de biscuits est généralement exprimée en kilogrammes par heure (kg/h) de production de produit fini.
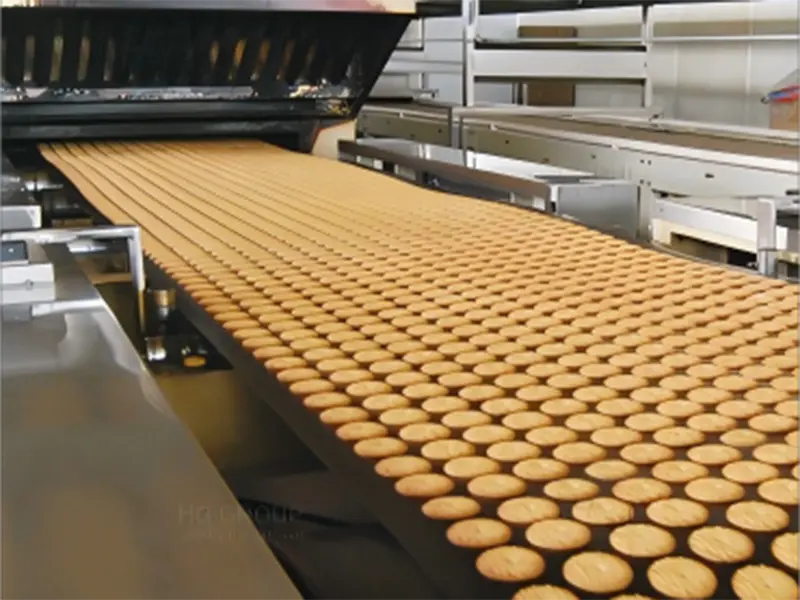
Les principaux facteurs déterminants de la capacité de la ligne sont la largeur et la vitesse de la bande du four. Une bande plus large permet d'accueillir davantage de rangées de produits sur la surface de cuisson, multipliant ainsi le rendement proportionnellement. Les largeurs de bande courantes pour les lignes commerciales varient de 800 mm (production à petite échelle ou spécialisée) à 2 000 mm (lignes industrielles à grand volume). Une ligne à bande de 1 000 mm produit généralement 300–600 kg/h pour les biscuits sucrés durs ; une ligne à bande de 1 500 mm du même produit peut produire 600–1 200 kg/h. En tant que référence de planification générale :
| Échelle de ligne | Largeur de bande | Plage de sortie | Application typique |
| Petit / Pilote | 400–600 mm | 50–150 kg/h | R&D, artisanat, startups exportatrices |
| Milieu de gamme | 800–1 000 mm | 200–600 kg/h | Marques régionales, fabrication sous contrat |
| Industriel | 1 200–1 500 mm | 600–1 500 kg/h | Marques nationales, grands co-packers |
| Volume élevé | 1 800–2 000 mm | 1 500–3 000+ kg/h | Producteurs multinationaux de biens de grande consommation |
Au-delà de la largeur de bande, les heures de production réellement disponibles par an, les temps d’arrêt prévus pour le nettoyage, la maintenance et les changements de produits doivent tous être pris en compte dans les calculs de capacité. Une ligne évaluée à 500 kg/h fonctionnant 22 heures par jour, 300 jours par an avec 85 % d'OEE (efficacité globale de l'équipement) produit environ 2 805 tonnes par an — un chiffre qui doit être comparé aux prévisions de la demande du marché avant de s'engager sur une spécification.
Systèmes d'automatisation et de contrôle dans les lignes de biscuits modernes
Contemporain lignes de production automatisées de biscuits sont des systèmes hautement sophistiqués régis par des plates-formes PLC (Programmable Logic Controller) ou SCADA (Supervisory Control and Data Acquisition) qui gèrent et surveillent chaque étape du processus en temps réel. Le niveau d'automatisation varie considérablement entre les lignes d'entrée de gamme et les systèmes clés en main haut de gamme, mais l'orientation de l'ensemble du secteur est résolument vers une plus grande automatisation pour les raisons suivantes :
- Cohérence: Le contrôle automatisé élimine la variabilité humaine dans les paramètres critiques tels que le temps de mélange, la température de la pâte, les réglages de la zone du four et le poids du dépôt de crème, produisant ainsi une uniformité de qualité plus stricte sur des volumes de production quotidiens de plusieurs millions de pièces.
- Gestion des recettes : Le stockage numérique des recettes permet aux opérateurs de basculer rapidement entre les types de produits, en ajustant automatiquement tous les paramètres de la machine à des paramètres pré-validés plutôt que de s'appuyer sur une reconfiguration manuelle.
- Enregistrement et traçabilité des données : L'enregistrement continu des paramètres du processus (températures du four, poids de la pâte, temps de cuisson) prend en charge la conformité en matière de sécurité alimentaire, la traçabilité des lots et l'analyse des causes profondes lorsque des écarts de qualité se produisent.
- Surveillance de l'OEE : Les tableaux de bord en temps réel affichent la vitesse de la ligne, les causes des temps d'arrêt et le nombre de productions, permettant aux superviseurs d'identifier et de réagir aux inefficacités pendant le quart de travail plutôt qu'après coup.
- Gestion de l'énergie : Les systèmes de contrôle intelligents des fours modulent la consommation de gaz et d’électricité en fonction de la demande réelle, réduisant ainsi le gaspillage d’énergie pendant les transitions, les ralentissements et les périodes d’inactivité.
Les systèmes d'inspection visuelle sont de plus en plus intégrés au stade post-four pour détecter les biscuits cassés, insuffisamment cuits ou déformés et les rejeter automatiquement avant qu'ils n'atteignent la section d'emballage. Les systèmes de détection de rayons X ou de métaux sont également standard dans les lignes conformes aux normes de sécurité alimentaire pour détecter les contaminants physiques avant que le produit ne soit scellé dans un emballage primaire.
Intégration de l'emballage : compléter le système de production de biscuits
La section d'emballage d'un complet ligne de production de biscuits est souvent sous-estimé tant en termes de complexité que de coût en capital. Dans une ligne entièrement automatisée, les machines d'emballage suivent directement le convoyeur de refroidissement (et les unités de sandwich ou d'enrobage le cas échéant), recevant les biscuits à la vitesse de la ligne et les convertissant en emballages prêts à l'emploi, scellés et étiquetés sans intervention manuelle.
Emballage primaire
L'emballage primaire — l'emballage en contact direct avec les biscuits — est généralement réalisé par des emballages à flux horizontal (machines HFFS) ou des machines verticales de formage-remplissage-scellage (VFFS). Les machines HFFS sont la norme pour les biscuits emballés dans des sacs en bâtonnets et des manchons, produisant des emballages en polypropylène hermétiquement fermés (BOPP) à des vitesses allant jusqu'à 200–400 emballages par minute et par voie. Les systèmes d'empilage avant l'emballage du flux organisent les biscuits en colonnes à fichier unique du nombre correct par paquet avant l'emballage.
Emballage secondaire et tertiaire
Après l'emballage primaire, les emballages multiples ou individuels sont rassemblés dans des cartons de vente au détail par des encartonneuses, puis chargés dans des expéditeurs de carton ondulé par des emballeurs de caisses. Palettisation — palettiseurs à couches robotisés ou conventionnels — empile les caisses remplies sur des palettes pour le stockage en entrepôt et la logistique sortante. L’intégration complète de l’emballage primaire et tertiaire dans une seule ligne automatisée élimine la manipulation manuelle des produits, réduisant ainsi considérablement les coûts de main-d’œuvre, les risques de contamination et les taux de dommages.
Principaux fabricants et fournisseurs d’équipements de lignes de production de biscuits
Le marché mondial de équipement de ligne de production de biscuits est servi par un mélange de fabricants européens haut de gamme, de fournisseurs asiatiques établis et de spécialistes de projets clés en main. Chaque segment offre différents équilibres entre sophistication technologique, support de service et coût d’investissement.
- Baker Perkins (Royaume-Uni) : L'un des noms les plus anciens et les plus respectés de l'ingénierie des lignes de biscuits, connu pour le mélangeur Tweedy et les systèmes de formage et de four de haute précision. Particulièrement fort dans les lignes de craquelins, de bonbons durs et de sandwichs.
- Haas (Autriche / Groupe GEA) : Spécialisé dans les gammes de gaufrettes, de sandwichs et de biscuits, avec un fort accent sur l'automatisation et l'efficacité énergétique. Largement utilisé par les entreprises multinationales de confiserie.
- Groupe Bühler (Suisse) : Fournit des solutions de gamme complètes pour biscuits, craquelins et cookies, avec une intégration approfondie entre les équipements de traitement et les plates-formes d'automatisation numérique.
- Reading Bakery Systems (États-Unis) : Axé sur les crackers, les bretzels et les lignes de snacks extrudés, avec une solide ingénierie de processus et un support d'application.
- Zhaoqing Kehui / Katbar / Henan Rongda (Chine) : Les fabricants chinois proposent des offres complètes machines de ligne de production de biscuits à des coûts d’investissement nettement inférieurs, ce qui en fait le choix dominant pour les fabricants des marchés émergents et les producteurs régionaux de taille moyenne. La qualité et le service après-vente varient selon les fournisseurs et doivent être évalués au moyen de visites sur site et de vérifications de références.
Lors de l'évaluation des fournisseurs pour un ligne de biscuits clé en mainLes principaux critères de sélection au-delà des spécifications de l'équipement comprennent : la disponibilité et la réactivité du service technique local ou régional, la disponibilité et les délais des pièces de rechange, la portée de la mise en service et de la formation des opérateurs, ainsi que l'expérience du fournisseur avec votre type de produit et votre échelle de production spécifiques.
Installation, mise en service et formation des opérateurs
La période entre la livraison de l'équipement et la première production commerciale sur un nouveau ligne de production de biscuits est l’une des phases les plus à risque d’un projet de fabrication alimentaire. Une mauvaise planification lors de l’installation et de la mise en service entraîne des temps d’arrêt prolongés, des problèmes de qualité et des dépassements de coûts. Un plan de mise en service structuré doit aborder les éléments suivants :
- Tests d'acceptation en usine (FAT) : Les paramètres de performance clés — vitesse de sortie, poids du produit, teneur en humidité — doivent être validés dans les installations du fournisseur avant expédition, en utilisant des recettes de production réelles lorsque cela est possible.
- Préparation du site : Les travaux de génie civil, les raccordements aux services publics (gaz, électricité, air comprimé, eau) et la ventilation doivent tous être effectués conformément aux spécifications avant le début de l'installation des équipements.
- Tests d'acceptation du site (SAT) : Après l'installation, la ligne complète est testée sur le site de production à des vitesses croissantes jusqu'à ce qu'elle atteigne les spécifications de débit et de qualité contractuelles.
- Développement de recettes et essais de pâtisserie : L'équipe de boulangerie doit développer et valider les profils de four et les paramètres de processus pour chaque produit à exécuter sur la ligne avant le lancement commercial.
- Formation des opérateurs et de la maintenance : Une formation pratique destinée aux opérateurs de production, aux techniciens qualité et aux ingénieurs de maintenance doit être intégrée au calendrier de mise en service et achevée avant la première exploitation commerciale.
Problèmes courants sur les lignes de production de biscuits et comment les résoudre
Même bien conçu lignes de fabrication de biscuits rencontrer des problèmes opérationnels récurrents. Connaître les problèmes les plus courants et leurs causes profondes permet un dépannage plus rapide et réduit les pertes de production.
| Problème | Cause probable | Mesures correctives |
| Variation du poids des biscuits | Incohérence de l'écartement des rouleaux de jauge ou variation de l'alimentation en pâte | Recalibrer les rouleaux de jauge ; vérifier la cohérence au niveau de la trémie d'alimentation en pâte |
| Couleur de cuisson inégale | Déséquilibre de température de la zone du four ou variation de vitesse de bande | Profil de la température du four sur toute la largeur ; vérifier le glissement de l'entraînement de la bande |
| Biscuits collés à la bande | Insuffisance de matières grasses dans la formulation ou contamination de la bande | Revoir le niveau de graisse de la formulation ; nettoyer et conditionner la bande de cuisson |
| Taux de rupture élevé après le four | Cuisson excessive, faible teneur en matières grasses ou transitions brusques du convoyeur | Réduire la température ou le temps du four ; revoir l'écartement du convoyeur et l'adaptation de la vitesse |
| Poids de remplissage de crème hors spécifications | Variation de la température de la crème affectant la viscosité et le rendement de la pompe | Maintenir la crème à température constante ; recalibrer la pompe de dépôt |
| Défaillances des joints d'emballage | Température de la barre d'étanchéité ou tension du film incorrecte | Valider la température du joint pour les spécifications du film ; ajuster les paramètres de tension du film |
Considérations sur les coûts et retour sur investissement pour un investissement dans une ligne de production de biscuits
Le coût en capital d'un ligne de production de biscuits couvre une gamme extrêmement large en fonction de la capacité, du niveau d'automatisation, de l'origine de l'équipement et de l'inclusion ou non du traitement secondaire (sandwich, enrobage). À titre indicatif, une ligne à petite échelle avec une bande de 600 mm provenant d'un fabricant chinois peut coûter 150 000 USD–400 000 pour l'équipement de la ligne principale. Une ligne de taille moyenne d'un fournisseur européen avec une automatisation complète et une intégration d'emballage varie généralement entre 1,5 et 5 millions de dollars. Les lignes de grande capacité des fabricants haut de gamme avec une gamme complète de services clés en main, y compris les travaux civils et de services publics, peuvent dépasser 15–20 millions USD.
Au-delà du coût du capital, les principaux paramètres financiers pour l’analyse du retour sur investissement comprennent :
- Rendement en matières premières : Le rapport entre la production de biscuits finis et l’apport d’ingrédients bruts. Les pertes de déchets de garniture, le collage de la pâte et les produits cassés affectent directement le coût unitaire.
- Consommation d'énergie : Le four représente 60–75 % de la consommation énergétique totale de la ligne. Le coût énergétique par kg de production doit être évalué lors de la mise en service et surveillé en permanence.
- Coût de la main d'oeuvre : Le niveau d’automatisation détermine directement l’effectif requis par quart de travail. Une ligne entièrement automatisée peut nécessiter 5–8 opérateurs ; une ligne semi-manuelle de capacité similaire peut nécessiter 20–30.
- OEE (efficacité globale de l'équipement) : Les références de l'industrie pour les lignes de biscuits bien gérées sont de 75–85 % OEE. Chaque point de pourcentage d’amélioration de l’OEE sur une ligne de 500 kg/h fonctionnant 22 heures par jour ajoute environ 40 tonnes de production annuelle — un revenu significatif au prix des biscuits commerciaux.
- Entretien et pièces détachées : Les coûts de maintenance annuels d’une ligne intermédiaire bien entretenue représentent généralement 2–5 % du coût de l’équipement d’origine. Les programmes de maintenance préventive qui suivent les pièces d’usure et planifient les remplacements de manière proactive sont essentiels pour maintenir les objectifs de l’OEE.
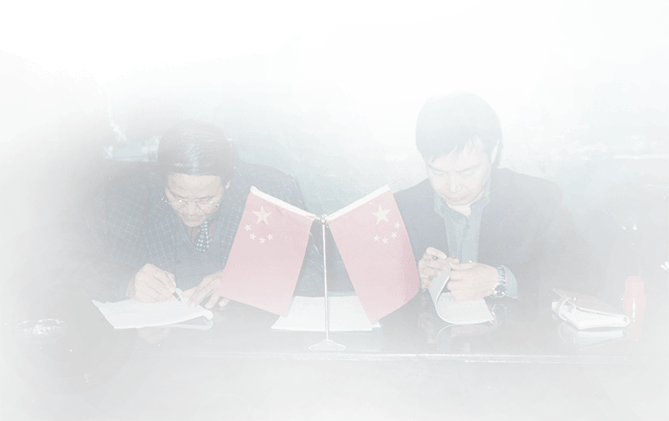
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.