 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Tout ce que vous devez savoir sur une gamme de chips de pommes de terre
Content
- Ce que fait réellement une ligne de chips de pommes de terre
- Étapes principales d'une ligne de production de puces
- Types de lignes de chips de pommes de terre par échelle et sortie
- Spécifications clés à comparer lors de l'achat d'une gamme de puces
- Problèmes courants sur les lignes de chips de pommes de terre et comment les résoudre
- Lignes de chips de pommes de terre en lots ou en continu : lesquelles choisir
Ce que fait réellement une ligne de chips de pommes de terre
Une ligne de chips est une séquence complète de machines qui prennent des pommes de terre crues et les transforment en chips finies et emballées — prêtes pour la vente au détail ou la distribution en vrac. Plutôt qu’une seule machine, il s’agit d’un système de production intégré où chaque équipement alimente directement le suivant, et la qualité de sortie à chaque étape affecte tout en aval.
Une ligne de fabrication de copeaux bien configurée gère généralement le lavage, l'épluchage, le tranchage, le blanchiment, la friture, le déshuilage, l'aromatisation et l'emballage en flux continu. Dans les configurations automatisées modernes, toute cette séquence s'exécute avec une intervention manuelle minimale, permettant aux usines de maintenir des volumes de production cohérents 200 kg/h jusqu'à 2 000 kg/h ou plus, en fonction de la capacité de la ligne.
Comprendre ce que comprend une ligne de production de chips — et comment chaque étape interagit — est essentiel avant d’investir dans une ligne, de personnaliser une configuration existante ou de faire évoluer une installation de transformation.
Étapes principales d'une ligne de production de puces
Chaque étape d’une ligne de traitement de chips répond à un objectif technique spécifique. Sauter ou sous-investir dans l’un d’entre eux crée généralement des problèmes — mauvaise uniformité des tranches, teneur élevée en huile, arôme incohérent ou dégradation accélérée de l’huile.
Lavage et pelage
Les pommes de terre crues arrivent avec de la terre, des bactéries de surface et de la peau qui doivent être éliminées avant d'être tranchées. Les rondelles à rouleaux abrasifs ou à brosse sont les plus courantes pour les lignes à grand volume. Le pelage est généralement effectué avec des rouleaux en carborundum ou des éplucheurs à vapeur — le pelage à la vapeur est préféré pour les opérations à grande échelle car il minimise les pertes de pelage, avec des déchets de pelage typiques sous 8–12 % du poids brut contre 15–18% pour l'abrasion mécanique.
Tranchage
L’épaisseur constante des tranches est l’une des variables les plus critiques de la qualité des puces. Les chips standard de style bouilloire utilisent des tranches de 1,2–1,6 mm, tandis que des puces à processus continu plus fines fonctionnent à 0,9–1,2 mm. Les trancheuses centrifuges avec plaques de turbine rotatives offrent un débit élevé, tandis que les trancheuses à lames linéaires offrent une meilleure cohérence d'épaisseur pour les gammes de produits haut de gamme. Les systèmes de suivi de l'usure des lames et de réglage automatique valent l'investissement dans les lignes à grand volume, car même une variation de 0,2 mm de l'épaisseur des tranches provoque des incohérences de friture visibles.
Blanchiment et séchage
Le blanchiment élimine l'amidon de surface libéré lors du tranchage, ce qui autrement ferait coller les chips ensemble pendant la friture et produirait une couleur inégale et plus foncée. Un blanchiment à l'eau chaude à 70–80°C pendant 2–3 minutes est standard. Après le blanchiment, un vibrateur déshydratant et un séchoir à couteau à air éliminent l'humidité de surface avant que les tranches n'entrent dans la friteuse — réduisant ainsi considérablement les éclaboussures d'huile et réduisant ainsi la consommation d'énergie de friture.
Friture continue
La friteuse continue est le cœur de la ligne de chips de pommes de terre. La température de l'huile est généralement maintenue entre 160°C et 175°C, avec un temps de séjour des tranches dans l'huile de 2,5–4 minutes selon l'épaisseur et la teneur en humidité souhaitée. Les systèmes de convoyeurs à palettes immergent et transportent les tranches à travers le bain d'huile à vitesse contrôlée. Le taux de renouvellement de l'huile — la fréquence à laquelle l'huile fraîche réapprovisionne la friteuse — affecte directement la saveur des chips et la qualité de l'huile ; les friteuses bien conçues retournent l'huile en continu pour minimiser l'oxydation et libérer l'accumulation d'acides gras.
Déshuilage et refroidissement
Immédiatement après la friture, les copeaux passent à travers un convoyeur de déshuilage vibrant où l'excès d'huile de surface s'écoule, suivi d'un tunnel de refroidissement qui ramène rapidement la température des copeaux aux niveaux ambiants. Un refroidissement approprié empêche la condensation à l’intérieur de l’emballage, ce qui provoquerait un ramollissement et réduirait considérablement la durée de conservation. Une puce bien refroidie quittant la ligne doit atteindre le dessous 35°C avant d'entrer dans le tambour aromatisant.
Arôme
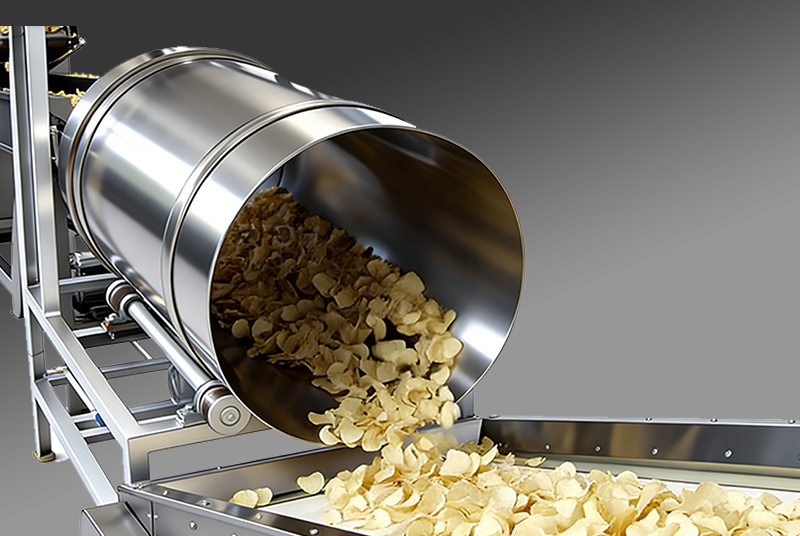
L'assaisonnement est appliqué dans une coucheuse à tambour rotatif où les copeaux tombent contre un système de pulvérisation fine ou de dispersion de poudre. L'adhérence de l'assaisonnement dépend de la teneur en huile encore présente sur les surfaces des copeaux — c'est pourquoi le moment entre le déshuilage et l'aromatisation est important. La vitesse et l’angle de rotation du tambour, le placement de la buse de pulvérisation et le débit d’alimentation en assaisonnement sont tous des paramètres réglables qui affectent l’uniformité du revêtement. Pour les gammes multi-saveurs, les systèmes de tambours à changement rapide réduisent le temps de changement de produit à moins de 15 minutes.
Emballage
Les copeaux finis sont transportés via un convoyeur élévateur doux vers des peseuses multitêtes — généralement des balances à 14 ou 16 têtes — qui répartissent les copeaux au poids cible avec une précision comprise entre ±1 g. La portion pesée tombe dans une machine verticale de formage-remplissage-scellage (VFFS) qui forme le sac, le remplit de copeaux, injecte de l'azote gazeux pour le protéger contre l'oxydation et la casse et scelle l'emballage. Les vitesses de sortie des lignes de puces VFFS modernes atteignent 60–100 sacs par minute pour les tailles d'emballage de vente au détail standard.
Types de lignes de chips de pommes de terre par échelle et sortie
Toutes les opérations n’ont pas besoin du même niveau d’automatisation ou de capacité de débit. Les lignes de traitement des puces sont généralement classées par volume de production, ce qui détermine le degré d'automatisation, l'empreinte de l'équipement et l'investissement en capital requis.
| Type de ligne | Sortie typique | Niveau d'automatisation | Idéal pour |
|---|---|---|---|
| Petite échelle / Semi-automatique | 50–200 kg/h | Manuel partiel | Startups, marques régionales |
| Automatisé à moyenne échelle | 200–500 kg/h | Entièrement automatisé | Processeurs de taille moyenne, marque privée |
| Ligne continue industrielle | 500–2 000+ kg/h | Entièrement automatisé + PLC/SCADA | Marques nationales, fabricants sous contrat |
Pour une startup entrant sur le marché des snacks, une ligne semi-automatisée d'une capacité de 100–150 kg/h est souvent le point d'entrée le plus judicieux — elle limite l'exposition initiale au capital tout en permettant une qualité de produit constante. Une mise à l’échelle ultérieure est plus rentable qu’une spécification excessive au départ lorsque la demande est encore en cours de validation.
Spécifications clés à comparer lors de l'achat d'une gamme de puces
Lors de l’évaluation des fournisseurs ou de la configuration d’une nouvelle ligne de fabrication de chips de pommes de terre, plusieurs spécifications techniques méritent une attention particulière au-delà du simple taux de production. Ces facteurs affectent directement la qualité du produit, le coût d’exploitation et la fiabilité à long terme.
- Capacité d'huile de friteuse et taux de rotation : Une friteuse avec entrée continue d'huile fraîche et gestion des débordements maintient les niveaux d'acides gras libres (FFA) en dessous de 0,5 %, protégeant ainsi la saveur des chips et prolongeant la durée de vie de l'huile. Les lignes dépourvues de cette fonctionnalité nécessitent des cycles complets de vidange et de remplacement du pétrole qui créent des temps d'arrêt et augmentent les coûts du pétrole.
- Précision du contrôle de la température : Les contrôleurs de température PID sur la friteuse et le blanchisseur doivent maintenir le point de consigne à ±2°C. Un contrôle lâche de la température entraîne une couleur variable des copeaux et une teneur en humidité incohérente.
- Matériau de la lame de trancheuse et coût de remplacement : Les lames en acier à haute teneur en carbone doivent être remplacées toutes les 4–8 heures dans les opérations à grand volume. Les lames en carbure de tungstène ou revêtues durent beaucoup plus longtemps mais coûtent plus cher au départ. Tenez compte du coût annuel total de la lame, pas seulement du prix d’achat.
- Compatibilité nettoyage sur place (CIP) : Construction en acier inoxydable de qualité alimentaire (304 ou 316L) avec des surfaces internes lisses qui s'écoulent complètement, permettant un nettoyage rapide et assisté par produits chimiques entre les cycles de production — essentiel pour la conformité HACCP et le contrôle des allergènes lors de l'exécution de plusieurs saveurs.
- Consommation d'énergie par kg de production : Une ligne entièrement automatisée de 500 kg/h consomme généralement 80–130 kWh par tonne de produit fini. Demandez aux fournisseurs des chiffres énergétiques vérifiés — et non des minimums théoriques — et calculez le coût énergétique total sur un horizon de 5 ans lorsque vous comparez les devis.
- Système de contrôle et diagnostics à distance : Les lignes modernes dotées de systèmes SCADA basés sur PLC permettent la surveillance à distance des pannes et l'enregistrement des paramètres — réduisant ainsi les temps d'arrêt et simplifiant la tenue de registres de qualité pour les audits de sécurité alimentaire.
Problèmes courants sur les lignes de chips de pommes de terre et comment les résoudre
Même les lignes bien configurées rencontrent des problèmes récurrents. Connaître les causes profondes accélère le dépannage et empêche les défauts de qualité d’atteindre le produit emballé.
Couleur des puces foncée ou inégale
La cause la plus fréquente est la teneur élevée en sucre réducteur de la pomme de terre crue —en particulier dans les pommes de terre stockées à basse température (inférieure à 8°C), où l'amidon se transforme en sucres. Le conditionnement des pommes de terre à 15–18°C pendant 1–2 semaines avant transformation réduit les niveaux de sucre. Sur la ligne, prolonger le temps de blanchiment ou abaisser la température de la friteuse de 5–8°C peut compenser la matière première limite. L'épaisseur inégale des tranches due à l'usure des lames est la deuxième cause la plus courante — vérifiez et remplacez les lames dans les délais.
Teneur élevée en huile dans les copeaux finis
La teneur cible en huile pour les puces standard est de 28–35 % en poids. Si le produit fini est systématiquement au-dessus de cette plage, les coupables les plus probables sont un séchage avant friture insuffisant (trop d'humidité de surface entrant dans la friteuse), une température de friteuse trop basse ou un déshuilage inadéquat après la friture. Vérifiez le débit du séchoir à couteau à air et vérifiez la température de l'huile en plusieurs points sur toute la largeur de la friteuse — les gradients de température sur les friteuses larges sont courants et souvent négligés.
Chips collées ensemble ou cassées dans la friteuse
Le collage indique une élimination incomplète de l'amidon au stade du blanchiment — augmenter la température de l'eau de blanchiment ou prolonger le temps de maintien. La rupture du convoyeur à palettes de la friteuse signifie généralement que la vitesse des palettes est trop élevée ou que l'espacement des palettes est trop étroit pour l'épaisseur de tranche utilisée. Ajustez les deux et confirmez que le taux de chargement de la friteuse est conforme aux spécifications de conception de l'équipement — surcharger la friteuse avec trop de produit provoque un agglutination et une friture inégale.
Couverture inégale de l'assaisonnement
Une mauvaise adhérence de l'assaisonnement est généralement due soit au fait que les copeaux sont trop froids et secs et pénètrent dans le tambour (ce qui réduit l'huile de surface disponible pour l'assaisonnement), soit à une vitesse de rotation du tambour incorrecte par rapport à la taille du lot. Pour les assaisonnements en poudre, les systèmes de revêtement électrostatique — désormais courants sur les gammes de collations haut de gamme — améliorent considérablement l'uniformité du revêtement et réduisent le gaspillage d'assaisonnement en 15–25% par rapport à l'application standard de pulvérisation à tambour.
Lignes de chips de pommes de terre en lots ou en continu : lesquelles choisir
Le choix entre une ligne de chips de bouilloire à traitement par lots et une ligne à traitement continu est l'une des décisions les plus importantes dans la production de chips de pommes de terre, et il s'agit avant tout d'une décision de produit et de marché — pas seulement d'une décision de coût.
Lignes continues Faites passer le produit dans la friteuse en un flux constant, ce qui le rend idéal pour les produits à volume élevé et cohérents comme les chips salées standard ou légèrement aromatisées. Ils offrent un coût de main-d’œuvre unitaire inférieur, un contrôle plus strict des processus et une meilleure adéquation aux grands volumes de vente au détail ou de restauration. Cependant, ils sont moins flexibles pour les saveurs en petits lots ou spécialisées, et le changement entre les produits prend plus de temps.
Lignes de bouilloire par lots faites frire chaque lot séparément dans une bouilloire rotative, produisant la texture plus dense et plus croquante associée aux marques de chips cuites à la bouilloire. Ils sont intrinsèquement plus flexibles — les saveurs peuvent changer entre les lots avec une préparation minimale de la ligne — et le coût en capital par unité de capacité est plus faible à petite échelle. Le compromis est une intensité de main-d’œuvre plus élevée et un rendement plus faible. Un processus typique de friteuse à bouilloire un lot toutes les 8–12 minutes, par rapport à la sortie continue d'une friteuse à convoyeur.
De nombreux transformateurs de taille moyenne exploitent les deux types — une ligne continue pour leurs références grand public et une ou deux friteuses à bouilloire pour les variantes de saveurs haut de gamme, en édition limitée ou régionales. Cette combinaison maximise à la fois l’efficacité et la flexibilité du portefeuille de produits.
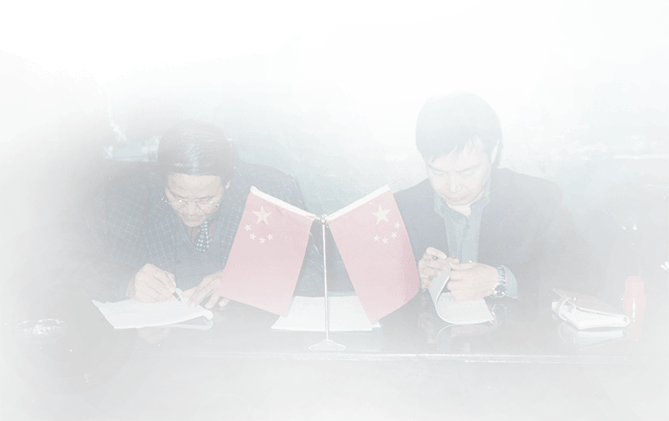
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.