 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Comment fonctionne une ligne de production de beignets — et comment choisir celle qui convient à votre boulangerie
Content
- Ce que fait réellement une chaîne de production de beignets
- Les principales étapes d'une chaîne de production de beignets
- Types de lignes de production de beignets par échelle
- Lignes de beignets levés et à gâteau : principales différences
- Spécifications critiques à comparer lors de l'achat d'une ligne de beignets
- Planification de l'espace au sol et de l'aménagement des lignes
- Principaux fabricants d'équipements et ce qu'ils proposent
- Coût total de possession : au-delà du prix de l'équipement
- Étapes pratiques avant d'acheter une ligne de production de beignets
Ce que fait réellement une chaîne de production de beignets
Une ligne de production de beignets est une séquence intégrée de machines de transformation des aliments qui automatise le cycle complet de fabrication des beignets — depuis la préparation de la pâte crue jusqu'au formage, à la fermentation, à la friture, à la finition et à l'emballage — avec une intervention manuelle minimale à chaque étape. Plutôt que de s'appuyer sur des machines autonomes individuelles exploitées séparément par différents travailleurs, une ligne de production relie chaque étape du processus dans un flux contrôlé, garantissant que les beignets se déplacent à travers chaque étape à un rythme, une température et une norme de manipulation cohérents.
L’avantage pratique d’une ligne de fabrication de beignets par rapport à une production artisanale ou semi-manuelle n’est pas simplement la rapidité. C'est de la cohérence. Chaque beignet qui sort d'une ligne correctement configurée a le même poids, le même temps de friture, la même couverture de glaçage et la même apparence finale. Pour les fournisseurs en gros, les boulangeries de supermarchés, les chaînes de franchises et les grandes marques de beignets, cette répétabilité est le produit — les clients s'attendent à ce que chaque unité ait une apparence et un goût identiques, peu importe quand et où elle a été fabriquée. Une ligne de beignets automatisée bien conçue est la réponse technique à cette attente.
Les principales étapes d'une chaîne de production de beignets
Comprendre ce qui se passe à chaque station vous aide à évaluer les spécifications de l’équipement, à identifier les goulots d’étranglement et à prendre des décisions éclairées sur la configuration de ligne qui correspond à vos besoins de sortie. Un industriel complet ligne de production de beignets passe généralement par les étapes suivantes dans l'ordre :
Mélange et préparation de pâte
La ligne commence par un mélangeur de pâte commercial — généralement un mélangeur en spirale ou un mélangeur continu horizontal pour les opérations à grand volume. Les mélangeurs en spirale traitent des lots de 30 kg à 200 kg par cycle et sont bien adaptés à la pâte à beignets levée à la levure, qui nécessite un développement minutieux du gluten sans surmenage. Les mélangeurs continus alimentent la pâte directement dans la ligne en aval à un débit constant, ce qui en fait le choix privilégié pour les lignes de production fonctionnant à des rendements supérieurs à 2 000–3 000 unités par heure. Les ingrédients — farine, sucre, levure, matières grasses, œufs, solides du lait et eau— sont soit chargés manuellement, soit dosés via des systèmes de dosage automatisés, qui améliorent la précision des recettes et réduisent la variabilité entre les lots.
Feuilles et plastifications de pâte (pour beignets à gâteau)
Pour les beignets à gâteau, la pâte mélangée ou la pâte molle passe par un système de feuille et de coupe plutôt que par un étuve. Une feuilleuse à pâte roule la pâte jusqu'à une épaisseur précise et uniforme —généralement 12–18 mm pour les beignets à anneaux standard— et un coupeur rotatif estampille simultanément les anneaux et les centres. Les centres de découpe sont généralement réincorporés dans l'alimentation en pâte pour réduire les déchets. L'espace entre les rouleaux de laminage, la pression de coupe et la température de la pâte à ce stade sont les principales variables qui déterminent la cohérence pondérale dans l'ensemble du lot.
Division et formage de la pâte
Pour les beignets levés, la pâte mélangée est introduite dans un séparateur-rouleur de pâte qui la divise en morceaux de poids égal et les arrondit en boules lisses. Ces boules sont ensuite transférées vers une extrudeuse ou un formateur d'anneaux — une machine qui façonne la pâte en anneaux, en torsions ou en coquilles rondes remplies, selon la configuration de la matrice. Les extrudeuses à anneaux déposent les anneaux de pâte directement sur la bande de friture ou sur les plateaux de fermentation à des vitesses de 800 à 5 000 pièces par heure selon le modèle. La précision du poids à ce stade est généralement de ±2–3 g par pièce sur les formeurs servo-entraînés modernes.
Preuve
Les beignets levés nécessitent une période de fermentation contrôlée après leur formation, pendant laquelle la levure fermente et la pâte atteint son volume cible avant d'être frite. Dans une ligne de production, cela est géré par un tunnel de fermentation — une armoire fermée avec des réglages de température (généralement 35–43°C) et d'humidité relative (75–85%) programmables à travers lesquels les beignets formés se déplacent sur un convoyeur à bande ou à crémaillère en mouvement continu. Le temps de fermentation est généralement de 45–90 minutes pour les beignets de levure standard, et la longueur du tunnel de fermentation est calculée pour correspondre à ce temps de séjour à la vitesse de débit cible de la ligne. Une fermentation inadéquate conduit à des beignets denses et résistants ; une fermentation excessive provoque un effondrement de la friteuse.
Friture
La friteuse est le noyau thermique de la ligne de production de beignets et la station où sont contrôlés les paramètres de qualité et de sécurité alimentaire les plus critiques. Les friteuses tunnel continues —la norme dans les lignes de beignets industriels— se composent d'un réservoir rempli d'huile avec un convoyeur immergé qui transporte les beignets à travers l'huile chaude, les retournant automatiquement au milieu pour assurer un brunissement uniforme des deux côtés. Les principaux paramètres de friture comprennent la température de l'huile (généralement 180–195°C), le temps de friture (60–120 secondes de chaque côté pour les beignets levés ; plus court pour les beignets à gâteau), le taux de renouvellement de l'huile et la surveillance de la teneur en acides gras libres (FFA). Les friteuses modernes comprennent des systèmes de recharge automatique d'huile, des circuits de filtration d'huile et une précision de contrôle de la température de ±1–2° C pour maintenir une couleur et une absorption d'huile constantes tout au long de la production.
Refroidissement
Les beignets fraîchement frits sortent de la friteuse à 70–85°C et doivent être refroidis avant le glaçage, à la fois pour fixer la structure de surface et pour éviter que le glaçage ne fonde au contact. Un convoyeur de refroidissement — soit un refroidisseur à bande droite, soit un refroidisseur en spirale pour un encombrement peu encombrant — réduit la température de surface du beignet en dessous de 35°C, généralement en 3–8 minutes selon la méthode de refroidissement. Le refroidissement par air pulsé utilisant de l’air ambiant ou réfrigéré accélère ce processus dans les lignes à grande vitesse. Un refroidissement inadéquat avant le vitrage est l’une des causes les plus courantes d’accumulation de glaçure et de couverture inégale sur les lignes de production.
Application de vitrage, de glaçage et de garniture
Après refroidissement, les beignets passent par la station de finition, qui peut comprendre une ou plusieurs des méthodes d'application suivantes en fonction de la gamme de produits : un vitrier en cascade qui fait tomber en cascade de la glaçure liquide chaude sur la surface supérieure des beignets se déplaçant sur un convoyeur à mailles ; un vitrier plongeur qui immerge la moitié supérieure de chaque beignet dans un réservoir de glaçure ; un applicateur de glaçage pour fondant ou glaçage royal ; et un tambour de garniture sec ou un shaker qui dépose des pépites, du sucre granulé, des noix concassées ou d'autres particules sur la surface de la glaçure humide avant qu'elle ne prenne. La température du glaçage, la viscosité et la vitesse du convoyeur sont les variables clés contrôlant la cohérence de la couverture. La plupart des stations de finition modernes comprennent des systèmes de recirculation qui collectent les gouttes de glaçure excédentaires et les renvoient au réservoir, minimisant ainsi les déchets.
Injection de remplissage (pour les beignets fourrés)
Les variétés de beignets fourrés — gelée, crème anglaise, crème ou chocolat — nécessitent une station d'injection où une aiguille ou une buse perce la coque du beignet et injecte un volume mesuré de garniture sous pression. Les injecteurs automatiques de beignets sont généralement positionnés avant ou après le vitrage, selon le produit, et sont calibrés pour fournir un poids de remplissage précis (généralement 20–40 g) par pièce. Les injecteurs multi-têtes peuvent traiter 1 000–4 000 pièces par heure. La température de remplissage, la viscosité et la pression d'injection doivent être adaptées au type de remplissage spécifique pour éviter l'éclatement de la coque ou le sous-remplissage.
Emballage
La dernière étape de la chaîne de production de beignets est l'emballage, qui va de l'emballage manuel dans des boîtes de vente au détail au niveau du convoyeur de sortie aux systèmes entièrement automatisés d'emballage en flux, de scellement de plateaux ou de remplissage de sacs. Les lignes à grand volume intègrent généralement des systèmes automatiques de comptage et de collationnement qui regroupent les beignets dans la configuration de vente au détail correcte (par exemple, paquet de 4, paquet de 6 ou paquet de 12) avant de les introduire dans la machine d'emballage. L'emballage sous atmosphère modifiée (MAP) prolonge la durée de conservation des beignets préemballés distribués via les canaux de vente au détail. Les systèmes de vision et les peseuses de contrôle au stade de l'emballage fournissent une porte de qualité finale, rejetant les unités qui ne respectent pas les tolérances de poids ou d'apparence.
Types de lignes de production de beignets par échelle
Toutes les exploitations de beignets n’ont pas besoin d’une ligne industrielle complète. La bonne configuration de ligne dépend de votre objectif de production quotidien, de la variété de produits, de l'espace disponible et du budget d'investissement. Voici comment les options de ligne de production se répartissent généralement par échelle :
|
Type de ligne |
Sortie typique |
Équipement clé |
Idéal pour |
|
Compact / Semi-Auto |
200–800 pièces/heure |
Formeuse de paillasse, petite friteuse ouverte, vitrage manuel |
Chaînes de cafés, petites boulangeries de détail, food trucks |
|
Milieu de gamme |
800–3 000 pièces/heure |
Extrudeuse annulaire, étuve tunnel, friteuse continue, vitrier en cascade |
Commerce de gros régional, boulangeries en magasin de supermarchés, points de vente franchisés |
|
Industriel / Haut volume |
3 000–10 000+ pièces/h |
Mélangeur continu, formeur à plusieurs voies, friteuse à long tunnel, refroidisseur en spirale, emballage automatique |
Marques nationales, co-fabricants, producteurs de beignets surgelés |
Lignes de beignets levés et à gâteau : principales différences
Les deux types de beignets dominants — les beignets élevés à la levure et les beignets à gâteau— nécessitent des configurations de lignes de production sensiblement différentes, et il est essentiel de comprendre cette distinction avant de spécifier l'équipement.
- Les lignes de beignets élevés à la levure nécessitent une étape de fermentation entre le formage et la friture, ce qui ajoute une longueur de ligne importante et une complexité de gestion thermique. La pâte est plus molle et plus sensible à la manipulation, ce qui nécessite des systèmes de convoyage plus doux et un contrôle précis de la climatisation du proofer. Les temps de friture sont plus longs et le beignet obtenu a une structure de mie plus légère et plus ouverte.
- Les lignes de beignets à gâteau utilisent une pâte plus épaisse ou une pâte courte qui est étalée et coupée ou extrudée directement dans la friteuse sans fermentation. Cela élimine entièrement l'étuve de la ligne, réduisant ainsi à la fois l'espace au sol et la complexité du processus. Les lignes de beignets à gâteau ont tendance à avoir un débit plus élevé par mètre linéaire d'espace au sol car le temps de séjour de l'épreuvage est supprimé de la séquence.
- Des lignes combinées capables de produire à la fois des produits à base de levure et de beignets à gâteau sont disponibles auprès de plusieurs grands fabricants d'équipements. Ces lignes intègrent généralement une section d'étuve modulaire qui peut être contournée lors de l'exécution de programmes de beignets à gâteau, et un formateur multifonction qui accepte des ensembles de matrices interchangeables pour différents formats de beignets.
Spécifications critiques à comparer lors de l'achat d'une ligne de beignets
Lors de l'évaluation des fournisseurs de lignes de production de beignets et des configurations d'équipements, voici les spécifications qui ont l'impact le plus direct sur les performances opérationnelles et le coût total de possession :
Débit et marge de capacité
Spécifiez toujours une ligne avec au moins 20–30 % de capacité nominale en plus que votre exigence de puissance de pointe actuelle. Les lignes de production fonctionnent rarement à une vitesse nominale de 100 % en continu — les changements, les cycles de nettoyage, les arrêts mineurs et les ajustements de vitesse réduisent tous le débit effectif. Acheter une ligne qui est déjà à son plafond ne laisse aucune place à la croissance et vous oblige à revenir sur le marché pour de nouveaux équipements plus tôt que prévu.
Système de gestion du pétrole
Le système de gestion de l’huile de la friteuse a un impact direct sur la qualité du produit et sur les coûts d’exploitation. Recherchez une filtration continue qui élimine les miettes et les particules fines pendant le cycle de production, un rechargement automatique de l'huile pour maintenir un niveau d'huile et une profondeur de friture constants, ainsi qu'une surveillance en temps réel de la température de l'huile et de la teneur en FFA. Une mauvaise gestion de l’huile entraîne une dégradation rapide de l’huile, des arômes désagréables et une couleur de friture foncée — qui augmentent tous les coûts de consommation d’huile et les taux de rejet des produits.
Conception de nettoyage et d'assainissement
La qualité des équipements de production alimentaire dépend de leur nettoyabilité. Évaluez la rapidité avec laquelle chaque section de la ligne peut être décomposée pour le nettoyage, si la friteuse comprend un système de nettoyage des drains et des filtres et si les surfaces intérieures du proofer sont accessibles pour une désinfection quotidienne. Les lignes conçues pour un fonctionnement propre sur place (CIP) réduisent considérablement les temps d'arrêt associés à l'assainissement programmé par rapport aux configurations manuelles de décapage et de nettoyage.
Système de contrôle et gestion des recettes
Les lignes de production de beignets modernes devraient inclure un système de contrôle basé sur un automate programmable avec une IHM à écran tactile qui permet aux opérateurs de stocker, de rappeler et d'exécuter des recettes de produits nommés. La gestion des recettes minimise le temps de configuration lors du passage d'un type de produit à un autre —par exemple, le passage d'un anneau de levure glacé à un beignet au gâteau au chocolat— et garantit que tous les paramètres de la ligne (vitesse, température, point de consigne de viscosité du glaçage, temps de friture) sont définis de manière cohérente à chaque fois. Recherchez des systèmes qui enregistrent les données de production pour des enregistrements de traçabilité et de qualité.
Consommation d'énergie
La friteuse est le plus grand consommateur d’énergie sur une ligne de beignets, représentant 60–75 % de la consommation totale d’énergie de la ligne. Comparez l'efficacité thermique des conceptions de friteuses — en particulier la norme d'isolation, l'indice d'efficacité de l'élément chauffant ou du brûleur et si la friteuse comprend un couvercle ou un couvercle pour retenir la chaleur pendant la production. Les friteuses au gaz sont généralement plus économiques à utiliser que les friteuses électriques à haut débit, mais le coût relatif dépend des prix locaux de l'énergie et de la disponibilité des services publics dans votre installation.
Planification de l'espace au sol et de l'aménagement des lignes
Une ligne complète de production de beignets à moyenne échelle nécessite généralement une empreinte au sol de 15–40 mètres de longueur et de 3–6 mètres de largeur, selon qu'une disposition en ligne droite ou en forme de U est utilisée. Les configurations en forme de U ou de C sont courantes dans les installations dont la longueur du sol est limitée, car elles replient la ligne sur elle-même pour réduire l'exigence globale de longueur de pièce tout en conservant la même séquence de processus. Lors de la planification d'un tracé de ligne, tenez compte des autorisations et des exigences auxiliaires suivantes :
- Au moins 1,2 mètre d'espace libre d'accès pour l'opérateur des deux côtés de chaque section de machine pour l'exploitation, la maintenance et l'accès d'urgence
- Ventilation et extraction des gaz d'échappement au-dessus de la friteuse et de l'étuve — la friture génère une vapeur, une vapeur d'huile et une chaleur importantes qui doivent être capturées et évacuées pour répondre aux normes de sécurité alimentaire et de santé au travail
- Raccords utilitaires comprenant une alimentation électrique triphasée, une alimentation en gaz (le cas échéant), une alimentation en eau et un drainage pour la friteuse et l'étuve, ainsi que de l'air comprimé pour les systèmes de convoyeurs pneumatiques et d'injecteurs
- Zone de stockage des ingrédients et de préparation de la pâte en amont de la ligne, dimensionnée pour éviter les interruptions de production dues aux retards de mélange des lots
- Zone de préparation des produits finis en aval de la station d'emballage, avec un espace adéquat pour l'empilage, l'étiquetage et le chargement en vue de l'expédition
Principaux fabricants d'équipements et ce qu'ils proposent
Le marché mondial des équipements de ligne de production de beignets est desservi par un nombre relativement restreint de fabricants spécialisés, dont la plupart proposent à la fois des machines individuelles et des solutions de ligne clés en main complètes. Voici les fournisseurs les plus largement référencés dans l’industrie :
- Belshaw Adamatic (États-Unis) : l’une des marques d’équipements pour beignets les plus anciennes au monde. Leur gamme Adamatic couvre les formeuses d'anneaux automatiques, les friteuses tunnel, les imperméabilisatrices et les vitriers sur une large gamme de capacités, avec un solide support de pièces de rechange. Largement utilisé par les chaînes de beignets franchisées en Amérique du Nord et à l'international.
- Moline Machinery (États-Unis) : Spécialisé dans les feuilles de pâte et les équipements de maquillage pour les lignes de beignets levés et à gâteaux. Leurs systèmes de coupe-lames Roundomatic et multi-voies constituent une référence standard dans les installations de boulangerie industrielle.
- Systèmes UNIFILLER (Canada) : Connus principalement pour le remplissage et le dépôt d'équipements, notamment les injecteurs de beignets à grande vitesse et les remplisseurs de crème qui s'intègrent aux lignes de production existantes.
- Aasted (Danemark) : fournit des systèmes d'enrobage et d'enrobage de chocolat utilisés dans l'étape de finition des beignets pour les gammes de produits trempés dans du chocolat, ainsi que des systèmes de friteuse continue plus grands pour les opérations de boulangerie industrielle européenne.
- Fabricants OEM chinois (divers) : un segment de marché en croissance, en particulier pour les lignes de taille moyenne en Asie, au Moyen-Orient et sur les marchés en développement. Des marques telles que Dahua, Sinobake et divers fabricants d'équipements basés dans le Guangdong fournissent des lignes de beignets complètes à un coût d'investissement nettement inférieur à celui de leurs homologues occidentaux, bien qu'avec des niveaux variables de support après-vente et de disponibilité des pièces. Les acheteurs doivent évaluer soigneusement la couverture du réseau de services avant d’acheter dans ce segment.
Coût total de possession : au-delà du prix de l'équipement
Le prix d’achat d’une ligne de production de beignets n’est qu’une composante de son coût total de possession sur sa durée de vie opérationnelle. Avant de vous engager dans une configuration de ligne ou un fournisseur spécifique, calculez les éléments de coûts continus suivants et prenez-les en compte dans la comparaison financière :
|
Élément de coût |
Variables clés |
Impact typique |
|
Consommation d'huile de friture |
Taux de renouvellement du pétrole, efficacité de filtration, gestion des FFA |
Élevé — souvent le coût d'exploitation variable par unité le plus élevé |
|
Énergie (gaz ou électrique) |
Efficacité de la friteuse, isolation de l'étuve, type refroidisseur |
Significatif — 60–75 % de l'énergie est consommée par la friteuse |
|
Entretien prévu et pièces |
Disponibilité des pièces, conditions du contrat de service, durée de vie des pièces d'usure |
Modéré — très variable en fonction du réseau de pièces détachées des fournisseurs |
|
Travail |
Niveau d'automatisation, effectif des opérateurs, heures de nettoyage |
Plus bas sur les lignes automatisées ; plus haut sur les configurations semi-manuelles |
|
Déchets et rejets de produits |
Précision du poids, consistance du glaçage, uniformité de la couleur des frites |
Directement lié à la précision de l'équipement et à la qualité du contrôle des recettes |
|
Temps d'arrêt et perte de production |
Fiabilité de l'équipement, temps de réponse au service, stock de pièces de rechange |
Peut être l'élément de coût ayant le plus grand impact si le support de service est médiocre |
Étapes pratiques avant d'acheter une ligne de production de beignets
Investir dans une ligne de production de beignets — même une configuration de taille moyenne— représente un engagement en capital important. En suivant les étapes suivantes avant de finaliser une décision d’achat, vous réduirez le risque d’acheter un équipement sous-performant ou inadapté à votre exploitation.
- Définissez d’abord votre gamme de produits : l’équipement requis pour une opération de beignets en anneau et de glaçage est sensiblement différent d’une ligne qui doit également faire fonctionner des beignets fourrés, des beignets à gâteau et des variétés torsadées. Cartographiez toute votre gamme de produits prévue avant de parler aux fournisseurs d’équipement — pas après.
- Calculez votre objectif de production quotidien réaliste : travaillez à partir de vos prévisions de ventes ou des volumes de vos contrats d'approvisionnement, et non à partir d'un maximum hypothétique. Tenez compte des quarts de travail, du temps de nettoyage, du temps de changement et d’un pourcentage de disponibilité réaliste (généralement 75–85 % pour une ligne continue bien entretenue).
- Demandez un test d'acceptation en usine (FAT) : avant l'expédition d'une ligne, insistez pour un FAT dans l'usine du fabricant où la ligne complète est assemblée, faites fonctionner à la vitesse nominale avec votre recette de pâte réelle et inspectez-la par rapport aux spécifications convenues. Il s’agit d’une pratique courante pour les achats d’équipements industriels et vous donne le droit de rejeter ou d’exiger des corrections avant d’accepter la livraison.
- Vérifiez le service local et la disponibilité des pièces : une ligne de production qui ne peut pas être entretenue dans les 24–48 heures suivant une panne constitue une responsabilité opérationnelle grave. Confirmez le réseau d'ingénieurs de service du fournisseur dans votre région, les engagements de temps de réponse moyen et si les pièces d'usure critiques sont stockées localement ou doivent être importées.
- Visitez une installation de référence : demandez au fournisseur d’équipement les coordonnées des clients existants exécutant une configuration de ligne similaire. Visiter une installation en direct et parler directement avec le directeur de production vous donne un aperçu non filtré des performances quotidiennes de l'équipement, des problèmes survenus et de la manière dont le fournisseur y a répondu.
- Planifiez le temps d'installation et de mise en service : une installation complète de la ligne Donut — comprenant la livraison, l'assemblage, la connexion au service public, les essais initiaux et la formation de l'opérateur — prend généralement 4–12 semaines en fonction de la complexité de la ligne. Intégrez ce délai dans votre calendrier de lancement de production et dans votre budget pour les coûts d’ingénierie et de mise en service séparément du prix d’achat de l’équipement.
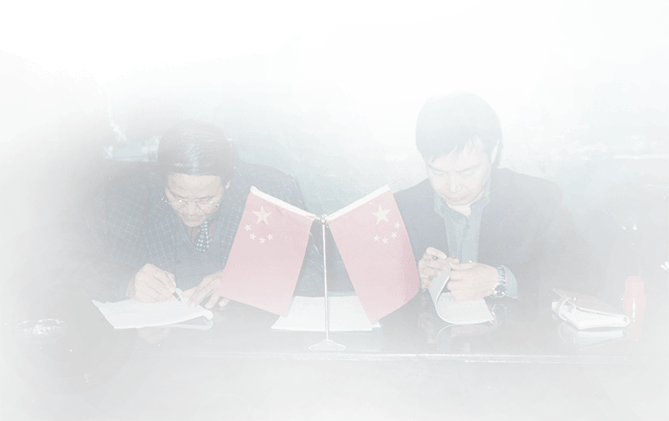
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.