 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Comment fonctionne une ligne de production de pâtisserie : équipement, automatisation et guide d'achat
Content
- Ce que fait réellement une chaîne de production de pâtisserie
- Les principales étapes d'une chaîne de production de pâtisserie
- Niveaux d'automatisation : lignes semi-automatiques ou entièrement automatiques
- Comment dimensionner correctement une ligne de production de pâtisserie
- Exigences en matière d'hygiène et d'assainissement
- Ce qu'il faut évaluer lors du choix d'un fournisseur de lignes de pâtisserie
Gérer une boulangerie à grande échelle signifie avant tout une chose : la cohérence. Un croissant produit à 7 heures du matin lundi doit ressembler et avoir exactement le même goût que celui produit à 18 heures vendredi. Ce n’est pas quelque chose que l’on peut réaliser avec le seul travail manuel au-delà d’un certain volume. Une ligne de production de pâtisserie résout ce problème en intégrant l’ensemble du processus de fabrication —du dosage des matières premières au conditionnement du produit fini— dans un flux de travail contrôlé et reproductible. Ce guide explique comment ces lignes fonctionnent réellement, quel équipement elles incluent et comment choisir la configuration adaptée à votre fonctionnement.
Ce que fait réellement une chaîne de production de pâtisserie
A ligne de production de pâtisserie est une séquence de machines et de postes de travail interconnectés qui automatisent ou semi-automatisent la fabrication de produits de pâtisserie. Plutôt que des machines autonomes, chacune actionnée par un travailleur distinct, une ligne de production déplace la pâte et le produit en continu à travers chaque étape de traitement —mélange, laminage, formage, remplissage, fermentation, cuisson, refroidissement et emballage— dans un flux contrôlé et répétable.
Les entreprises qui utilisent des lignes de fabrication de pâtisseries sont très variées. Une boulangerie régionale passant d'une production manuelle à une production plus poussée pourrait installer une ligne semi-automatique produisant 500 à 1 000 croissants par heure. Une grande boulangerie industrielle peut exploiter une ligne de pâtisserie entièrement automatisée produisant des dizaines de milliers d’unités par heure avec une intervention humaine minimale. Le point clé est qu’une « ligne de production » n’est pas une seule machine—c’est un système, et le bon système dépend entièrement de ce que vous produisez et de la quantité de celui-ci.
Les types de produits courants couverts par les lignes de pâtisserie industrielle comprennent les pâtisseries laminées (croissants, danois, pâte feuilletée), les produits à choux (éclairs, choux à la crème), les pâtisseries fourrées (retours, tartes à la main), les gâteaux à étages, les tartes, les muffins et les beignets. Chaque type de produit a des exigences spécifiques aux étapes de formage et de laminage, mais l'infrastructure environnante —mélange, cuisson, refroidissement, emballage— suit la même architecture générale.
Les principales étapes d'une chaîne de production de pâtisserie
Comprendre ce qui se passe à chaque étape de la ligne est essentiel avant d’évaluer les équipements ou les fournisseurs. Chaque étape affecte les étapes qui la suivent, c'est pourquoi les problèmes dans une ligne de pâtisserie sont souvent mal diagnostiqués—un défaut visible au stade de la cuisson provient fréquemment de l'étape de laminage ou de mélange.
Dosage et manipulation des ingrédients
Les lignes de pâtisserie industrielles commencent par des systèmes de dosage automatisés qui pèsent et distribuent la farine, l’eau, la graisse, le sucre, le sel, la levure et d’autres ingrédients dans des proportions précises pour chaque recette. Les silos à farine avec transport pneumatique, vannes de dosage de liquide automatisées et logiciel de gestion de recettes sont la norme dans les installations à grand volume. Même de petites variations dans la teneur en eau ou le rapport des matières grasses de la pâte laminée produisent des différences mesurables dans la texture finale et le volume cuit. Les opérations semi-industrielles utilisent généralement une pesée manuelle avec mélange par lots, mais le dosage automatisé devient rentable à des volumes supérieurs à environ 500 kg de pâte par quart de travail.
Mélange de pâte
Les pâtes à pâtisserie pour produits laminés —croissants, danois, pâte feuilletée— sont intentionnellement mélangées jusqu'à un état sous-développé par rapport aux pâtes à pain. Un gluten trop développé fait que la pâte reprend sa forme initiale pendant le laminage, ce qui rend le laminage difficile et irrégulier. Les lignes industrielles utilisent des mélangeurs en spirale ou horizontaux à vitesse variable et à courbes de mélange programmables. Les tailles des lots varient de 50 kg à 500 kg ou plus. Les opérations à grand volume peuvent utiliser des mélangeurs continus qui traitent la pâte en flux constant plutôt que des lots discrets, éliminant ainsi le temps de séjour entre les lots qui limite le débit des systèmes de mélange par lots.
Laminage et revêtement
Le laminage est l’étape déterminante pour les croissants, la pâtisserie danoise et la pâte feuilletée. Un bloc de beurre ou de graisse est enfermé dans la pâte et le morceau combiné est plié et recouvert de feuilles à plusieurs reprises pour créer des centaines de couches alternées. Les lignes de laminage industrielles utilisent des feuilles de pâte dotées de mécanismes de pliage automatisés et d'un contrôle précis de l'espace. Le nombre de plis détermine le nombre de couches finales—un croissant typique utilise 27 couches, tandis que la pâte feuilletée peut en utiliser 64 à 144 ou plus. Une épaisseur de couche constante nécessite un contrôle précis de la pression et une pâte réfrigérée ; les salles de production de pâtisserie laminée sont généralement maintenues à 16–18°C pour empêcher le beurre de fondre dans la pâte pendant le traitement.
Formage et découpe
Une fois que la feuille de pâte laminée a atteint l’épaisseur correcte, elle passe à l’étape de formage. L'équipement de formage varie considérablement selon le produit :
- Les lignes de croissants utilisent des coupeurs triangulaires automatisés suivis de machines à rouler qui façonnent chaque triangle en croissant.
- Les lignes de pâtisserie danoises utilisent des tampons découpés ou des couteaux rotatifs combinés à des déposants de remplissage.
- Les produits Choux sont déposés via des systèmes multi-buses sur des plateaux de cuisson ou des bandes transporteuses dans des poids de portions précis.
- Les pâtisseries farcies utilisent des machines à incruster qui coextrudent simultanément la pâte et la garniture, éliminant ainsi une étape de remplissage distincte.
Les déchets de pâte provenant de la découpe sont généralement récupérés automatiquement et réintroduits dans le processus de laminage, réduisant ainsi les déchets et le coût des matériaux.
Remplissage et dépôt
De nombreuses pâtisseries nécessitent une garniture —soit avant la cuisson (retours préremplis, danois au fromage à la crème ou compote de fruits) soit après la cuisson (éclairs, choux à la crème, gâteaux en couches). Les systèmes de remplissage industriels utilisent des déposants volumétriques qui distribuent des quantités précisément mesurées de crème, de confiture, de ganache ou de crème anglaise. Pour les garnitures liquides comme le fondant ou le sirop, les déposants à valve rotative empêchent les gouttes entre les portions. Le remplissage après cuisson est généralement effectué en ligne à l'aide de buses d'injection positionnées sur un convoyeur de refroidissement, maintenant l'hygiène et la consistance des portions à la vitesse de production.
Preuve
Les pâtisseries au levain —croissants, produits danois, à base de brioche— nécessitent une étape de fermentation contrôlée après formage. Les épreuves industrielles sont des chambres à température et humidité contrôlées dimensionnées pour contenir le volume de produit produit par l'équipement de formage en amont pendant le temps d'épreuve requis par la formule. Une épreuve typique de croissant dure de 90 à 120 minutes à 28–30°C et 75–80 % d'humidité relative. Des conditions d'épreuvage incorrectes —notamment un excès d'humidité— effondrent les couches laminées et détruisent la structure en nid d'abeille qui donne à ces produits leur texture caractéristique.
Cuisson
Les lignes de pâtisserie industrielles utilisent des fours tunnels — de longues chambres de cuisson continues à travers lesquelles le produit se déplace sur une bande grillagée ou un convoyeur à plateaux à une vitesse contrôlée. Les fours tunnels permettent différentes zones de température le long de la longueur de cuisson, permettant à l'opérateur de définir une courbe de cuisson précise : chaleur initiale élevée pour le ressort du four, puis une zone médiane soutenue pour le réglage et le brunissement, puis une zone de sortie inférieure. L'injection de vapeur dans les premières zones est courante pour les croissants et les choux. Les configurations de convection, de chaleur de la semelle (fond) et du pont sont sélectionnées en fonction du produit. Les rendements de cuisson des fours tunnel commerciaux varient de quelques centaines de kilogrammes par heure à plusieurs tonnes par heure sur les configurations de bande les plus larges.
Refroidissement
Les produits de pâtisserie doivent être refroidis à une température à cœur sûre avant l'emballage —généralement inférieure à 25° °C pour les produits emballés à température ambiante, ou à des températures de congélation pour les pâtisseries congelées. Les convoyeurs de refroidissement en spirale sont standard pour cette étape : le produit se déplace vers le haut à travers un grand chemin en spirale à l'intérieur d'une enceinte réfrigérée, ce qui minimise l'empreinte au sol par rapport au temps de refroidissement requis. La congélation par soufflage est utilisée pour les produits destinés au marché du surgelé, amenant la température à cœur à −18°C ou moins avant l'emballage. Un refroidissement insuffisant avant de sceller l’emballage entraîne de la condensation à l’intérieur de l’emballage, accélérant la croissance des moisissures et réduisant la durée de conservation.
Emballage
L’étape finale regroupe, enveloppe et scelle le produit fini. L'équipement d'emballage sur les lignes de pâtisserie automatisées comprend des emballages à flux pour les articles emballés individuellement, des scelleuses de plateaux pour les plateaux de vente au détail et des machines verticales de formage-remplissage-scellage pour les produits en sac. Les peseuses de contrôle et les détecteurs de métaux sont intégrés en ligne pour le contrôle qualité et la conformité réglementaire. Les systèmes robotisés de prélèvement et de placement gèrent le chargement de produits fragiles ou irréguliers —tels que les éclairs remplis de crème— qui ne peuvent pas être manipulés sans dommage par les systèmes conventionnels à courroie et poussoir.
Niveaux d'automatisation : lignes semi-automatiques ou entièrement automatiques
L’une des décisions les plus pratiques lors de la spécification d’un ligne de production de pâtisserie c'est là que la ligne devrait se trouver sur le spectre de l'automatisation. Une automatisation accrue n’est pas toujours la bonne réponse—le coût d’investissement, la flexibilité du produit et le support technique disponible sont tous pris en compte.
|
Facteur |
Ligne semi-automatique |
Ligne entièrement automatique |
|
Sortie typique |
500–5 000 unités/heure |
5 000–50 000+ unités/heure |
|
Besoin en main d'oeuvre |
Opérateurs 3–8 |
1–3 opérateurs (surveillance) |
|
Investissement en capital |
Inférieur |
Significativement plus élevé |
|
Flexibilité des produits |
Plus haut — plus facile de changer de format |
Plus bas — les changements prennent plus de temps |
|
Cohérence |
Bien, quelques variations d'opérateur |
Excellent, hautement répétable |
|
Idéal pour |
Boulangeries régionales, plusieurs SKU |
Boulangeries industrielles, SKU à grand volume |
Une erreur courante consiste à sur-spécifier l’automatisation pour une gamme de produits qui nécessite des changements fréquents. Une ligne de croissants entièrement automatisée optimisée pour une taille de produit peut prendre quatre à six heures à reconfigurer pour un format différent —pendant ce temps, elle ne produit rien. Pour les boulangeries disposant d'un portefeuille de SKU diversifié et de volumes modérés par SKU, une ligne semi-automatique avec outillage modulaire offre souvent une meilleure efficacité globale de l'équipement (OEE) qu'une ligne dédiée à grande vitesse.
Comment dimensionner correctement une ligne de production de pâtisserie
C’est dans la planification des capacités que la plupart des investissements dans les lignes de pâtisserie tournent mal. La bonne approche part de la demande et non des spécifications de l’équipement.
Commencez par les besoins de production quotidiens
Calculez le nombre d'unités par jour que vous devez produire à la demande maximale, puis travaillez à rebours sur le temps de cuisson, la capacité du four et la vitesse de formage pour déterminer le débit requis à chaque étape de la ligne. Inclure les horaires de travail et les temps d'arrêt planifiés —la plupart des lignes fonctionnent à 75–85 % de la capacité nominale une fois les changements, le nettoyage et les arrêts mineurs pris en compte. Une ligne évaluée à 2 000 croissants par heure pourrait en produire de manière réaliste 1 500–1 700 par heure de fonctionnement effective.
Tenez compte du temps de vérification
Pour les pâtisseries au levain, le temps de fermentation est une contrainte biologique fixe qui détermine la quantité de produit qui doit se trouver dans l'étuve à un moment donné. Une épreuve de 90 minutes à une vitesse de formage de 1 500 pièces par heure signifie que l'étuve doit contenir 2 250 pièces simultanément. Le sous-dimensionnement de l'étuve est l'un des goulots d'étranglement les plus courants sur les lignes de pâtisserie nouvellement mises en service.
Adaptez le four au système de refroidissement
Le système de refroidissement doit être dimensionné pour éliminer le produit cuit à la même vitesse que celle à laquelle le four le délivre. Un refroidisseur en spirale avec un temps de séjour insuffisant pousse le produit encore trop chaud dans l'étape d'emballage. Cela crée de la condensation à l’intérieur des emballages scellés et accélère la détérioration — un problème de qualité qui remonte directement à une inadéquation de capacité entre les équipements de cuisson et de refroidissement.
Exigences en matière d'hygiène et d'assainissement
Les environnements de production de pâtisserie gèrent des ingrédients qui favorisent la croissance microbienne —crème, œufs, garnitures aux fruits, produits laitiers frais. La conception des équipements pour ces environnements doit répondre à des normes de qualité alimentaire qui vont au-delà de la construction de base en acier inoxydable.
- Construction à cadre ouvert :L’équipement doit être conçu sans sections creuses, joints non scellés ou surfaces horizontales où les résidus de produit ou l’eau peuvent s’accumuler.
- Composants électriques classés IP :Les moteurs, capteurs et panneaux de commande dans les zones de lavage doivent avoir des indices IP65 ou supérieurs pour résister au lavage sous pression.
- Pièces de contact amovibles :Les matrices de formage, les têtes de dépôt et les bandes transporteuses doivent être amovibles sans outils de nettoyage et d'assainissement entre les cycles de production.
- Compatibilité CIP :Les bols de mélange et les systèmes de dosage sur les lignes à grand volume sont de plus en plus conçus pour les systèmes de nettoyage sur place (CIP) qui font circuler la solution de nettoyage dans les canalisations sans démontage.
- Zonage :La gestion des allergènes sur les gammes multi-produits nécessite une séparation physique ou une validation de nettoyage stricte entre les essais contenant des allergènes tels que des noix, des produits laitiers ou du gluten.
La certification selon les normes EHEDG (European Hygienic Engineering and Design Group) ou 3-A permet une vérification indépendante que l'équipement est conçu pour être nettoyable selon une norme alimentaire sûre. Ces certifications sont importantes pour les boulangeries fournissant des comptes de grands détaillants ou de restauration où les audits par des tiers sont courants.
Ce qu'il faut évaluer lors du choix d'un fournisseur de lignes de pâtisserie
L’achat d’équipement ne représente qu’une partie de l’investissement. La relation fournisseur —installation, mise en service, formation, disponibilité des pièces de rechange et support technique— détermine la rapidité avec laquelle une nouvelle ligne atteint sa pleine productivité et ses performances tout au long de sa durée de vie opérationnelle.
Tests d'acceptation en usine (FAT)
Avant l'expédition d'une ligne, insistez pour qu'un test d'acceptation en usine soit effectué dans les installations du fournisseur, exécutant vos formules de produits réelles au débit de sortie spécifié. Un FAT qui utilise uniquement un produit de test ou qui fonctionne en dessous de la vitesse spécifiée ne constitue pas une validation significative. Toutes les déficiences découvertes chez FAT sont résolues aux frais du fournisseur ; les déficiences découvertes après l'installation et la mise en service sont beaucoup plus coûteuses à corriger.
Pièces détachées et délais de livraison
Demandez au fournisseur une liste recommandée de pièces de rechange critiques et les délais de livraison actuels pour les composants avec de longues fenêtres de livraison—les servomoteurs, les outils de formage spécialisés et les composants du système de contrôle peuvent avoir des délais de livraison de huit à seize semaines ou plus. Une chaîne de production qui s’arrête parce qu’une pièce de rechange critique n’est pas disponible pendant trois mois est bien plus coûteuse que l’investissement en stocks pour maintenir les bonnes pièces à portée de main.
Capacité de service local
Une machine techniquement performante, prise en charge uniquement par des diagnostics à distance et une équipe de service distante, crée un risque inacceptable pour une ligne qui fonctionne deux ou trois équipes par jour. Évaluez si le fournisseur dispose d’ingénieurs de service qui peuvent être sur place dans les 24 à 48 heures, et pas seulement d’un numéro de téléphone.
Références d'opérations comparables
Demandez des références clients auprès de boulangeries produisant le même type de produit à un volume de production comparable et visitez ces installations si possible. Les performances d'une ligne de croissants dans un environnement de démonstration contrôlé et ses performances en effectuant trois équipes par jour dans une boulangerie commerciale sont deux choses différentes—parler avec les opérateurs et les équipes de maintenance qui font fonctionner l'équipement quotidiennement vous donne des informations qu'aucune présentation commerciale ne peut donner.
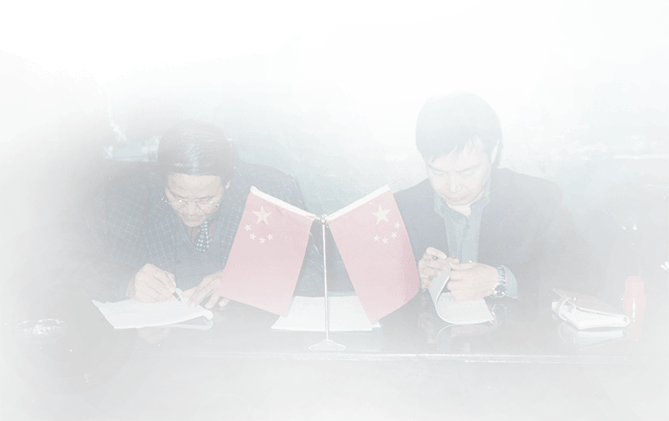
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.