 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
À l'intérieur d'une chaîne de production de bâtonnets de chocolat : comment cela fonctionne et ce dont vous avez besoin pour en installer un
Content
- Ce que fait réellement une ligne de production de bâtonnets de chocolat
- Le flux de processus de base d'une ligne de bâtonnets de chocolat
- Types de produits en bâtonnets de chocolat et lignes qui les fabriquent
- Composants clés de l'équipement et ce qu'il faut rechercher lors de l'achat
- Planification de la capacité : comment faire correspondre la vitesse de la ligne à votre objectif de production
- Exigences en matière de conception hygiénique et de sécurité alimentaire pour les lignes de bâtonnets de chocolat
- Problèmes de qualité courants sur les lignes de bâtonnets de chocolat et leurs causes profondes
Ce que fait réellement une ligne de production de bâtonnets de chocolat
Une ligne de production de bâtonnets de chocolat est une séquence de machines interconnectées conçues pour former, façonner, refroidir, couper et emballer en continu du chocolat en formats allongés de bâtonnets ou de barres — pensez aux bâtonnets de gaufrettes remplis de crème au chocolat, aux bâtonnets de chocolat solides, aux bâtonnets de biscuits enrobés de chocolat ou aux bâtonnets de biscuits avec des coques enrobées. Bien que le produit final semble simple, le processus de production qui le sous-tend implique un contrôle précis de la température, un formage à grande vitesse, une découpe synchronisée et une manipulation douce pour préserver l'intégrité du produit depuis le premier dépôt de chocolat jusqu'au bâton emballé fini.
Contrairement aux lignes de chocolat en plaques ou moulées, la production de bâtonnets exige des tolérances dimensionnelles plus strictes car le rapport longueur/largeur d'un bâtonnet signifie que toute incohérence dans le formage, la coupe ou le refroidissement crée des défauts visibles — extrémités tordues, revêtements inégaux, points de rupture fragiles ou défaillances d'adhérence entre les couches. Une ligne de fabrication de bâtonnets de chocolat bien conçue élimine ces variables grâce à une synchronisation précise de la machine et à des conditions environnementales contrôlées tout au long du processus.
Les lignes modernes de bâtonnets de chocolat sont utilisées par des fabricants de confiseries allant des grandes marques multinationales produisant des centaines de millions de bâtonnets par jour aux producteurs régionaux de taille moyenne effectuant des opérations en équipe unique. L'équipement évolue en conséquence et la compréhension de l'ensemble du flux de processus aide les acheteurs, les directeurs d'usine et les développeurs de produits à prendre des décisions éclairées quant au type de ligne qui correspond à leurs exigences en matière de produits et de capacité.
Le flux de processus de base d'une ligne de bâtonnets de chocolat
Chaque ligne de production de bâtonnets de chocolat
Étape 1 : Préparation et tempérage du chocolat
Avant que le chocolat puisse être déposé, enrobé ou coextrudé, il doit être correctement tempéré — amené à travers une courbe de température contrôlée qui stabilise la structure cristalline du beurre de cacao en cristaux de forme V (bêta) souhaités. Le chocolat correctement tempéré a une surface brillante, un claquement propre et une durée de conservation stable. Des machines de trempe continue (également appelées tempéreuses) sont intégrées au début de la ligne, traitant la masse de chocolat à des débits adaptés à la vitesse de dépôt ou d'enrobage en aval. Pour le chocolat noir, les courbes de trempe typiques impliquent un chauffage à ~50°C, un refroidissement à ~27°C et un réchauffage à ~31–32°C. Le lait et le chocolat blanc utilisent des températures finales légèrement inférieures (29–30°C). Un revenu incorrect est la cause principale de la floraison (surface grise et crayeuse) et de la texture douce et cireuse des bâtonnets finis.
Étape 2 : Formage — Extrusion, dépôt ou enrobage
L'étape de formage diffère considérablement selon le type de produit. Pour les bâtonnets de chocolat solides, un système d'extrusion continue ou de dépôt en une seule fois façonne le chocolat trempé fondu en une corde continue ou un bâton individuel se forme sur une bande mobile ou dans des moules. Pour les produits en bâtonnets fourrés ou enrobés (tels qu'un bâtonnet de biscuit avec enrobage de chocolat), le substrat du biscuit ou du bâtonnet de gaufrette est introduit à travers un rideau d'enrobage — une cascade contrôlée de chocolat tempéré qui enrobe le bâtonnet de tous les côtés. Les systèmes de coextrusion sont utilisés pour les produits avec une coque extérieure en chocolat et une garniture à la crème, au caramel ou au praliné extrudés simultanément à travers une filière à canaux concentriques, formant la structure en bâton en une seule étape.
Étape 3 : Tunnel de refroidissement
Après formation ou enrobage, le bâton de chocolat se déplace dans un tunnel de refroidissement multizone où le chocolat est solidifié dans des conditions de température et de débit d'air précisément contrôlées. Les tunnels de refroidissement des lignes de bâtonnets de chocolat mesurent généralement 8–20 mètres de long, divisés en trois ou quatre zones avec des températures réglables indépendamment. Les zones d'entrée fonctionnent à 10–14°C pour régler rapidement la coque extérieure sans choc thermique, tandis que les zones médiane et de sortie se réchauffent progressivement jusqu'à 15–18°C pour éviter la condensation et assurer une cristallisation interne complète. La vitesse de la bande tunnel, les températures de zone et la vitesse du flux d'air doivent être adaptées à la masse transversale du produit et au débit souhaité. Un sous-refroidissement entraîne des bâtons collants et déformés qui se bloquent au niveau du couteau ; un refroidissement excessif provoque des fissures thermiques et une rupture fragile.
Étape 4 : Découpe et dimensionnement
Pour les produits en corde extrudés ou enrobés en continu, une station de découpe rotative ou à ultrasons à grande vitesse divise le produit continu en bâtonnets individuels de la longueur cible. Les coupeurs à ultrasons (utilisant des vibrations à haute fréquence pour couper sans traînée) sont préférés pour les produits enrobés de chocolat car ils produisent des faces coupées plus propres et sans bavures sans maculer l'enrobage de chocolat. Les coupe-fils rotatifs sont courants pour les produits en bâtonnets plus mous ou remplis. La précision de la longueur de coupe est contrôlée par un système de synchronisation servocommandé lié au codeur de vitesse de la courroie, atteignant des tolérances de ±1–2 mm dans des lignes de production bien entretenues. Les systèmes de rejet utilisant des contrôles de poids ou une inspection visuelle sont généralement installés immédiatement après le coupeur.
Étape 5 : Conditionnement et emballage
Avant l'emballage, les bâtonnets de chocolat coupés peuvent passer à travers un court convoyeur de conditionnement où ils se stabilisent à température ambiante (généralement 18–22°C) pour garantir que le chocolat est complètement pris et que la température du produit est compatible avec le film d'emballage. Les machines d'emballage pour bâtonnets de chocolat comprennent des emballages à flux rapide (pour bâtonnets individuels), des assembleurs multipack suivis de scelleuses de paquets d'oreillers ou de plateaux et des lignes de mise en carton pour les formats de boîtes de vente au détail. Les vitesses d'emballage en flux pour les bâtonnets de chocolat individuels atteignent généralement 600–1 200 paquets par minute sur les équipements modernes, ce qui nécessite une manipulation robuste de l'alimentation pour maintenir l'orientation des bâtonnets et éviter la casse aux points de transfert.
Types de produits en bâtonnets de chocolat et lignes qui les fabriquent
Tous les bâtonnets de chocolat ne sont pas fabriqués de la même manière et le type de produit détermine la configuration de ligne nécessaire. Voici une répartition des principales catégories de produits et de leurs approches de production correspondantes :
| Type de produit | Méthode de formage | Substrat | Équipement clé | Sortie typique |
| Bâton de chocolat solide | Extrusion continue + découpe | Aucun | Temperer, extrudeuse, tunnel de refroidissement, coupeur | 500–2 000 kg/h |
| Bâton de biscuit enrobé | Rideau enveloppant | Biscuit/bâton de biscuit | Four à biscuits/alimentateur, enrobeur, tunnel de refroidissement | 200–800 kg/h |
| Bâton de crème fourré (gaufrette) | Cuisson des gaufrettes + garniture à la crème + enrobage | Feuille de plaquette | Four à gaufrettes, épandeur de crème, laminage/découpe, enrobeur | 300–1 200 kg/h |
| Bâton rempli coextrudé | Matrice de coextrusion | Aucun (autoformateur) | Coextrudeuse, tunnel de refroidissement, coupeur à ultrasons | 400–1 500 kg/h |
| Bâton de craquelins de bretzel ou de riz | Enrobage partiel ou complet | Bâton de bretzel/cracker | Alimentateur, réservoir d'enrobage partiel ou de trempage, tunnel de refroidissement | 150–600 kg/h |
Composants clés de l'équipement et ce qu'il faut rechercher lors de l'achat
Une ligne de fabrication de bâtonnets de chocolat n’est aussi bonne que l’équipement le plus faible qu’elle contient. Lors de l'évaluation d'une ligne — qu'il s'agisse d'acheter une ligne neuve, rénovée ou de configurer une ligne personnalisée — ce sont les composants qui affectent le plus directement la qualité du produit, le débit et le coût total de possession.
Machine à tempérer le chocolat
Recherchez des machines de trempe continue avec un minimum de trois zones à température contrôlée et une capacité adaptée à 110–120 % du débit de ligne prévu pour permettre un tampon de fluctuation. Les spécifications clés comprennent la mesure du degré de trempe (surveillance en ligne de la viscosité ou de l'indice de cristallisation), la capacité CIP (nettoyage sur place) et les réservoirs de stockage de chocolat à enveloppe avec agitation pour empêcher la croissance cristalline pendant les périodes d'inactivité. Les principaux fournisseurs sont Selmi, Aasted, Sollich et Bühler —, tous proposant des modèles allant de 200 kg/h à plus de 5 000 kg/h.
Machine d'enrobage
Les enrobeurs de chocolat pour produits en bâtonnets doivent avoir une largeur de rideau réglable (pour gérer différentes largeurs de bâtonnets), un tambour d'enrobage inférieur pour l'enrobage inférieur, un système de soufflage d'air pour contrôler l'épaisseur de l'enrobage et une table vibrante pour niveler la surface du chocolat avant refroidissement. La construction en acier inoxydable avec des plateaux à chocolat amovibles est essentielle pour des changements de qualité efficaces. Les encrobeurs de rideaux de Sollich (série Turbotem), Demmler ou Savage Bros. sont couramment spécifiés. Portez une attention particulière à la pompe de recirculation du chocolat — les conceptions centrifuges peuvent endommager la viscosité du chocolat en surmenant ; les conceptions de pompes à engrenages sont plus douces et préférées.
Tunnel de refroidissement
Les tunnels de refroidissement pour les lignes de bâtonnets doivent offrir un contrôle indépendant de la température de la zone jusqu'à ±0,5° C, une vitesse de bande variable synchronisée avec la machine de formage en amont et une conception de bande hygiénique qui permet un nettoyage facile entre les changements de produit. La largeur du tunnel détermine le nombre de bâtons pouvant circuler côte à côte — des tunnels plus larges (600–1 200 mm) augmentent le débit sans augmenter la vitesse de la ligne. L'efficacité énergétique est une exigence croissante des spécifications : les tunnels modernes utilisent une réfrigération à expansion directe avec des ventilateurs à moteur EC et des panneaux d'isolation thermique pour réduire la consommation d'énergie de 20–30 % par rapport aux conceptions plus anciennes.
Système de coupe
Les systèmes de découpe par ultrasons sont la référence absolue pour les bâtonnets de chocolat enrobés et solides, produisant des coupes nettes à des vitesses allant jusqu'à 200 coupes par minute et par voie. Le cornet à ultrasons vibre à 20–40 kHz, faisant fondre efficacement le chocolat au point de coupe sans l'écraser ni le traîner. Les coupe-fils sont une alternative moins coûteuse adaptée aux produits plus souples ou aux lignes à plus faible vitesse. Lors de la spécification d'un coupeur, confirmez la plage de longueurs de coupe minimale et maximale, le nombre de voies simultanées, la méthode de synchronisation avec la courroie amont (servo ou mécanique liée à l'encodeur) et le temps de changement pour différentes longueurs de bâton.
Machine d'emballage
Les emballages à flux (machines horizontales de formage-remplissage-scellage) constituent le format d'emballage dominant pour les bâtonnets de chocolat individuels. Les spécifications clés comprennent la vitesse d'emballage (paquets par minute), les dimensions minimales et maximales du paquet, la compatibilité du film (OPP, OPP métallisé, films durables à base de papier) et le type de système d'alimentation (convoyeur à chaîne avec pattes, bande ou placement robotisé). Pour les formats de vente au détail multipack, les assembleurs en aval, les monteurs de plateaux et les encartonneuses doivent être adaptés à la vitesse d'emballage du flux en amont pour éviter l'arriéré et les dommages aux produits. Les marques couramment spécifiées incluent Ilapak, Bosch Packaging (maintenant Syntegon), Ulma et Cavanna.
Planification de la capacité : comment faire correspondre la vitesse de la ligne à votre objectif de production
L’une des erreurs les plus courantes lors de l’investissement dans une ligne de production de bâtonnets de chocolat est de désaligner la capacité nominale de la machine avec la production réelle réalisable dans les conditions de production. Voici comment aborder la planification des capacités de manière réaliste.
- Commencez par votre objectif de volume annuel : Divisez votre objectif de production annuel (en kg ou en nombre de bâtons) par le nombre d'heures de production prévu par an. Tenez compte des temps d'arrêt prévus : la plupart des lignes de confiserie fonctionnent à 85–92 % OEE (efficacité globale de l'équipement) dans de bonnes conditions, ce qui signifie qu'environ 8–15 % de la capacité nominale est perdue en raison des changements, du nettoyage et des arrêts mineurs.
- Calculez la vitesse de ligne requise en kg/h ou en bâtonnets/min : Par exemple, si votre objectif est de 3 000 tonnes/an et que vous exécutez 5 500 heures de production/an à 90 % OEE, votre débit net requis est de 3 000 000 kg ÷ (5 500 × 0,90) = environ 606 kg/h. Sélectionnez une ligne d’une capacité nominale de 700–750 kg/h pour vous offrir un tampon confortable.
- Compte pour l'exploitation à plusieurs voies : Faire fonctionner plusieurs voies de produits côte à côte sur la même courroie multiplie le débit sans augmenter la vitesse de la courroie — ce qui permet de maintenir les contraintes mécaniques sur le produit à un niveau bas. Un tunnel de refroidissement de 1 200 mm de large, composé de 6 voies de bâtons de 50 mm de large, produit 6× la sortie à voie unique à la même vitesse de bande. Vérifiez que le coupeur, l'assembleur et la machine d'emballage en aval peuvent gérer la sortie combinée des voies.
- Dimensionner le système d’approvisionnement en chocolat pour qu’il corresponde à la demande de pointe : Les machines de trempe et les réservoirs de stockage de chocolat doivent être dimensionnés pour répondre à au moins 120 % de la demande de pointe de la ligne afin de s'adapter aux surtensions de démarrage et d'éviter l'instabilité de la trempe lorsque la ligne accélère à pleine vitesse après les changements.
- N'oubliez pas le CIP et le temps de changement : Pour les lignes exécutant plusieurs SKU ou saveurs, les cycles de nettoyage et de changement quotidiens ou biquotidiens peuvent consommer 1–3 heures. Les équipements compatibles CIP réduisent considérablement ce temps et doivent être fortement pondérés dans le calcul du coût total de possession, en particulier pour les lignes comportant plus de deux variantes de produits.
Exigences en matière de conception hygiénique et de sécurité alimentaire pour les lignes de bâtonnets de chocolat
La production de bâtonnets de chocolat implique une manipulation ouverte du produit à plusieurs étapes — convoyeurs de dépôt, d'enrobage, de découpe et de transfert — qui sont tous des points de contamination potentiels si la ligne n'est pas conçue selon des normes d'hygiène. Pour les fabricants fournissant des clients de détail ou de restauration, le respect des normes de sécurité alimentaire reconnues par le GFSI (BRC, IFS, SQF, FSSC 22000) est essentiellement obligatoire et l'équipement doit prendre en charge le système de gestion de l'hygiène.
Spécifications des matériaux et des surfaces
Toutes les surfaces en contact avec le produit sur une ligne de bâtonnets de chocolat doivent être fabriquées en acier inoxydable de qualité alimentaire (AISI 304 ou 316), en polymères approuvés pour les aliments (UHMW-PE, PTFE, acétal) ou en aluminium de qualité alimentaire, le cas échéant. Les surfaces doivent avoir une finition Ra minimale de 0,8 μm pour éviter l'adhésion bactérienne et permettre un nettoyage efficace. Évitez les surfaces planes horizontales, les sections creuses qui ne peuvent pas être drainées et les espaces étroits entre les composants où les résidus de chocolat peuvent s’accumuler et abriter une croissance microbienne.
Contrôle des allergènes dans les gammes multiproduits
Pour les lignes produisant des bâtonnets de chocolat contenant et sans noix, la gestion des allergènes est une exigence essentielle en matière de sécurité alimentaire. Cela signifie des procédures de nettoyage validées entre les changements d'allergènes, avec des tests par écouvillonnage ATP ou des tests ELISA spécifiques aux allergènes pour confirmer l'efficacité du nettoyage. La conception de l’équipement doit minimiser les creux et les joints où les résidus de chocolat contenant des allergènes peuvent rester après le nettoyage. De nombreux fabricants investissent dans des gammes dédiées aux produits contenant des allergènes afin d’éliminer complètement le risque et le coût des changements d’allergènes.
Détection de métaux et contrôle des corps étrangers
Un détecteur de métaux ou un système d'inspection aux rayons X doit être intégré dans la ligne de bâtonnets de chocolat en aval de la découpe et avant le conditionnement final. Les détecteurs de métaux doivent être validés pour détecter les particules ferreuses ≥1,5 mm, non ferreuses ≥2,0 mm et l'acier inoxydable ≥2,5 mm (performances typiques des produits chocolatés, qui ont un effet produit élevé en raison de la conductivité et de l'humidité). Les systèmes à rayons X offrent une détection supplémentaire des corps étrangers denses (verre, pierre, os, plastiques haute densité) et sont de plus en plus spécifiés comme inspection primaire sur les gammes de produits haut de gamme.
Problèmes de qualité courants sur les lignes de bâtonnets de chocolat et leurs causes profondes
Même sur des lignes de production de bâtonnets de chocolat bien conçues, des défauts de qualité récurrents peuvent frustrer les équipes de production. Connaître les problèmes les plus courants et leurs causes profondes permet un diagnostic et une correction plus rapides.
- Floraison grasse (surface grise) : Presque toujours causée par un mauvais revenu — trop peu de cristaux de semence dans la masse de chocolat, une température de revenu finale incorrecte ou une fluctuation de température dans le tunnel de refroidissement. Vérifiez l'étalonnage de l'instrument de degré de trempe et vérifiez les températures de la zone du tunnel de refroidissement par rapport aux points de consigne.
- Épaisseur de revêtement inégale : Dans les produits en bâtonnets enrobés, l'enrobage inégal du chocolat est causé par un écoulement irrégulier du rideau, un espacement variable des bâtonnets sur la courroie d'alimentation ou une pression excessive du ventilateur d'air éliminant trop de chocolat de la surface supérieure. Vérifiez le débit de la pompe Enrober et l’état des lèvres du rideau pour détecter toute accumulation ou blocage partiel.
- Extrémités coupées en lambeaux ou enduites : Sur les coupeurs à ultrasons, cela indique un cornet de sonotrode usé ou mal aligné, une pression de coupe incorrecte ou une fréquence de coupe hors étalonnage. Sur les coupe-fils, la tension du fil et la température du produit lors de la coupe sont les principales variables. Les bâtons trop chauds (sous-refroidis) s'étaleront toujours lors de la coupe, quel que soit le type de coupeur.
- Rupture de bâton lors du transfert de l'emballage : Il s'agit généralement d'un problème de manipulation mécanique — des espaces de transfert entre les convoyeurs trop larges, des vitesses d'alimentation excessives au niveau de la machine d'emballage ou des rails de guidage mal alignés qui provoquent la torsion et le claquement du produit. Vérifiez également si le tunnel de refroidissement est trop froid, ce qui rend les bâtonnets cassants avant qu'ils ne soient complètement cristallisés à l'intérieur.
- Condensation sur bâtonnets finis : Se produit lorsque des bâtonnets froids sont transférés dans un environnement plus chaud et plus humide au stade de l'emballage. Le point de rosée de la zone d'emballage doit être contrôlé de manière à ce que la température de surface du bâton sortant soit toujours supérieure au point de rosée ambiant. Assurez-vous que le convoyeur de conditionnement offre un temps de séjour adéquat pour que le produit se réchauffe avant l'emballage.
- Variation de poids entre les bâtons : Pour les bâtonnets de chocolat solides déposés ou extrudés, la variation de poids est liée aux fluctuations de viscosité de trempe, à la variation de pression de la pompe d'extrusion ou aux buses et matrices usées. Les données continues des peseuses de contrôle doivent être utilisées pour effectuer des ajustements en temps réel de la vitesse de l'extrudeuse ou du volume de dépôt. Un écart type supérieur à 1,5 % du poids cible indique généralement un paramètre de processus qui doit être étudié.
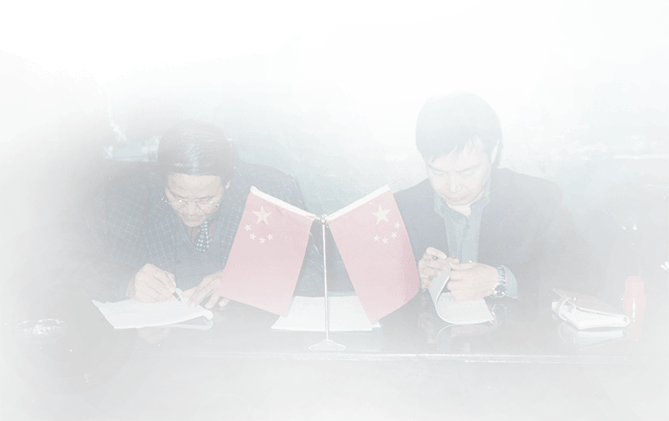
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.