 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production de pâtisseries : comment les lignes automatiques de pain aux beignets et aux croissants offrent des couches parfaites à chaque fois
Content
- 1. Pourquoi les boulangeries passent à une chaîne de production de pâtisseries
- 2. Comment fonctionne le laminage sur une ligne automatisée
- 3. Ce que comprend une ligne de production de pâtisserie complète — Deux configurations de base
- 4. Adapter la configuration de la ligne à votre mix de produits
- 5. Problèmes courants sur une chaîne de production de pâtisserie et comment les résoudre
- 6. Hygiène et sécurité alimentaire sur les lignes automatisées
- 7. Calculer le retour sur investissement avant d'acheter
La consistance est la chose la plus difficile à obtenir à la main dans la production de pâte laminée. Un boulanger qualifié peut plier, rouler et reposer magnifiquement la pâte à croissant — mais faites-le huit heures par jour, cinq jours par semaine, et la température du beurre dérive, l'épaisseur de la feuille varie et chaque dixième lot s'avère un peu différent. C’est exactement le problème pour lequel une chaîne de production de pâtisserie est conçue. Qu'une boulangerie augmente sa production de beignets ou tente d'atteindre la structure exacte de croissants à 27 couches que les clients attendent à chaque fois, les lignes automatisées éliminent la variabilité que la production manuelle ne peut éviter.
Cet article explique pourquoi les boulangeries font ce changement, comment fonctionne réellement le laminage sur une machine, quel équipement comprend généralement une gamme complète, comment faire correspondre une configuration à votre gamme de produits, les problèmes et correctifs courants, les considérations d'hygiène et comment réfléchir aux mathématiques du retour sur investissement avant de signer un bon de commande.
1. Pourquoi les boulangeries passent à une chaîne de production de pâtisseries
La plupart des boulangeries ne se réveillent pas un jour et décident d’automatiser. La décision est généralement imposée par l’une des rares pressions suivantes :
Le travail est le principal moteur. Les plastifiants qualifiés — des boulangers capables de dresser, plier et reposer systématiquement la pâte laminée au beurre — sont difficiles à embaucher et coûteux à conserver. Un seul laminateur entraîné peut produire une fraction de ce qu'une ligne automatique compacte peut produire au cours du même quart de travail, et lorsque cette personne est malade, la qualité de la production diminue immédiatement.
La cohérence favorise la fidélisation des clients. Les comptes de gros, les chaînes hôtelières et les clients des boulangeries de détail s'attendent à chaque fois au même croissant ou au même beignet. Le laminage manuel introduit une variation dans le nombre de couches, l'épaisseur et le volume final que la feuille de pâte automatisée élimine presque entièrement.
Plafonds de débit. Une boulangerie qui dépasse un certain volume quotidien ne peut tout simplement pas évoluer davantage avec des tables de laminage manuelles, quel que soit le nombre de personnel ajouté. L’espace au sol et la planification de la main-d’œuvre deviennent le goulot d’étranglement et non la demande.
Réduction des déchets. Une pâte feuilletée à la main incohérente entraîne davantage de retouches, un produit déformé et des lots rejetés. Le laminage et la découpe de précision sur une chaîne de production réduisent le gaspillage de matières premières, ce qui est d’autant plus important que les coûts du beurre et de la farine augmentent.
Diversification des produits. Une fois qu'une ligne est en place, le même équipement de base —lambeuses, plastifieuses, coupeuses, prouveuses— peut souvent être reconfiguré pour produire des croissants, des viennoiseries, de la pâte feuilletée et des beignets, permettant à une boulangerie de diversifier son menu sans acheter des ensembles d'équipements entièrement séparés.
2. Comment fonctionne le laminage sur une ligne automatisée
Le laminage est le processus de création de couches alternées de pâte et de graisse (généralement du beurre ou de la margarine) qui gonflent pendant la cuisson pour former la structure feuilletée pour laquelle les croissants et la pâte feuilletée sont connus. Sur une ligne automatisée, cela se produit dans une séquence contrôlée et répétable :
Bâche de pâte. Une feuille de pâte roule la pâte mélangée et reposée en une feuille uniforme d'épaisseur constante. L’uniformité ici compte énormément — même un millimètre de variation se compose de dizaines de plis.
Encroûtement de beurre/margarine. Un bloc ou une feuille de beurre, maintenu à une température précise, est enfermé à l'intérieur de la feuille de pâte par une unité d'incrustation dédiée. Le contrôle de la température est essentiel : le beurre trop froid se fissure lors du pliage, tandis que le beurre trop chaud est absorbé par la pâte au lieu de rester sous forme de couche distincte.
Laminage progressif (pliage et re-feuillage). L'emballage pâte-beurre passe à travers une série de rouleaux qui le feuilletent et le plient à plusieurs reprises —généralement en séquences de 3 ou 4 fois—, créant ainsi la structure de couches alternées. Les lignes automatisées contrôlent l'espace entre les rouleaux, le motif de pliage et le temps de repos de la pâte entre les plis avec beaucoup plus de précision que le travail manuel.
Repos/relaxation. Le gluten a besoin de temps pour se détendre entre les plis, sinon la pâte se déchirera ou rétrécira. Les lignes automatisées intègrent souvent des tunnels de refroidissement ou des convoyeurs de repos entre les étapes de laminage pour gérer cela sans conjectures de l'opérateur.
Feuillurage et découpe finaux. Une fois le nombre de couches cible atteint, la feuille laminée est laminée jusqu'à l'épaisseur finale et découpée en triangles croissants, carrés danois ou autres formes par une guillotine ou un coupeur rotatif, souvent synchronisé avec la récupération automatique de la pâte à rebut.
Mise en forme et épreuve. Pour les croissants, les stations de façonnage roulent les triangles coupés en forme classique de croissant ou de ligne droite avant que les morceaux ne se déplacent dans un étuve avec une humidité et une température contrôlées pour développer du volume avant la cuisson.
L'avantage principal par rapport au laminage manuel est que chacune de ces variables —épaisseur de la feuille, température du beurre, nombre de plis, temps de repos— est maintenue constante tout au long de l'essai, ce qui produit en fait des « couches parfaites à chaque fois » plutôt que seulement une partie du temps.
3. Ce que comprend une ligne de production de pâtisserie complète — Deux configurations de base
La plupart des fabricants organisent les lignes de pâtisserie autour de deux configurations de base, puisque la production de croissants/pâte feuilletée et la production de beignets disposent d'équipements de base différents même s'ils peuvent parfois partager des stations de mélange et de manipulation de pâte en amont.
Configuration A : Ligne de croissant et de pâtisserie laminée
- Mélangeur de pâte et système d'alimentation en pâte
- Feuilleuse à pâte (feuille initiale)
- Machine à incruster le beurre/la margarine
- Stratificateur multi-étages (rouleaux progressifs de pliage et de réenduit)
- Tunnel de refroidissement/repos entre les étapes de laminage
- Rouleaux de coupe et de jauge finaux
- Station de découpe (coupe-triangle pour croissants, ou guillotine pour carrés de pâte danoise/à feuilleter)
- Unité de bouclage/façonnage automatique pour croissants
- Étuve (à température et humidité contrôlées)
- Four (four tunnel pour cuisson continue ou four à grille pour petits tirages)
- Convoyeur de refroidissement et alimentation en emballage
Configuration B : Ligne de beignets automatique
- Mélangeur de pâte et déposant/extrudeur
- Machine de formage de beignets (coupe-anneaux ou tête d'extrusion-dépôt, selon qu'il s'agit d'une ligne de beignets surélevés ou à gâteau)
- Étuve
- Friteuse (friteuse à convoyeur continu avec contrôle de la température de l'huile et tournage automatique)
- Convoyeur de vidange et de refroidissement d'huile
- Station de glaçage/édulcoration/remplissage (enrobeuse, doseuse de sucre ou remplisseuse par injection selon le produit)
- Tunnel de refroidissement
- Alimentation d'emballage
Un certain nombre de fabricants proposent désormais des lignes combinées où les étapes de mélange, d'alimentation en pâte et même de laminage sont partagées entre les deux configurations, avec des stations d'échange modulaires pour le laminage des croissants par rapport au formage/friture des beignets. Il convient de se demander directement si une boulangerie prévoit de produire les deux types de produits, car cela réduit considérablement l'empreinte et le coût d'investissement par rapport à deux lignes entièrement distinctes.
4. Adapter la configuration de la ligne à votre mix de produits
La bonne configuration dépend moins de « quel est le meilleur équipement disponible » que de votre gamme de produits réelle, de la taille des lots et de votre trajectoire de croissance. Quelques questions pratiques guident la décision :
Quel est votre objectif de production quotidien/horaire ? Les lignes compactes d'entrée de gamme peuvent traiter quelques centaines de kilogrammes de pâte par heure, adaptées à une boulangerie en gros de taille moyenne. Les lignes intégrées au four tunnel plus grandes peuvent gérer une production quotidienne continue de plusieurs tonnes pour la production industrielle ou d'exportation. Acheter plus de capacité que nécessaire mobilise du capital ; acheter trop peu oblige à une mise à niveau coûteuse d’ici un an ou deux.
Combien de SKU exécutez-vous ? Une boulangerie produisant uniquement des croissants nature peut proposer une gamme plus simple et plus rapide. Une entreprise produisant des croissants, des viennoiseries, des pains au chocolat et des feuilles de pâte feuilletée au cours du même quart de travail a besoin d'une ligne avec des modèles de coupe flexibles et un outillage à changement rapide, sinon le rendement souffre de changements constants.
Avez-vous besoin à la fois d'une capacité de beignet et de pâtisserie laminée ? Si oui, évaluez les lignes de combinaison tôt plutôt que de vous contenter de deux achats distincts — une infrastructure de mélange et de vérification partagée peut réduire considérablement les coûts et l'espace au sol.
Quelle est votre surface au sol et votre hauteur au plafond disponibles ? Les fours tunnel et les laminateurs à plusieurs étages ont une réelle empreinte ; certaines installations sont suffisamment limitées pour qu'une configuration de ligne plus compacte et empilée verticalement soit la seule option réaliste.
Dans quelle mesure votre type de graisse/beurre est-il variable ? Le vrai beurre est plus sensible à la température que la margarine ou les graisses composées. Si vous plastifiez avec du vrai beurre pour une gamme de produits haut de gamme, privilégiez une plastifieuse et une unité d'incrustation avec un contrôle de température plus serré et plus réactif — les unités moins chères construites principalement pour la margarine peuvent avoir du mal avec la fenêtre de température exploitable plus étroite du beurre.
Quel est votre niveau d’automatisation cible pour le façonnage et l’emballage ? Certaines boulangeries souhaitent une automatisation complète de bout en bout grâce à l'emballage primaire ; d'autres préfèrent conserver le manuel final de mise en forme, de décoration ou d'emballage pour un positionnement artisanal. Cela affecte les stations dans lesquelles vous investissez et celles que vous évitez.
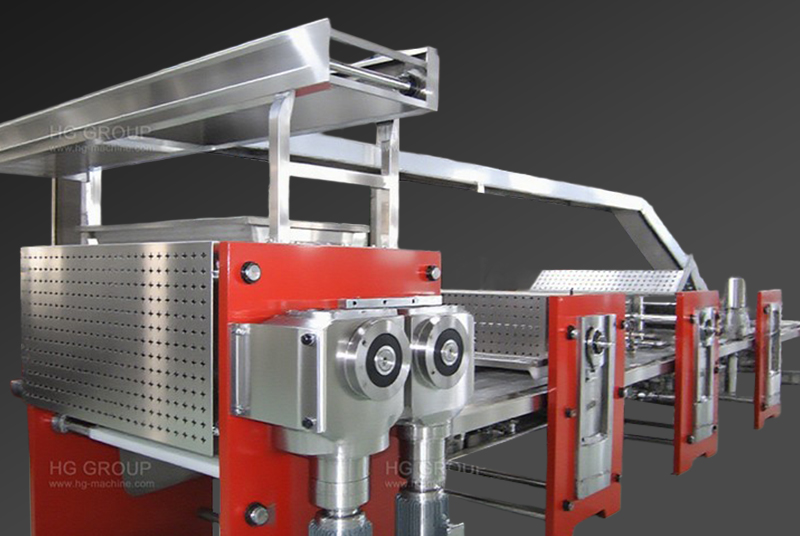
5. Problèmes courants sur une chaîne de production de pâtisserie et comment les résoudre
Même les lignes bien spécifiées rencontrent des problèmes récurrents. La plupart remontent à une poignée de causes profondes :
Couches de laminage inégales ou déchirées. Généralement causé par une inadéquation de la température du beurre avec la température de la pâte, un temps de repos insuffisant entre les plis ou un espace entre les rouleaux réglé de manière trop agressive. Correction : recalibrez le refroidisseur de beurre/l'unité de trempe, prolongez le temps de séjour du tunnel de repos et réduisez le taux de réduction par passage.
Pâte qui rétrécit après la coupe. C’est un signe classique d’une relaxation insuffisante du gluten. Correction : ajoutez ou allongez une étape de repos avant la coupe finale et vérifiez que la pâte n'est pas trop travaillée dans le mélangeur.
Volume d'épreuvage incohérent. Souvent, il s'agit d'un défaut de contrôle de l'humidité ou de la température dans l'étuve, ou d'une variation de température de la pâte sortant du laminage. Correction : vérifiez l'étalonnage du capteur de l'étuve et assurez-vous que la pâte laminée pénètre dans l'étuve dans une bande de température constante.
Déformation de l'anneau de beignet lors de la friture. Généralement causé par une fluctuation de la température de l'huile ou par une pâte trop ou pas assez résistante avant la friture. Correction : vérifiez le temps de réponse de l'élément chauffant de la friteuse et confirmez le temps de preuve par rapport à votre formulation de pâte spécifique.
Blocage fréquent des fraises ou accumulation de déchets. Lames de coupe généralement émoussées ou mal alignées, ou pâte légèrement trop chaude et collante au stade de la coupe. Correction : planifiez les intervalles d'affûtage/remplacement des lames et vérifiez que les tunnels de refroidissement situés devant le coupeur maintiennent la température cible.
Fuite de beurre lors du laminage (« éruption de beurre »). Presque toujours un signe que le bloc de beurre était trop mou par rapport à la pâte, ou que le rapport de réduction par passe de laminage était trop agressif. Correction : resserrez le contrôle de la température du beurre et réduisez l'agressivité des passes de feuille, en effectuant plus de passes dans un rapport plus doux.
Temps d'arrêt de la ligne suite aux changements. Si vous exécutez plusieurs SKU, les changements lents d'outils réduisent la capacité effective. Solution : standardisez les matrices de coupe et les outils de façonnage à changement rapide et séquencez votre calendrier de production pour regrouper des produits similaires.
La plupart de ces problèmes peuvent être diagnostiqués à partir d'une seule cause profonde — contrôle de la température (beurre ou pâte) ou du timing (étapes de repos et de preuve) —, c'est pourquoi les fabricants dotés d'un contrôle de processus et d'un retour d'information des capteurs basés sur PLC ont tendance à avoir moins de ces problèmes en premier lieu.
6. Hygiène et sécurité alimentaire sur les lignes automatisées
L’automatisation n’élimine pas le risque d’hygiène — elle change la place du risque. Quelques domaines méritent une attention particulière :
Sélection du matériel. Les surfaces en contact avec les aliments doivent être en acier inoxydable de qualité alimentaire (généralement 304 ou 316) sans composants en acier au carbone exposés qui peuvent corroder ou éliminer les particules dans le produit.
Nettoyabilité de la conception. Les rouleaux, les convoyeurs et les postes de coupe doivent être conçus pour un démontage sans outil ou avec un minimum d'outils afin que les opérateurs puissent réellement nettoyer quotidiennement les zones difficiles d'accès plutôt que de les ignorer. Les boîtes de vitesses fermées et les roulements scellés empêchent la contamination des zones de produits par le lubrifiant.
Gestion des allergènes. Si la même ligne produit à la fois des séries de produits standard et sans allergènes (par exemple, des journées sans noix), la ligne a besoin d'une procédure de nettoyage documentée et validée entre les séries, et pas seulement d'un essuyage rapide.
Zones à température contrôlée et risque microbien. Les imperméabilisants et les tunnels de refroidissement fonctionnent dans des plages de température/humidité qui peuvent également favoriser la croissance microbienne s'ils ne sont pas nettoyés dans les délais. Un assainissement régulier des intérieurs des étuves, des bacs d’égouttage et des drains de condensats est essentiel et non facultatif.
Documentation de conformité. En fonction de vos marchés d’exportation, attendez-vous à devoir vous conformer à des normes telles que la CE, la conception alignée sur HACCP ou les exigences des autorités locales de sécurité alimentaire. Demandez directement aux fournisseurs d’équipements quelles certifications leur conception de ligne prend en charge et demandez de la documentation plutôt que de prendre des assurances verbales.
Traçabilité. Les lignes équipées de systèmes de contrôle PLC peuvent souvent enregistrer automatiquement les paramètres du lot (températures, synchronisation, vitesse de la ligne), ce qui est précieux à la fois pour la cohérence de la qualité et pour satisfaire aux exigences de traçabilité des audits ou des rappels.
7. Calculer le retour sur investissement avant d'acheter
A ligne de production de pâtisserie Il s’agit d’un investissement en capital important, le calcul du retour sur investissement mérite donc plus de rigueur qu’une estimation approximative du retour sur investissement. Quelques éléments à prendre en compte :
Compensation des coûts de main d'œuvre. Comparez le coût actuel de la main-d’œuvre pour la production de laminage/beignets (y compris les heures supplémentaires et les coûts d’embauche liés au chiffre d’affaires) avec la main-d’œuvre nécessaire à l’exploitation et à l’entretien de la ligne automatisée. Soyez réaliste — les lignes automatisées nécessitent encore des opérateurs qualifiés et des techniciens de maintenance, mais moins nombreux et avec des profils de compétences différents.
Réduction des déchets de matières premières. Estimez le taux actuel de déchets/retravaillages provenant de la production manuelle par rapport au taux de déchets typique du laminage et de la découpe automatisés (généralement nettement inférieur, car la pâte usagée est souvent automatiquement récupérée et réintroduite). Même quelques points de pourcentage d’économies de farine et de beurre s’additionnent rapidement à grande échelle.
Capacité de débit et de revenus. Calculez le volume supplémentaire que la ligne permet et ce que cela vaut si vous pouvez réellement le vendre — une nouvelle automatisation ne porte ses fruits que si la demande existe ou peut être développée pour remplir la capacité supplémentaire.
Revenus axés sur la qualité. Un produit cohérent peut prendre en charge des contrats de gros haut de gamme ou des placements au détail que les produits artisanaux incohérents ne peuvent pas gagner. Ceci est plus difficile à quantifier précisément, mais est réel pour de nombreuses boulangeries passant de niveaux de qualité incohérents sur le plan artisanal à des niveaux de qualité cohérents sur le plan industriel.
Coût total de possession, pas seulement prix d'achat. Tenez compte de l’installation, de la formation de l’opérateur, de la disponibilité des pièces de rechange, des coûts de maintenance prévus, de la consommation d’énergie (les fours et les friteuses sont généralement les plus grandes consommations d’énergie sur une ligne) et de la durée de vie prévue de l’équipement. Une ligne moins chère avec des pièces de rechange coûteuses et difficiles à trouver peut coûter plus cher sur cinq ans qu'une ligne plus chère avec un support local solide.
Structure de financement et horizon de retour sur investissement. Analysez les chiffres selon plusieurs scénarios de croissance de la demande différents (conservateur, attendu, optimiste) plutôt que selon une projection unique, car la demande de boulangerie peut être saisonnière et volatile. Une ligne qui rembourse en 18 mois selon la demande attendue mais qui s'étend jusqu'à 4 ans dans un scénario conservateur vous en dit long sur le niveau de risque que vous prenez réellement.
En règle générale, la plupart des boulangeries de taille moyenne évaluant une ligne de pâtisserie entièrement automatisée devraient s'attendre à un retour sur investissement de l'ordre de 1,5–3 ans si les économies de main-d'œuvre et la réduction des déchets sont les principaux moteurs, bien que cela varie considérablement en fonction des coûts de main-d'œuvre locaux, du prix des produits et du taux d'utilisation. Obtenir une spécification écrite de débit et de consommation d'utilité auprès du fournisseur d'équipement — et la vérifier par rapport à une installation de référence si possible — vaut la peine de prendre le temps supplémentaire de diligence raisonnable avant de signer l'achat.
Une chaîne de production de pâtisserie ne consiste pas seulement à produire plus — il s'agit de produire le même excellent produit, lot après lot, sans dépendre des mains d'une seule personne pour y parvenir. Que l'objectif soit des croissants avec un laminage classique, des beignets avec une forme d'anneau et une couleur de friture cohérentes, ou les deux à partir d'une ligne partagée, la décision relative à l'équipement se résume à faire correspondre la configuration à la gamme de produits, à planifier l'hygiène et l'entretien dès le premier jour et à exécuter les chiffres du retour sur investissement honnêtement avant d'engager des capitaux.
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.