 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production de pâtisserie : comment elle fonctionne, ce qu'elle comprend et comment choisir la bonne configuration pour votre boulangerie
Content
- Qu'est-ce qu'une ligne de production de pâtisserie et qui en a besoin
- Les principales étapes d'une chaîne de production de pâtisserie
- Types de lignes de production de pâtisserie par catégorie de produits
- Niveaux d'automatisation : des lignes de pâtisserie semi-manuelles aux lignes de pâtisserie entièrement automatisées
- Planification de la capacité : adapter les spécifications de la ligne à vos besoins de production
- Exigences en matière d'hygiène et de sécurité alimentaire pour les équipements de production de pâtisserie
- Questions clés à poser lors de l’évaluation des fournisseurs de lignes de production de pâtisserie
Qu'est-ce qu'une ligne de production de pâtisserie et qui en a besoin
Une ligne de production de pâtisserie est une série de machines et de postes de travail interconnectés disposés en séquence pour automatiser ou semi-automatiser la fabrication de produits de pâtisserie — depuis le mélange initial de la pâte jusqu'au laminage, au formage, au remplissage, à l'épreuvage, à la cuisson et à l'emballage. Plutôt que des machines autonomes individuelles, chacune exploitée séparément par un boulanger, une ligne de production intègre ces étapes dans un flux de travail continu ou quasi continu, la pâte ou le produit se déplaçant à travers chaque étape du processus dans une séquence contrôlée et répétable. Le résultat est une production par heure de travail nettement plus élevée, des dimensions et un poids de produit cohérents et la capacité de maintenir des normes de qualité sur de très grands volumes de production qui seraient impossibles à atteindre avec les seules méthodes manuelles.
Les entreprises qui investissent dans lignes de production de pâtisserie gamme d'échelle très large. À l'extrémité la plus petite, une boulangerie artisanale passant d'une production entièrement manuelle pourrait installer une ligne semi-automatique capable de produire 500 à 1 000 croissants par heure, en utilisant une feuilleuse à pâte, une plastifieuse à beurre et une machine à rouler les croissants automatique tout en conservant le chargement manuel et le placement des plateaux. À l’échelle industrielle, les grands fabricants de boulangerie exploitent des lignes de pâtisserie entièrement automatisées produisant des dizaines de milliers d’unités par heure — depuis les diviseurs de pâte automatisés et les systèmes de laminage jusqu’aux machines de formage servocommandées, aux fours tunnels, aux systèmes de refroidissement en spirale et aux emballages robotisés— avec une intervention humaine minimale au-delà de la surveillance et des contrôles de qualité. Comprendre où se situe votre opération sur ce spectre et à quoi ressemble la prochaine étape logique de l’automatisation est le point de départ de toute décision d’investissement dans une chaîne de production de pâtisserie.
Les principales étapes d'une chaîne de production de pâtisserie
Une ligne complète de fabrication de pâtisserie comprend généralement plusieurs étapes de processus distinctes, chacune dotée d'un équipement dédié. Toutes les lignes n’incluent pas toutes les étapes — la configuration spécifique dépend du type de produit, du rendement requis et du niveau d’automatisation—, mais comprendre ce que fait chaque étape et pourquoi elle est importante fournit le cadre pour spécifier ou évaluer n’importe quelle ligne de pâtisserie.
Manipulation et dosage des ingrédients
Les lignes de pâtisserie industrielles commencent par des systèmes automatisés de dosage d'ingrédients qui pèsent et distribuent la farine, l'eau, la graisse, le sucre, le sel, la levure et d'autres ingrédients secs et liquides dans le système de mélange dans les proportions correctes pour chaque recette. Les silos à farine dotés de systèmes de transport pneumatique, de vannes de dosage de liquide automatisées et d'un logiciel de gestion de recettes contrôlant les séquences de dosage sont la norme dans les boulangeries à grand volume. Un dosage précis et reproductible des ingrédients est la base d'une qualité constante du produit — même de petites variations de la teneur en eau ou du rapport des matières grasses dans la pâte à pâtisserie laminée produisent des différences mesurables dans la texture et le rendement du produit final. Les lignes semi-industrielles utilisent plus couramment la pesée manuelle avec mélange par lots, mais le dosage automatisé devient rentable à des volumes supérieurs à environ 500 kg de pâte par équipe.
Mélange de pâte
L'étape de mélange développe la structure du gluten dans la pâte selon les spécifications requises pour le processus de laminage ou de formage en aval. Les pâtes à pâtisserie pour produits laminés — croissants, pâtisserie danoise, pâte feuilletée— sont généralement mélangées jusqu'à un état relativement sous-développé par rapport aux pâtes à pain, car le gluten surdéveloppé rend le laminage difficile en provoquant le retour de la pâte pendant le laminage. Les lignes de pâtisserie industrielles utilisent des mélangeurs en spirale ou des mélangeurs horizontaux à vitesse variable et à courbes de mélange programmables, capables de traiter des lots de 50 à 500 kg ou plus. Des mélangeurs continus —qui traitent la pâte en flux constant plutôt qu'en lots discrets— sont utilisés sur les lignes à plus grand volume pour éliminer le temps de cycle de lot qui limite le débit dans les opérations de mélange par lots.
Repose et trempe de la pâte
Après mélange, les pâtes à pâtisserie laminées nécessitent une période de repos —généralement 20 à 45 minutes à température contrôlée— pour permettre au gluten de se détendre avant le début du laminage. Dans les lignes industrielles, cette étape de repos est gérée dans des chambres de retardateur-sécurisant à température contrôlée ou sur des systèmes de convoyeurs réfrigérés qui maintiennent la pâte à une température constante. Un temps de repos adéquat est essentiel pour les pâtes feuilletées et les pâtes à croissants — une pâte insuffisamment reposée se déchire pendant le laminage et produit un laminage irrégulier. Les blocs de beurre destinés au laminage doivent également être tempérés jusqu'à une consistance spécifique —généralement 14 à 17°C— avant incorporation, car le beurre trop froid se brise au lieu de former des couches uniformes, et le beurre trop chaud fond dans la pâte au lieu de créer des couches de graisse distinctes.
Laminage et revêtement
Le laminage est le processus déterminant dans la fabrication de croissants, de pâtisseries danoises et feuilletées — le pliage et le laminage répétés de pâte avec des couches de matière grasse entre elles pour créer les centaines de couches de matière grasse distinctes qui produisent la texture feuilletée et légère caractéristique de ces produits. Les lignes de laminage industrielles utilisent des feuilles de pâte automatisées avec contrôle précis de l'espace, des enclos de blocs de beurre qui enveloppent mécaniquement le beurre dans le bloc de pâte et des systèmes de pliage qui effectuent les séquences de pliage (généralement des combinaisons triples et quadruples pour obtenir le nombre requis de couches) sans manipulation manuelle. Le nombre de couches produites dépend de la séquence de pliage — trois doubles plis produisent 27 couches, trois simples et un double pli produisent 32 couches, et ainsi de suite jusqu'à plusieurs centaines pour la pâte feuilletée. Maintenir une épaisseur de couche de graisse constante et une répartition uniforme de la graisse tout au long du processus de laminage constitue le principal défi technique, et la qualité du système de laminage détermine directement la consistance du produit fini.
Formage et découpe
Après laminage, la feuille de pâte passe par une section de formage où elle est découpée et façonnée en formes de produits individuelles — triangles pour croissants, rectangles pour pâtisseries danoises, cercles pour vol-au-vents ou bandes pour divers produits laminés. Les machines de formage de pâtisserie industrielles utilisent des coupeurs rotatifs, des coupe-tampons ou des coupe-guillotine pour produire des formes cohérentes avec un minimum de déchets de pâte. Les machines à rouler les croissants roulent automatiquement les triangles coupés en forme de corne en spirale reconnaissable à des vitesses de plusieurs milliers de pièces par heure. Les lignes de pâtisserie danoises comprennent des déposants et des systèmes de pliage qui appliquent des garnitures et créent les différents formats danois —roues à épingles, enveloppes, tresses— à grande vitesse. Les systèmes de récupération de pâte à rebut collectent les chutes entre les morceaux formés et les renvoient à l'étape de laminage ou à une ligne de produits séparée pour minimiser les déchets.
Remplissage et dépôt
De nombreux produits de pâtisserie reçoivent une garniture — crème anglaise, frangipane aux amandes, compote de fruits, chocolat, garnitures salées— soit avant formage, après formage ou après cuisson. Les déposants de remplissage industriels utilisent des pompes à piston, des pompes à engrenages ou des systèmes de vis sans fin pour placer un poids précis de remplissage à un emplacement spécifié sur chaque pièce avec des vitesses de cycle adaptées à la vitesse de formage en amont. Le contrôle de la température de remplissage est important à la fois pour la qualité du produit et la sécurité alimentaire — les garnitures à base de crème doivent être conservées et déposées à des températures qui empêchent la croissance bactérienne, tandis que les garnitures au chocolat ou à la ganache doivent être maintenues à une température qui garantit une viscosité correcte pour un dépôt constant sans maculer ni déborder la coque de la pâtisserie.
Preuve
Les produits de pâtisserie au levain — croissants, pâtisserie danoise, pain au chocolat — nécessitent une étape de fermentation après formage où la levure fermente et la pâte se dilate avant la cuisson. L'épreuvage industriel utilise des tunneliers — longues chambres isolées à température contrôlée (généralement 28 à 32°C) et humidité (75 à 85 % d'humidité relative) à travers lesquelles les plateaux de cuisson chargés se déplacent sur un convoyeur. Le temps de fermentation varie selon le produit et la formulation —généralement de 60 à 120 minutes pour les pâtes de levure laminées— et la longueur du tunnel et la vitesse du convoyeur sont conçues pour adapter le temps de fermentation requis au débit global de la ligne. Les croissants sous-résistants sont denses avec des couches comprimées ; les produits surrésistants s'effondrent au four et ont une structure de miettes inégale et ouverte. Le contrôle précis de l'étuve est l'une des variables de qualité les plus importantes dans une ligne de production de pâtisserie laminée.
Cuisson
La pâtisserie industrielle utilise des fours tunnels — fours à convoyeur continu à travers lesquels passent des plateaux chargés à une vitesse contrôlée — ou des fours à crémaillère qui cuisent des chariots complets de produits par cycles de lots. Les fours tunnel sont la norme pour les lignes continues à grand volume, offrant un contrôle précis de la température zone par zone qui permet d'optimiser le profil de cuisson pour chaque produit — généralement une zone initiale à haute température pour le ressort du four et la caramélisation, suivie de zones à basse température pour la cuisson interne et le développement de la couleur. Les produits de pâtisserie sont sensibles au profil de cuisson car les couches de graisse doivent fondre et cuire à la vapeur dans une plage de températures spécifique pour produire le soulèvement et la séparation caractéristiques d'un produit bien laminé. L'injection de vapeur au début de la cuisson est utilisée pour certains types de pâtisseries afin de retarder la formation de la croûte et de maximiser le ressort du four.
Refroidissement, vitrage et finition
Après la cuisson, les produits de pâtisserie doivent être refroidis à une température sûre avant l'emballage —généralement inférieure à 27° °C pour les produits emballés à température ambiante ou à une température proche de la température de réfrigération pour les produits de distribution réfrigérés. Les lignes de pâtisserie industrielles utilisent des refroidisseurs en spirale ou des convoyeurs de refroidissement ambiant qui transportent les produits à travers une zone de refroidissement conditionnée. Le glaçage — l'application de dorure à l'œuf, de glaçage à l'abricot, de sirop de sucre ou de fondant — peut être appliqué par pulvérisation, enduit au rouleau ou enduit au rideau à des points désignés de la ligne, soit avant la cuisson pour la dorure à l'œuf et certaines finitions au sucre, soit après refroidissement pour le glaçage à la confiture et le fondant. Les déposants décoratifs peuvent appliquer de la crème en tuyau, un filet de chocolat ou des garnitures de noix à l'extrémité du convoyeur de refroidissement avant que les produits n'entrent dans le système d'emballage.
Types de lignes de production de pâtisserie par catégorie de produits
Différentes catégories de pâtisseries ont des exigences de chaîne de production très différentes. Une ligne optimisée pour la production de croissants n'est pas la même que celle conçue pour la pâte à choux ou les coquilles de tarte à croûte courte. Comprendre la configuration de ligne spécifique pour vos produits cibles évite de sur-spécifier des équipements coûteux qui ne seront pas utilisés ou de sous-spécifier des systèmes qui ne peuvent pas répondre aux exigences de votre produit.
| Catégorie de produit | Étapes clés de la ligne | Équipement critique | Principal défi technique |
| Croissant et danois | Mélanger, stratifier, couper, former, faire lever, cuire au four, laisser refroidir | Ligne de laminage, rouleau croissant, étuve tunnel | Répartition uniforme des couches de beurre et fermentation uniforme |
| Produits de pâte feuilletée | Mélanger, stratifier (plis multiples), couper, former, cuire, refroidir | Tondeuse de haute précision, plastifieuse multipliante, coupe-tampons | Obtenir des centaines de couches uniformes sans faire fondre les graisses |
| Pâte à choux | Cuire la pâte, déposer, cuire au four, laisser refroidir, remplir, terminer | Cuisinière continue, déposant de précision, injecteur de remplissage | Viscosité constante de la pâte et précision du dépôt |
| Tartes et quiches à croûte courte | Mélanger, étaler, couper, presser, remplir, cuire, laisser refroidir, emballer | Presse rotative ou machine de formage de tartes, déposant de remplissage | Épaisseur uniforme de la coque et poids de remplissage précis |
| Pâtisserie filo et strudel | Mélanger, reposer, étirer/feuiller, superposer, remplir, rouler ou plier, cuire au four | Tondeuse ultra-mince, système de pulvérisation d'huile, unité de laminage/pliage | Produire des feuilles fines comme du papier sans se déchirer |
Niveaux d'automatisation : des lignes de pâtisserie semi-manuelles aux lignes de pâtisserie entièrement automatisées
Les lignes de production de pâtisserie ne sont pas un choix binaire entre manuelles et entièrement automatisées — elles existent sur un spectre de niveaux d’automatisation, et la bonne position sur ce spectre dépend du volume de production, de la complexité du produit, du capital disponible et des conditions du marché du travail. Comprendre les étapes de l’automatisation aide les entreprises à planifier judicieusement leur parcours d’investissement.
Niveau 1 — semi-manuel avec machines clés
À ce niveau, une boulangerie ajoute des machines individuelles pour faciliter les tâches manuelles les plus exigeantes en main-d'œuvre ou critiques en termes de qualité —généralement une machine à hacher la pâte et une machine à rouler les croissants— tout en conservant la manutention manuelle pour toutes les autres étapes. La cisaille assure une épaisseur de pâte constante et réduit le travail de laminage, tandis que la machine à rouler produit des formes de croissants uniformes beaucoup plus rapidement que le laminage manuel. La production est généralement comprise entre 200 et 600 pièces par heure, selon la capacité de la machine et la main-d'œuvre disponible. Il s’agit d’un point de départ approprié pour les boulangeries produisant entre 1 000 et 5 000 croissants ou pâtisseries danoises par jour, et l’investissement est relativement modeste par rapport à une ligne complète.
Niveau 2 — ligne semi-automatisée avec étages intégrés
À ce niveau, les étapes clés de la production sont intégrées mécaniquement — la ligne de laminage, l'équipement de formage et les systèmes de convoyage sont reliés de manière à ce que la pâte se déplace tout au long du processus sans manipulation manuelle entre les étapes. Les opérateurs chargent les blocs de pâte au début de la ligne de laminage et déchargent les morceaux formés sur des plateaux de cuisson à la sortie de formage, mais les étapes de laminage et de formage se déroulent sans manipulation manuelle de la pâte entre elles. Un tunnel de cuisson dédié et un four à plateau ou à grille complètent l'étape de cuisson. La production varie généralement de 1 000 à 5 000 pièces par heure pour les produits de type croissant. Cette configuration est adaptée aux boulangeries de gros et aux opérations de boulangerie en magasin des supermarchés produisant des volumes quotidiens importants.
Niveau 3 — ligne continue hautement automatisée
Au plus haut niveau d’automatisation, toute la séquence de production, du mélange de pâte au produit emballé, fonctionne comme un système intégré continu avec une intervention manuelle minimale. La manipulation automatisée de la pâte transfère la pâte mélangée vers la ligne de laminage sans chargement manuel ; les déchets de pâte sont automatiquement récupérés et retraités ; les morceaux formés sont automatiquement transférés sur des plateaux de cuisson ou directement sur la bande du four tunnel ; les produits cuits traversent le système de refroidissement jusqu'à l'emballage automatique ; et l'ensemble de la ligne est surveillé et contrôlé à partir d'un panneau central IHM (interface homme-machine). La production varie de 5 000 à plus de 50 000 pièces par heure sur les plus grandes lignes industrielles. L'investissement en capital est substantiel — une ligne complète de croissants à grande vitesse d'un fabricant comme Rondo, Fritsch ou Rheon peut représenter un investissement de plusieurs millions d'euros — mais les économies de coûts de main-d'œuvre et la cohérence de la production le justifient aux volumes de production industrielle.
Planification de la capacité : adapter les spécifications de la ligne à vos besoins de production
Le dimensionnement correct d’une ligne de production de pâtisserie est l’un des aspects les plus importants et les plus souvent mal gérés de l’investissement en capital dans les équipements de boulangerie. Le surdimensionnement d’une ligne entraîne un fonctionnement des équipements en dessous de leur plage de fonctionnement efficace, des coûts d’investissement et de maintenance élevés par unité produite et une complexité inutile. La sous-dimensionnement entraîne un goulot d’étranglement de la production qui limite la croissance de l’entreprise et peut nécessiter un investissement supplémentaire plus tôt que prévu.
Le point de départ consiste à déterminer la production requise en termes de pièces par heure ou de kilogrammes par heure au stade du produit fini, en tenant compte des heures de production prévues par quart de travail et des quarts de travail par jour, de la demande actuelle et prévue, de la gamme de produits attendue et de la proportion prévue de temps de production disponible après les changements, le nettoyage et l'entretien. Une erreur courante consiste à spécifier une ligne en fonction de la demande de pointe sans tenir compte des heures de production réalistes disponibles — une ligne évaluée à 3 000 pièces par heure qui ne fonctionne à pleine capacité que pendant 6 heures d'un quart de travail de 8 heures en raison du nettoyage, du changement et des arrêts mineurs fournit une production effective de 2 250 pièces par heure au maximum, et la production réelle peut être inférieure si des arrêts mineurs imprévus sont fréquents.
La complexité du mix de produits affecte également considérablement la capacité effective de la ligne. Une ligne exploitant un seul produit fonctionne en continu à un niveau proche de sa capacité nominale. Une ligne qui change entre les croissants, le pain au chocolat et les formats danois plusieurs fois par quart de travail perd du temps de production à cause des changements de format et du nettoyage — un facteur qui doit être quantifié de manière réaliste lors de la spécification de la capacité de la ligne. Les caractéristiques de conception à changement rapide — changements de format sans outil, procédures de nettoyage standardisées et systèmes d'outillage modulaires — réduisent cet impact et méritent d'être spécifiées en priorité pour les lignes gérant diverses gammes de produits.
Exigences en matière d'hygiène et de sécurité alimentaire pour les équipements de production de pâtisserie
Les lignes de production de pâtisserie transforment des produits qui, dans de nombreux cas, contiennent des ingrédients à haut risque —œufs, produits laitiers, garnitures à base de crème— et sont distribués via des canaux de vente au détail et de restauration soumis à une réglementation stricte en matière de sécurité alimentaire. La conception hygiénique des équipements de la chaîne de production n’est donc pas une considération secondaire mais une exigence de spécification fondamentale qui doit être évaluée parallèlement aux performances de production.
- Matériaux de surface en contact avec les aliments : Toutes les surfaces qui entrent en contact direct avec la pâte, la garniture ou le produit fini doivent être fabriquées à partir de matériaux de qualité alimentaire — acier inoxydable 304 ou 316, polyéthylène de qualité alimentaire, surfaces revêtues de PTFE ou autres matériaux approuvés pour le contact alimentaire. Évitez les équipements dotés de surfaces en contact avec les aliments en aluminium dans des environnements avec des garnitures acides ou avec des revêtements de surface qui peuvent s'écailler ou se délaminer dans le produit.
- Cadre ouvert et nettoyabilité : Les cadres et les bases des équipements doivent être conçus pour faciliter le nettoyage — cadres tubulaires en acier ouverts qui permettent un accès complet pour le nettoyage, surfaces inclinées qui drainent plutôt que retiennent l'eau et les résidus, et surfaces horizontales minimales où les débris de produits peuvent s'accumuler. Les cavités fermées et inaccessibles dans les cadres d’équipement constituent un risque pour l’hygiène et doivent être évitées ou scellées dans tout équipement spécifié pour un environnement de production alimentaire.
- Indice de protection IP des composants électriques : Les panneaux électriques, les moteurs et les composants de commande des équipements de pâtisserie doivent avoir des indices de protection contre les entrées (IP) appropriés pour le régime de nettoyage utilisé dans l'installation. Les équipements nettoyés avec des jets d'eau à haute pression nécessitent des indices IP65 ou supérieurs sur tous les composants électriques exposés. Les composants électriques sous-estimés dans un environnement de lavage constituent à la fois un danger pour la sécurité et un problème de fiabilité.
- Gestion des allergènes : Pour les boulangeries produisant des produits de pâtisserie contenant et sans allergènes sur la même ligne, l'équipement doit prendre en charge des procédures approfondies de nettoyage des allergènes entre les cycles de production. Cela nécessite une facilité de démontage pour un nettoyage en profondeur de toutes les pièces en contact avec le produit, une documentation claire des procédures de nettoyage et, dans certains cas, des calendriers de production dédiés qui regroupent les produits contenant des allergènes à la fin d'un quart de travail de production avant un nettoyage complet des allergènes.
- Conformité aux normes EHEDG et 3-A : Le Groupe européen d'ingénierie et de conception hygiéniques (EHEDG) et 3-A Sanitary Standards (Amérique du Nord) publient des lignes directrices en matière de conception hygiénique et des programmes de certification pour les équipements de transformation des aliments. Les équipements certifiés selon ces normes fournissent une assurance documentée de la conformité de la conception hygiénique et simplifient le processus d’audit pour les clients, les détaillants et les inspecteurs réglementaires.
Questions clés à poser lors de l’évaluation des fournisseurs de lignes de production de pâtisserie
Investir dans une ligne de production de pâtisserie implique une relation à long terme avec le fournisseur d’équipements — pour l’installation, la mise en service, la formation des opérateurs, la fourniture de pièces de rechange et le support technique continu. Il est essentiel d’évaluer les fournisseurs sur ces dimensions aussi soigneusement que sur la spécification de l’équipement elle-même pour obtenir un résultat positif.
- Pouvez-vous fournir des références de boulangeries proposant des gammes comparables pour des produits comparables ? Demander et assurer le suivi auprès de clients de référence qui utilisent le même équipement ou un équipement similaire pour les mêmes types de produits est le moyen le plus fiable d'évaluer les performances réelles, la fiabilité et la qualité du support après-vente. Un fournisseur incapable ou peu disposé à fournir des références pertinentes mérite la prudence.
- Qu'est-ce qui est inclus dans le package de mise en service et de formation des opérateurs ? Une ligne de production qui arrive sur site mais qui ne peut pas être exploitée efficacement en raison d’une formation insuffisante ou d’un soutien à la mise en service gaspille du temps et de l’argent. Confirmez spécifiquement quel support de mise en service est inclus — combien de jours, quelles activités et si les essais de production avec vos recettes réelles sont inclus dans la portée de la mise en service.
- Quelle est la disponibilité des pièces de rechange et le délai de livraison des composants critiques ? Une chaîne de production au point mort est un événement extrêmement coûteux dans une boulangerie avec des obligations d’approvisionnement client engagées. Confirmez que les pièces d'usure critiques —rouleaux de cisaille, lames de coupe, bandes transporteuses, composants de pompe de remplissage — sont conservées en stock par le fournisseur ou disponibles pour une livraison le lendemain, non fabriquées sur commande avec des délais de plusieurs semaines.
- De quelles capacités de diagnostic et d’assistance à distance dispose la ligne ? Les équipements modernes de lignes de pâtisserie industrielles comprennent généralement une capacité d'accès à distance qui permet aux ingénieurs du fournisseur de diagnostiquer les défauts et, dans de nombreux cas, de les résoudre sans visite sur site. Confirmez si cette capacité est incluse, quel est l’engagement de temps de réponse et si elle nécessite un contrat de service distinct après la période de garantie.
- Quel est le taux de production garanti et dans quelles conditions est-il garanti ? Les capacités de production déclarées des fournisseurs sont généralement mesurées dans des conditions idéales avec un seul produit, une recette entièrement optimisée et des opérateurs expérimentés. Demandez au fournisseur de préciser les conditions dans lesquelles la puissance nominale est garantie et quels recours sont disponibles si la ligne ne parvient pas à atteindre cette puissance après l'installation et la mise en service.
- Quel est le coût total d’installation, y compris les services publics, les travaux de génie civil et l’intégration ? Le prix d’achat de l’équipement ne représente généralement que 60 à 75 % du coût total d’une nouvelle installation de ligne de production de pâtisserie. Les améliorations de l’alimentation électrique, les raccordements à l’air comprimé et à l’eau, le drainage, la ventilation pour l’échappement du four, le renforcement du sol pour les équipements lourds et l’intégration avec les systèmes existants augmentent tous le coût total. Insistez sur une estimation du coût total installé par le fournisseur avant l'engagement budgétaire, et pas seulement sur le prix catalogue de l'équipement.
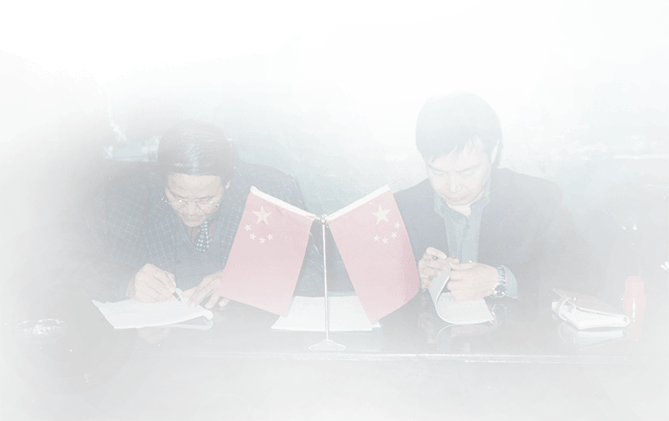
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.