 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Mise à l'échelle de la douceur : optimiser l'efficacité et la polyvalence des lignes de production de biscuits modernes
Content
Une ligne de production de biscuits moderne n’est pas simplement un tapis roulant déplaçant de la pâte ; c'est une intégration sophistiquée de la rhéologie, de la dynamique thermique et de l'automatisation. Pour obtenir une qualité de produit constante à grande échelle, les fabricants doivent comprendre les différentes étapes de la gamme et la manière dont elles interagissent. Le processus commence bien avant le four, en commençant par le dosage précis des ingrédients. Les lignes avancées utilisent désormais des systèmes de dosage automatisés qui alimentent des mélangeurs continus ou discontinus, garantissant que l’hydratation et l’aération de la pâte restent constantes quelles que soient l’humidité ambiante ou les fluctuations de température. Cette consistance initiale est essentielle, car même des écarts mineurs dans la densité de la pâte peuvent entraîner des variations significatives dans le poids et la texture du produit final.
Après le mélange, l'étape de formage définit l'identité du biscuit. Pour les pâtes dures, telles que les biscuits Marie ou les craquelins, la ligne utilise un laminateur et une série de rouleaux de jauge pour réduire progressivement l'épaisseur de la feuille avant d'atteindre un coupeur rotatif. Cela soulage le stress dans le réseau de gluten, empêchant les biscuits de rétrécir ou de devenir ovales pendant la cuisson. À l’inverse, pour les pâtes molles comme les pépites de chocolat ou les biscuits au beurre, la chaîne de production utilise des mouleurs rotatifs ou des machines à couper le fil. Ces appareils nécessitent des contrôles de pression précis pour forcer une pâte épaisse et collante dans des moules ou à travers des matrices sans surcharger les graisses, ce qui pourrait entraîner un saignement d'huile et une mauvaise structure.
Différences critiques entre le traitement de la pâte dure et molle
Comprendre la distinction entre le traitement de la pâte dure et molle est essentiel pour sélectionner la bonne machine. Les pâtes dures s'appuient sur un réseau de gluten développé pour leur structure, nécessitant un laminage et une superposition importants. Les pâtes molles dépendent du sucre et de la graisse pour leur texture, nécessitant une manipulation minimale pour éviter leur ténacité. Une ligne de production polyvalente peut tenter de gérer les deux, mais un équipement spécialisé est souvent nécessaire pour maximiser le débit et minimiser les déchets.
| Fonctionnalité | Pâte dure (Crackers, Marie) | Pâte molle (sablés, biscuits en gouttes) |
| Méthode de formage | Feuilles, laminage et découpe rotative | Moulage rotatif ou découpe de fil |
| Teneur en matières grasses | Généralement inférieur | Élevé (offre une texture « courte ») |
| Type de bande de four | Treillis métallique (permet la circulation de l'air) | Bande en acier massif (conserve sa forme/graisse) |
| Profil de pâtisserie | Cuire plus longtemps pour éliminer l'humidité | Cuisson plus courte pour définir la structure |
Technologies de fours tunnel et transfert de chaleur
Le cœur de la ligne de production de biscuits est le four tunnel. Les lignes modernes s’éloignent de plus en plus du chauffage à source unique pour se tourner vers des systèmes de fours hybrides. Une configuration courante consiste à utiliser des sections alimentées directement au gaz (DGF) au début du four pour fournir un jet de chaleur immédiat et intense. Ce chauffage rapide augmente la pâte, établissant le volume et la texture de surface avant que la structure ne prenne. Après la section DGF, la ligne passe aux zones de convection ou de chauffage radiant. Ces zones pénètrent dans le cœur du biscuit pour assurer une cuisson complète sans brûler les bords, un facteur crucial pour maintenir des niveaux d'humidité et une durée de conservation constants.
Sélection de la bande de four appropriée
La surface du convoyeur à l’intérieur du four, appelée bande de four, dicte la texture du fond et la conductivité thermique. Les bandes à mailles épaisses sont préférées pour les biscuits lourds et denses car elles agissent comme un dissipateur thermique, fournissant une chaleur conductrice constante. Les bandes de treillis métallique ouvertes sont standard pour les craquelins et les biscuits durs car elles permettent à l'humidité de s'échapper librement du fond du produit, empêchant ainsi le contrôle (fissuration) pendant le refroidissement. Pour les biscuits riches en matières grasses et en sucre, des bandes d'acier solides sont souvent utilisées pour empêcher la pâte de s'écouler à travers la maille et pour créer un fond lisse et caramélisé.
Automatisation dans le refroidissement et l'emballage
Une fois les biscuits sortis du four, la chaîne de production doit gérer soigneusement la courbe de refroidissement. Les convoyeurs de refroidissement sont rarement de simples bandes de transport ; ils sont conçus pour faciliter le refroidissement par air naturel ou forcé. Si les biscuits sont refroidis trop rapidement, un choc thermique peut provoquer une défaillance structurelle. Si le refroidissement est trop lent, des goulots d’étranglement se produisent et l’efficacité de l’emballage diminue. La longueur et la conception du convoyeur de refroidissement doivent être calculées en fonction du débit maximal du four et de la masse thermique spécifique de la variété de biscuits produite.
- Empilage de penny : Les empileurs de penny automatisés alignent les biscuits sur leur bord pour maximiser la densité dans les paquets de limaces, idéaux pour les biscuits ronds et durs.
- Choix et placement robotisés : Pour les biscuits mous délicats ou de forme irrégulière, les robots delta guidés par la vision soulèvent doucement les produits de la courroie de refroidissement et les placent dans des plateaux, réduisant ainsi considérablement la casse par rapport aux systèmes alimentés par gravité.
- Détection et contrôle de pesage des métaux : Intégrés directement dans la ligne avant l'emballage final, ces systèmes rejettent automatiquement les paquets qui ne répondent pas aux spécifications de poids ou qui contiennent des contaminants, garantissant ainsi la conformité réglementaire sans ralentir la vitesse de la ligne.
Maintenance préventive pour un fonctionnement continu
Les temps d’arrêt dans une chaîne de production de biscuits à grande vitesse peuvent entraîner un gaspillage massif de matériaux, en particulier si la pâte reste dans des trémies ou à l’intérieur du four. Une stratégie de maintenance robuste se concentre sur les points d’usure critiques de la ligne. La tension et le suivi de la bande du four sont primordiaux ; une bande mal suivie peut endommager la structure du four et détruire le produit. Des capteurs sont désormais couramment installés pour corriger automatiquement le suivi de la bande, mais l'inspection manuelle des moteurs d'entraînement et des fluides de la boîte de vitesses reste essentielle.
L’assainissement est un autre pilier opérationnel. L'accumulation de pâte carbonisée, de sucre et de graisse sur la bande du four ou les rouleaux transporteurs affecte le transfert de chaleur et peut introduire des arômes désagréables. Les lignes modernes intègrent des unités de nettoyage continu de bandes, telles que des brosses métalliques ou des grattoirs, qui fonctionnent pendant la production. Cependant, les programmes de nettoyage en profondeur doivent être respectés, impliquant le démontage des matrices de formage et des buses pour éviter le colmatage et garantir un poids et une forme cohérents du produit.
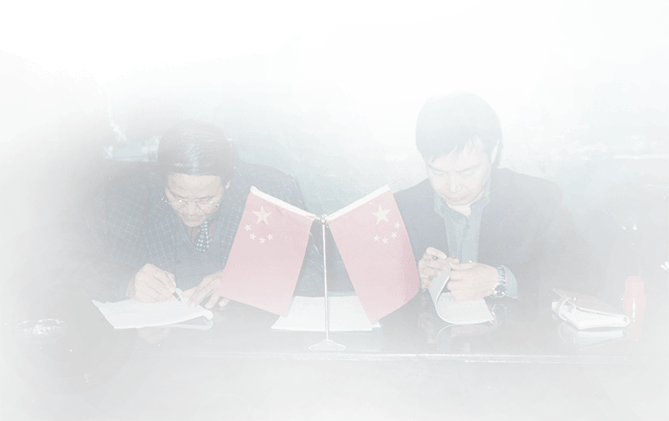
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.