 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Le guide en anglais simple pour mettre en place une ligne de production de boulangerie qui fonctionne réellement
Content
- Qu'est-ce qu'une chaîne de production de boulangerie et pourquoi elle est importante
- Étapes principales d'une ligne de production de boulangerie
- Types de lignes de production de boulangerie par catégorie de produits
- Comment dimensionner une ligne de production de boulangerie en fonction de votre objectif de production
- Spécifications clés de l'équipement à évaluer avant l'achat
- Efficacité énergétique sur une chaîne de production de boulangerie
- Planifier une nouvelle gamme de boulangerie : erreurs courantes à éviter
- Choisir entre une ligne clé en main et une configuration multi-fournisseurs
Qu'est-ce qu'une chaîne de production de boulangerie et pourquoi elle est importante
Une ligne de production de boulangerie est une séquence organisée de machines et de stations de traitement interconnectées qui automatise la transformation des matières premières en produits de boulangerie finis selon une norme cohérente et reproductible. Plutôt que de compter sur des opérateurs individuels gérant chaque tâche séparément — mélange, façonnage, fermentation, cuisson, refroidissement, finition, emballage —, une ligne de production relie ces étapes dans un flux contrôlé où le produit se déplace en continu d'une étape à l'autre avec des paramètres de synchronisation, de température et de manipulation définis à chaque point.
L’argument en faveur d’une ligne de fabrication de boulangerie repose sur trois piliers : la cohérence, la capacité et le coût unitaire. Une ligne bien configurée produit des produits de boulangerie identiques en termes de poids, de forme, de couleur de cuisson et de texture à chaque quart de travail et à chaque lot — ce qui constitue l'attente de base pour toute relation d'approvisionnement en gros, au détail ou en restauration. Il augmente considérablement la production par heure de travail par rapport à la production semi-manuelle. Et au-delà d’un certain seuil de volume — qui varie selon le type de produit mais se situe généralement dans la fourchette de 500–2 000 unités par heure—, une ligne automatisée devient nettement moins chère à exploiter par unité qu’un équivalent manuel, même après prise en compte du remboursement du capital.
Comprendre comment une ligne de production de boulangerie est structurée, quel équipement elle nécessite et comment l'adapter à votre produit et à votre volume spécifiques est le point de départ de tout investissement sérieux dans l'automatisation de la boulangerie — que vous développiez une opération existante ou que vous conceviez une nouvelle installation à partir de zéro.
Étapes principales d'une ligne de production de boulangerie
Chaque ligne de production de boulangerie —qu'elle produise du pain, des petits pains, des croissants, des biscuits, des gâteaux ou des pâtisseries— passe par une séquence commune d'étapes de processus. L’équipement spécifique à chaque étape varie selon le produit, mais le flux logique est cohérent entre les catégories de produits.
Manipulation et pré-mélange des ingrédients
La ligne commence en amont du mélangeur avec la manipulation des ingrédients — systèmes de silos à farine, équipements automatiques de pesage et de dosage, dosage des ingrédients liquides (eau, huile, œufs, sucre liquide) et pré-mélangeurs d'ingrédients secs. Dans les lignes de boulangerie à grand volume, des systèmes de manipulation d'ingrédients entièrement automatisés alimentent le mélangeur par recette, distribuant chaque ingrédient à ±0,1–0,5 % près du poids cible. Cela élimine les erreurs de pesée manuelle, accélère la préparation des lots et assure une traçabilité complète des intrants d'ingrédients à des fins de qualité et de conformité. Les lignes plus petites ou de taille moyenne peuvent utiliser un dosage semi-automatique où les principaux ingrédients (farine, eau) sont dosés automatiquement mais les ingrédients mineurs sont pesés manuellement et ajoutés par un opérateur.
Mélange de pâte
Le mélangeur est la première grande machine de traitement sur une ligne de boulangerie et a une influence démesurée sur la qualité de tout ce qui se trouve en aval. Les mélangeurs en spirale sont le cheval de bataille des lignes de boulangerie à pâte à levure — ils développent efficacement le gluten sans surchauffer la pâte et sont disponibles en capacités de lots de 20 kg à 300 kg par cycle. Les mélangeurs planétaires traitent une plus grande variété de types de pâte et de pâtes, notamment les mélanges à gâteaux, la pâte à biscuits et les garnitures à la crème, mais sont moins efficaces pour les grands volumes de pâte à pain dure. Les mélangeurs continus — où les ingrédients sont introduits à une extrémité et la pâte mélangée sort à l'autre en un flux constant — sont utilisés sur les lignes de volume le plus élevé (au-dessus de 2 000–3 000 kg de pâte par heure) et éliminent la variation d'un lot à l'autre inhérente au cycle des mélangeurs par lots. Le temps de mélange, la température de la pâte à la décharge et le niveau d’hydratation sont les trois paramètres les plus importants à contrôler à ce stade.
Division et mise à l'échelle de la pâte
Après mélange, la pâte est transférée — via un bac à pâte, une pompe à pâte ou un convoyeur à bande— vers un diviseur de pâte qui divise la pâte en vrac en morceaux individuels d'un poids cible précis. Les diviseurs volumétriques hydrauliques sont la norme pour la production de pain et de petits pains, coupant des portions avec une précision pondérale de ±1–3 g par pièce à des sorties de 600–6 000 pièces par heure selon le modèle. Les séparateurs basés sur le poids servocommandés offrent une plus grande précision (±0,5–1 g) et sont préférés pour les produits haut de gamme ou les recettes à haute hydratation où les séparateurs volumétriques ont du mal à coller la pâte. Le diviseur est une station de précision critique — la variation de poids se propage ici à chaque étape ultérieure et est visible dans le produit fini sous la forme d'un volume de pain incohérent et d'une cuisson inégale.
Arrondi, étanchéité intermédiaire et moulage
Les pâtons divisés sont immédiatement arrondis — passés à travers un rond conique ou planétaire qui les forme en boules lisses avec une surface scellée. Cela détend la structure de la pâte et facilite son moulage dans la forme finale. Pour de nombreux produits, un étuve intermédiaire (également appelé premier étuve ou convoyeur de repos intermédiaire) suit le plus rond, maintenant les pièces arrondies pendant 3–8 minutes pour permettre au gluten de se détendre avant le moulage. Cela réduit les déchirures lors de l’étape de moulage et améliore la structure finale des miettes. Le mouleur prend ensuite chaque pièce arrondie et lui donne la forme finale — un bâton, un pain en fer blanc, une baguette, un rouleau — à l'aide de rouleaux à feuilles et d'une planche à friser. Les réglages de l'espace entre les moules et la pression des rouleaux sont ajustés par produit pour contrôler l'étanchéité du rouleau et la structure interne de la miette.
Épreuve finale
Les pâtons moulés entrent dans un étuve final — une chambre climatisée qui maintient une température précise (généralement 35–40°C) et une humidité relative (75–90 %) pendant toute la durée de la période d'épreuvage, qui varie de 45 minutes à 2,5 heures selon le produit, le niveau de levure et la température de la pâte. L'étuve est presque toujours une configuration de tunnel ou de rack dans un contexte de ligne de production, dimensionnée pour correspondre au temps de séjour requis à la vitesse de débit cible de la ligne. Une sous-imperméabilisation produit du pain dense, émietté et de faible volume ; une surimperméabilisation provoque un effondrement au four et une mie grossière et ouverte. La cohérence du climat de Proofer sur toute la largeur et la longueur du convoyeur est essentielle pour une qualité uniforme du produit.
Cuisson
Le four est le cœur thermique de toute ligne de production de boulangerie et représente le plus gros investissement en capital et le plus gros coût énergétique de la ligne. Les fours tunnels —où le produit traverse une chambre chauffée sur un convoyeur à mailles en acier ou à bandes d'acier massif— sont la norme de production pour les lignes continues de pain et de rouleaux. Leur longueur varie de 15 mètres à plus de 80 mètres pour les opérations à très grand volume, avec des zones de température indépendantes qui permettent au boulanger de programmer différents niveaux de chaleur à différents points de la cuisson — chaleur initiale plus élevée pour entraîner le ressort du four, chaleur plus faible dans la zone médiane pour fixer la miette et chaleur à nouveau plus élevée à la sortie pour le développement de la croûte. L’injection de vapeur dans la première zone est essentielle pour la brillance et le volume de la croûte des produits à base de pain maigre. Les fours à plateau sont utilisés dans les lignes artisanales et de taille moyenne où la cuisson par lots est préférée. Les fours à crémaillère rotative offrent une flexibilité aux boulangeries multi-produits avec des changements fréquents. Les fours à convection sont standard pour les lignes de pâtisserie, de biscuits et de gâteaux où une chaleur sèche uniforme est requise.
Refroidissement
Les produits cuits sortent du four à 90–200°C (selon le type de produit) et doivent être refroidis à une température interne sûre —généralement inférieure à 35°C pour le pain— avant d'être tranchés, emballés ou traités ultérieurement. Un refroidissement inadéquat entraîne une condensation à l’intérieur de l’emballage, une croissance de moisissures et un effondrement structurel lors du tranchage. Le refroidissement est assuré par un refroidisseur en spirale (la solution la plus peu encombrante, utilisant un convoyeur hélicoïdal pour maximiser le temps de séjour dans un encombrement compact), un convoyeur de refroidissement droit ou un tunnel de refroidissement ambiant avec circulation d'air forcée. Le temps de refroidissement est spécifique au produit : un pain en étain standard de 800 g nécessite environ 90–120 minutes de refroidissement dans des conditions ambiantes ; le refroidissement à air pulsé peut réduire ce temps à 45–70 minutes. Un refroidissement rapide avec de l’air réfrigéré peut réduire davantage le temps mais risque de provoquer une condensation en surface si l’air est trop froid ou si l’humidité n’est pas contrôlée.
Tranchage, finition et emballage
L’étape finale de la chaîne de production de la boulangerie prépare le produit fini pour la vente. Pour le pain tranché, une trancheuse à bande coupe le pain refroidi en tranches uniformes à raison de 60–120 pains par minute sur des lignes à grande vitesse. Les déposants, les enrobeurs et les applicateurs de garniture gèrent les opérations de finition telles que l'enrobage du chocolat, le glaçage, la garniture aux graines ou au sucre et la garniture à la crème sur les lignes de pâtisserie ou de gâteau. Machines d'emballage — emballeuses à flux horizontal, machines verticales de formage-remplissage-scellage, scelleuses de plateaux ou scelleuses de sacs — enveloppez chaque unité au format de vente au détail. Les tricheurs confirment que chaque unité emballée se situe dans la tolérance de poids net déclarée. Les détecteurs de métaux ou les systèmes à rayons X assurent un contrôle final de la contamination avant que le produit ne soit rejeté dans la zone d'expédition.
Types de lignes de production de boulangerie par catégorie de produits
Les configurations des lignes de production des boulangeries diffèrent considérablement selon les catégories de produits. Un équipement qui fonctionne parfaitement pour une ligne de pain blanc tranché n'est pas approprié pour une ligne de croissants ou une ligne de biscuits. Le tableau ci-dessous résume les principales différences d’équipement entre les principales catégories de produits de boulangerie :
|
Catégorie de produit |
Type de mélangeur |
Équipement de maquillage clé |
Type de four |
Exigences particulières |
|
Pain tranché / pains en étain |
Spirale ou continue |
Diviseur, arrondisseur, mouleur, étuve |
Tunnel avec vapeur |
Trancheuse de bande, enveloppe de flux |
|
Croissants / pâtisserie feuilletée |
Spirale (basse vitesse) |
Laminateur, cisaille, formeur de croissant, étuve |
Tunnel ou pont |
Contrôle précis de la température de la pâte ; équipement de laminage du beurre |
|
Baguettes / pains artisanaux |
Spirale |
Séparateur, arrondisseur, mouleur de baguettes, étuve |
Tunnel en terrasse ou en semelle de pierre |
Injection de vapeur, marquage avant cuisson |
|
Biscuits / crackers |
Horizontal ou planétaire |
Tondeuse, coupeuse rotative ou déposant de fil coupé |
Tunnel de convection |
Pas d'étape de fermentation ; pulvérisateur d'huile pour craquelins |
|
Gâteaux / muffins |
Planétaire ou continu |
Déposant, système de remplissage de plateaux / boîtes |
Tunnel de convection ou crémaillère rotative |
Applicateur de glaçage / garniture, dépannage de plateaux |
|
Pâtisseries fourrées / beignets |
Spirale |
Extrudeuse ou formeuse à anneau, étuve, friteuse |
Friteuse continue (pas four) |
Injecteur de remplissage, vitrier, système de gestion de l'huile |
Comment dimensionner une ligne de production de boulangerie en fonction de votre objectif de production
Dimensionner une ligne de boulangerie est un exercice de calcul et non un exercice de devinette. Commencez par votre rendement cible de produit fini — exprimé en unités par heure ou en kilogrammes par heure— et reculez à chaque étape pour déterminer la capacité de débit requise sur chaque machine de la ligne. La machine la plus lente de la séquence définit la sortie réelle de la ligne, de sorte que chaque station doit être spécifiée pour correspondre au moins au débit cible de la ligne, avec une marge de manœuvre pour des arrêts mineurs et des variations de vitesse.
Une méthodologie pratique de dimensionnement fonctionne comme suit : définissez votre besoin de production quotidienne de pointe (par exemple, 20 000 pains par jour), divisez par le nombre d'heures de production prévues, y compris les indemnités de nettoyage et de changement (par exemple, 16 heures de production effectives), et calculez le taux horaire requis (1 250 pains par heure dans cet exemple). Ajoutez une mémoire tampon de capacité de 20–25 % à ce chiffre pour définir la spécification minimale de l’équipement (1 500–1 560 pains par heure). Ce tampon tient compte du temps de montée en vitesse au début d'une course, des ajustements mineurs de l'équipement et de l'inévitable temps de disponibilité imparfait de tout système mécanique.
Appliquer la même logique au four : à 1 500 pains par heure avec un temps de cuisson de 25 minutes, le convoyeur du four doit contenir au moins 625 pains simultanément. Divisez cela par le nombre de rangées sur toute la largeur du four et vous obtenez la longueur minimale du four requise. La plupart des fours tunnel industriels peuvent accueillir 6–12 pains sur toute la largeur de la bande, donc avec 8 pains de large, le four doit être suffisamment long pour accueillir environ 78 rangées, ce qui, à un pas de rangée typique de 250 mm, nécessite environ 20 mètres de zone de cuisson. En parcourant cette arithmétique pour chaque étape avant de contacter les fournisseurs d'équipements, vous vous assurez de comparer les machines sur une base comparable plutôt que d'être vendu à un prix supérieur en fonction de la capacité dont vous n'avez pas besoin ou d'acheter des équipements qui ne répondent pas à vos besoins.
Spécifications clés de l'équipement à évaluer avant l'achat
Lorsque l’on compare les équipements de chaîne de production de boulangerie de différents fabricants, ce sont les spécifications qui ont le plus grand impact sur les performances opérationnelles, la qualité des produits et les coûts de fonctionnement à long terme.
Gestion de la température de la pâte
La température de la pâte à la sortie du mélangeur est la variable la plus importante dans la production de pâte à levure — elle affecte la vitesse de fermentation, les propriétés de manipulation de la pâte, le temps de fermentation et, en fin de compte, la qualité de cuisson. Les mélangeurs avec bols à double enveloppe ou systèmes de refroidissement par eau intégrés permettent aux opérateurs de contrôler avec précision la température de la pâte, indépendamment de la variation de l'ingrédient ou de la température ambiante. Pour les produits laminés tels que les croissants et la pâtisserie danoise, l'ensemble de la ligne de maquillage —y compris le laminateur et la machine à découper — doit être spécifié pour un environnement à température contrôlée (généralement 16–18°C) afin d'empêcher le beurre de fondre dans les couches de pâte pendant le traitement.
Précision du poids dans l'ensemble du système de division
La variation de poids dans les morceaux de pâte divisés est cumulative — elle affecte la conformité du poids net déclaré dans le produit fini, la cohérence du débit du four et les déchets provenant des morceaux en surpoids. Pour les pains soumis à des réglementations sur la quantité moyenne, un séparateur avec un écart type de poids inférieur à 3 g par pièce est généralement nécessaire pour maintenir la conformité du poids net sans surremplir chaque pain d'une marge de sécurité importante. Demandez au fournisseur des données de production réelles sur la précision du poids, et pas seulement une spécification de catalogue — les deux diffèrent souvent.
Uniformité de la température du four
La variation de température sur toute la largeur d'un convoyeur à four tunnel se traduit directement par une variation de couleur sur l'ensemble du produit — les pains sur les bords de la bande peuvent être plus pâles ou plus foncés que ceux du centre. Pour un produit de vente au détail où la cohérence des couleurs est une norme de qualité, demandez des données d'uniformité de température sur toute la largeur de la courroie à votre point de consigne spécifié. Un four bien conçu doit maintenir une uniformité de température de ±5° C ou mieux sur toute la largeur de la bande. Le placement du brûleur, la conception du flux d’air et le matériau de la courroie contribuent tous à ces performances.
Nettoyabilité et changement d'allergènes
Pour les boulangeries produisant des produits avec et sans allergènes sur la même ligne —par exemple, un pain sans noix et un pain aux noix—, la possibilité de nettoyer complètement la ligne entre les passages est une exigence de sécurité alimentaire et non une caractéristique de commodité. Évaluez la rapidité avec laquelle chaque section de machine peut être démontée pour le nettoyage, si les surfaces présentent des coins morts ou des joints où la pâte ou les débris peuvent s'accumuler et si le fournisseur fournit un protocole de nettoyage validé. Les lignes équipées de systèmes de nettoyage sur place (CIP) pour le nettoyage des étuves et des convoyeurs réduisent considérablement le travail et le temps nécessaires au changement des allergènes.
Contrôle PLC et gestion des recettes
Les lignes de production de boulangerie modernes sont contrôlées par des systèmes basés sur PLC avec des IHM à écran tactile qui stockent les recettes de produits — un ensemble de paramètres nommés pour chaque produit couvrant la vitesse et le temps du mélangeur, la consigne de poids du diviseur, la température et l'humidité de l'étuve, les températures de la zone du four, la vitesse de la bande et le temps de refroidissement. Une gestion efficace des recettes garantit que la ligne revient à un ensemble de paramètres validés et éprouvés à chaque exécution d'un produit, élimine les erreurs de configuration lorsque les opérateurs modifient les produits et fournit un enregistrement de données pour une traçabilité de la qualité. Évaluez combien de recettes le système peut stocker, avec quelle facilité les paramètres peuvent être verrouillés pour le contrôle qualité et si les données de production (journaux de température, données de poids, nombres de sortie) sont automatiquement enregistrées à des fins d'audit.
Efficacité énergétique sur une chaîne de production de boulangerie
Le coût énergétique est l’une des dépenses d’exploitation contrôlables les plus importantes d’une chaîne de boulangerie, et le four en représente la majorité. Un four tunnel au gaz pour une ligne de pain de taille moyenne consomme généralement 800–1 500 kWh d'équivalent énergie par heure en fonction du produit, de la taille du four et des conditions de cuisson. Aux prix actuels de l’énergie sur la plupart des marchés, cela représente un coût d’exploitation quotidien important. Les mesures suivantes ont le plus d’impact sur l’efficacité énergétique d’une chaîne de fabrication de boulangerie :
- Norme d'isolation du four : Un four bien isolé avec des portes d'accès correctement scellées perd beaucoup moins de chaleur dans l'environnement environnant, réduisant ainsi l'énergie nécessaire pour maintenir les températures de cuisson. Spécifiez le taux de perte de chaleur du four par mètre carré de surface et comparez-le entre les fournisseurs.
- Récupération de chaleur des gaz d'échappement : les fours tunnel modernes peuvent être équipés de systèmes de récupération de chaleur qui captent l'énergie thermique des gaz d'échappement et l'utilisent pour préchauffer l'air de combustion ou réchauffer la chambre d'épreuvage, réduisant ainsi la consommation totale d'énergie de 10–20 %.
- Entraînements à vitesse variable sur moteurs de convoyeur : le fonctionnement des moteurs de convoyeur et de ventilateur à des vitesses variables adaptées au taux de production réel — plutôt qu'à pleine vitesse en continu — réduit la consommation d'énergie électrique sur toute la ligne, en particulier pendant les périodes de basse vitesse ou de préchauffage.
- Gestion de l'énergie des étuves : les étuves consomment beaucoup d'énergie pour le chauffage et l'humidification. Les conceptions de étuves dotées de joints de porte efficaces, de parois isolées et de systèmes de production de vapeur efficaces réduisent le gaspillage d'énergie. Certains imperméabilisants modernes incluent des systèmes de pompe à chaleur qui récupèrent la chaleur des condensats pour réduire la consommation d'énergie de la vapeur.
- Planification de la production : Faire fonctionner une ligne à 90 % de sa capacité nominale pour un quart de travail complet est plus économe en énergie par unité produite que de la faire fonctionner à 50 % de sa capacité, car les pertes d'énergie fixes (maintien de la chaleur dans le four, climatisation du proofer) sont réparties sur davantage d'unités. L’optimisation du calendrier de production pour maximiser la durée de fonctionnement efficace réduit considérablement le coût énergétique par unité.
Planifier une nouvelle gamme de boulangerie : erreurs courantes à éviter
Les projets de chaînes de production de boulangerie dépassent souvent le budget, le calendrier ou sont sous-performants par rapport à leur production cible en raison d'erreurs de planification qui auraient pu être évitées. Voici les erreurs les plus courantes et les plus coûteuses commises lors de la phase de conception et d’approvisionnement d’un projet de ligne de boulangerie.
- Spécifier la ligne pour la production actuelle plutôt que pour les projections sur 3–5 ans : une ligne qui est déjà à son plafond de capacité dès le premier jour ne vous donne aucune marge de croissance sans un deuxième investissement en capital majeur. Dimensionnez toujours la ligne —en particulier le four et l'étuve, qui sont les plus difficiles à agrandir in situ— en fonction de vos prévisions de production réalistes sur 5 ans, et non de vos volumes actuels.
- Sous-estimer les besoins en surface au sol : une gamme complète de produits de boulangerie comprenant le mélange, le maquillage, l'épreuvage, la cuisson, le refroidissement et l'emballage nécessite généralement 25–60 % d'espace au sol en plus que la somme des empreintes individuelles des machines, une fois que les autorisations d'accès des opérateurs, l'espace de maintenance, les zones de manutention des produits et l'acheminement des services publics sont pris en compte. Dessinez une disposition à l’échelle avant de finaliser les spécifications du bâtiment.
- Traiter toutes les machines comme des produits interchangeables : Il est tentant de sélectionner l’option la moins chère à chaque étape indépendamment. Mais une ligne n’est fiable que si sa machine est la plus faible, et un diviseur à faible coût qui produit des poids incohérents compromet la qualité de sortie de chaque machine plus chère en aval. Évaluez la ligne comme un système et non comme un ensemble d’achats indépendants.
- Négliger le réseau de services et de pièces détachées : Une chaîne de production dans une boulangerie fonctionne 16–20 heures par jour. Lorsqu'une machine critique tombe en panne, vous avez besoin d'un ingénieur de service sur place en quelques heures, et non en quelques jours, et de pièces de rechange disponibles sans délai d'importation de deux semaines. Confirmez la couverture du réseau de services locaux du fournisseur et ses engagements en matière de temps de réponse avant de signer un bon de commande — et non après une panne.
- Sauter le test d'acceptation en usine : avant qu'une chaîne de production ne soit expédiée depuis l'usine du fabricant, elle doit être entièrement assemblée et fonctionner à la vitesse nominale avec votre recette de pâte réelle dans le cadre d'un test d'acceptation en usine (FAT). Il s’agit de votre droit contractuel de vérifier que l’équipement répond aux spécifications convenues avant son installation dans votre installation. Sauter cette étape vous transfère entièrement le risque de non-conformité des spécifications.
- Sous-budgétisation de l'installation et de la mise en service : Le prix d'achat d'une ligne de boulangerie n'inclut pas l'installation, les connexions aux services publics, la formation des opérateurs, les essais initiaux et le temps de développement des recettes sur le nouvel équipement. Ces coûts ajoutent généralement 15–30 % au budget total du projet et plusieurs semaines au calendrier du projet. Intégrez-les dès le départ à votre plan financier.
Choisir entre une ligne clé en main et une configuration multi-fournisseurs
Lors de l'achat d'une ligne de production de boulangerie, les acheteurs sont confrontés à un choix fondamental entre une solution clé en main — où un seul fournisseur conçoit, fournit, installe et commande la ligne complète— et une configuration multi-fournisseurs où les machines individuelles proviennent de fabricants spécialisés et sont intégrées par l'acheteur ou un ingénieur de projet.
Les lignes clés en main offrent simplicité, responsabilité en un seul point et un système testé où toutes les interfaces machine et intégrations de contrôle ont été validées par le fournisseur. Le compromis consiste généralement en un prix d’achat plus élevé et une flexibilité limitée pour spécifier les meilleurs équipements de leur catégorie à chaque étape. Le système standard du fournisseur peut utiliser sa propre marque à chaque station, même si un spécialiste tiers propose une meilleure solution pour une étape de processus spécifique de votre gamme de produits.
Les configurations multi-fournisseurs vous permettent de sélectionner la meilleure technologie disponible à chaque étape du processus — un mélangeur de pointe d'un fabricant, une plastifieuse spécialisée d'un autre, un four à haut rendement d'un troisième — et peuvent offrir des performances supérieures pour des produits techniquement exigeants. La complexité et le risque résident dans l'intégration : garantir que chaque machine alimente la suivante au débit et à l'état corrects du produit, que les systèmes de contrôle communiquent et qu'il y a une clarté sur qui est responsable lorsqu'un problème survient à l'interface entre les équipements de deux fournisseurs. Pour les boulangeries disposant d’une expertise technique interne ou d’un accès à des consultants expérimentés en ingénierie de boulangerie, une approche multi-fournisseurs peut fournir une gamme plus performante à un coût total compétitif. Pour les acheteurs ne disposant pas de ressources techniques approfondies, une solution clé en main réduit considérablement le risque du projet.
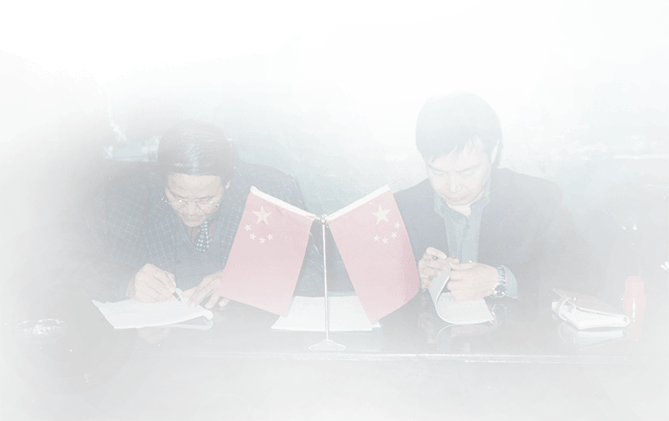
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.