 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Production de bâtonnets de plaquettes à 4 têtes : capacité, goulots d'étranglement et rendement accepté
Content
- Production de bâtonnets de plaquettes à 4 têtes : capacité, goulots d'étranglement et rendement accepté
- Comparez la capacité dans les mêmes conditions
- La sortie acceptée est plus importante que la vitesse théorique
- Cohérence face à face
- Trouvez le prochain goulot d'étranglement
- Quand la production à quatre têtes est-elle adaptée ?
- La capacité doit toujours être conçue comme un système
Production de bâtonnets de plaquettes à 4 têtes : capacité, goulots d'étranglement et rendement accepté
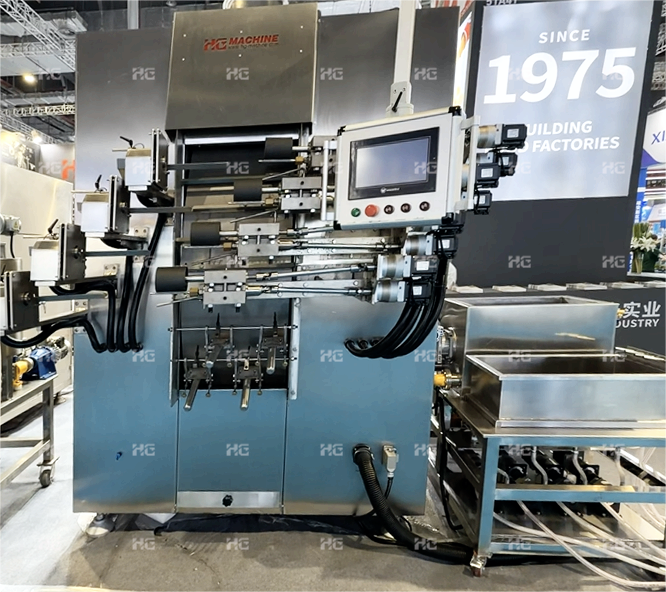
La production de bâtonnets à quatre têtes peut augmenter considérablement les opportunités de production.
Mais plus de têtes ne signifie pas automatiquement plus de produits vendables.
La chaîne de production complète doit être capable de recevoir, refroidir, transférer et gérer la production supplémentaire.
La bonne question n’est donc pas simplement :
« Combien de têtes la machine a-t-elle ? »
C'est :
« Quelle quantité de produits acceptés la gamme complète peut-elle fournir de manière cohérente ? »
Comparez la capacité dans les mêmes conditions
Une comparaison de capacité significative devrait utiliser les mêmes :
- Diamètre du produit
- Longueur du produit
- Poids unitaire
- Proportion de remplissage
- Point de mesure
- Durée de l'essai
Un bâtonnet de plaquette creux et un bâtonnet de plaquette rempli ne peuvent pas être comparés équitablement en utilisant un seul chiffre kg/h.
De même, un produit plus long et un produit plus court peuvent avoir des nombres de pièces très différents pour une même production de masse.
La sortie acceptée est plus importante que la vitesse théorique
Un modèle de capacité utile est :
Pièces acceptées/heure = têtes de production × pièces/minute/tête × 60 × fraction de temps d'exécution × fraction d'acceptation
Par exemple, un système hypothétique à quatre têtes produisant 10 pièces par minute par tête, avec un temps de fonctionnement de 90 % et une acceptation de 95 %, donnerait environ 2 052 pièces acceptées par heure.
C'est un calcul illustratif seulement , et non une spécification de machine HG.
La raison de l’utilisation de la sortie acceptée est simple :
Une machine peut avoir une vitesse théorique élevée alors que le produit final accepté est inférieur à cause de :
- Casse
- Instabilité du produit
- Arrêts
- Intervention manuelle
- Limites en aval
Cohérence face à face
L’équipement à quatre têtes soulève également une autre question d’ingénierie :
Tous les postes de travail produisent-ils des produits cohérents ?
Lors d'un test d'acceptation, les contrôles pratiques peuvent inclure :
- Dimensions du produit
- État de la coque
- Consistance du remplissage
- Apparence du produit
- Casse
- Sortie de différentes positions de travail
Un rendement total élevé a moins de valeur si une position de travail crée de manière répétée des produits instables.
Trouvez le prochain goulot d'étranglement
L'augmentation de la capacité de formage augmente la charge sur les systèmes en aval.
Par exemple :
Formage à 4 têtes → débit de produit plus élevé → refroidissement → transfert → disposition → emballage
Si le refroidissement ou le conditionnement ne peuvent pas gérer l’augmentation du débit, la capacité de production supplémentaire peut simplement se transformer en accumulation ou en arrêt.
Par conséquent, les équipements à quatre têtes doivent être conçus dans le cadre d'un ligne de production adaptée , non vendu uniquement comme une machine à plus grand nombre de personnes.
Quand la production à quatre têtes est-elle adaptée ?
Une configuration à quatre têtes peut être appropriée lorsque :
- La demande est suffisamment élevée
- La famille de produits est clairement définie
- La capacité en aval est adaptée
- Une production continue est nécessaire
- L'usine dispose de suffisamment d'espace et de services publics
Dans certains cas, des lignes de production séparées peuvent être préférables lorsque le client a besoin de produits simultanés, de calendriers de production indépendants ou d'une séparation plus facile pour la maintenance.
La capacité doit toujours être conçue comme un système
Pour HG, la technologie à quatre têtes ne constitue pas simplement une mise à niveau de la machine.
C'est un décision d'ingénierie de capacité impliquant l’ensemble du flux de production.
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.