 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Processus de production de chips de pommes de terre fabriquées
Content
- Comment sont fabriquées les chips de pommes de terre : de la feuille de pâte à la production continue
- 1. Le flux de processus : plus qu'une séquence de machines
- 2. Mélange et alimentation : établir un apport stable
- 3. Le laminage de la pâte : la transformation mécanique
- 4. Découpe rotative : transformer une feuille continue en pièces individuelles
- 5. Récupération des déchets : création d'une boucle de matériaux contrôlée
- 6. Cuisson et friture : comprendre la séquence thermique
- 7. Pourquoi la chaîne de production doit être évaluée en tant que système
- 8. Ce que les acheteurs doivent évaluer lors de la sélection d'une ligne de production
- Conclusion : la cohérence dépend de l'intégration des processus
Comment sont fabriquées les chips de pommes de terre : de la feuille de pâte à la production continue
À l'intérieur de l'ingénierie du formage, de la récupération des déchets et du traitement thermique
Les croustilles fabriquées sont produites grâce à une séquence soigneusement coordonnée de mélange d’ingrédients, d’alimentation en matériaux, de laminage de pâte, de découpe rotative et de traitement thermique. Contrairement aux chips traditionnelles fabriquées à partir de tranches de pommes de terre entières, les chips fabriquées sont formées à partir d'un mélange préparé à base de pommes de terre qui doit être transformé en une feuille continue avant que les morceaux individuels ne soient coupés.
Le défi n’est pas simplement de produire la forme souhaitée. L'ensemble de la ligne doit maintenir un flux de matériaux stable, une formation de feuille constante, une découpe fiable et un traitement en aval contrôlé.
Une autre considération importante est l’utilisation des matériaux. L'excédent de pâte généré lors du découpage rotatif peut, le cas échéant, être collecté, broyé et renvoyé à l'étape de pétrissage. Cela crée une boucle de récupération au sein du processus de production, introduisant des exigences supplémentaires en matière de manutention des matériaux et de cohérence du processus.
Cet article examine les principes d'ingénierie derrière une ligne de production de chips de pomme de terre fabriquées, depuis la première étape d'alimentation jusqu'aux opérations finales de traitement thermique.
1. Le flux de processus : plus qu'une séquence de machines
Une ligne de production de chips fabriquées doit être comprise comme un processus interconnecté plutôt que comme un ensemble de machines indépendantes.
Sur la base des informations sur le processus HG décrites ici, les principales étapes comprennent :
-
Préparation et mélange des ingrédients formulés.
-
Épandage et alimentation uniformes du mélange.
-
Compression et mise en feuille à travers des rouleaux de formage.
-
Découpe rotative en pièces individuelles.
-
Collecte, concassage et restitution des chutes de coupe adaptées.
-
Remixage du matériel récupéré avec du matériel frais.
-
Cuisson ou traitement thermique préliminaire, lorsque cela est spécifié par la configuration de la ligne.
-
Friture et manipulation ultérieure du produit.
Le processus peut être divisé en deux flux connectés.
Le principal flux de production transforme le mélange préparé en copeaux individuels et les envoie au traitement en aval.
Le flux de valorisation matière récupère l'excédent de matériau généré lors de la découpe et renvoie le matériau approprié à l'étape de mélange.
La performance d’un flux affecte l’autre. Par exemple, les changements dans la formation des feuilles peuvent influencer la quantité et l'état des déchets, tandis que les changements dans les caractéristiques des matériaux récupérés peuvent affecter la consistance du mélange entrant dans la section de formage.
2. Mélange et alimentation : établir un apport stable
Avant qu'un mélange n'atteigne les rouleaux de formage, les ingrédients doivent être répartis suffisamment uniformément pour fournir un matériau exploitable pour un traitement continu.
Le mélange établit la répartition initiale des ingrédients et de l'humidité. Le convoyeur d'épandage permet ensuite de répartir le mélange préparé sur la largeur de travail avant qu'il n'entre dans les rouleaux.
Ces opérations ont des finalités différentes mais complémentaires.
Le mélange répond à l’uniformité des matériaux. L'épandage concerne la distribution du matériau entrant dans le système de formage.
Si le mélange est incohérent, le convoyeur d'épandage ne peut pas corriger complètement la variation sous-jacente du matériau. À l’inverse, un mélange bien préparé peut toujours produire des feuilles inégales s’il est alimenté de manière irrégulière sur toute la largeur de la machine.
Pour les responsables de production, cette distinction est importante lors de l’enquête sur les défauts. Une variation observée pour la première fois au niveau des rouleaux peut être apparue plus tôt dans le processus.
Les observations utiles incluent la consistance du matériau mélangé, la répartition du matériau sur le convoyeur, l'accumulation locale, les interruptions d'alimentation et la relation entre la stabilité de l'alimentation et l'épaisseur de la feuille.
3. Le laminage de la pâte : la transformation mécanique
Les rouleaux de mise en feuille compriment et déforment le mélange préparé en une feuille continue adaptée à la découpe.
Cette opération est une étape centrale dans la fabrication de chips fabriquées car la feuille doit rester suffisamment cohérente pour résister aux contraintes mécaniques imposées par le transfert et la découpe.
Le matériau ne se comporte pas comme un simple solide rigide. Sa réponse dépend de la formulation, de la répartition de l'humidité, des caractéristiques des particules et de l'historique du traitement.
Une recherche publiée dans le Journal of Food Engineering a étudié comment les conditions de laminage et la taille des flocons de pomme de terre secs affectent la microstructure et les propriétés mécaniques des feuilles de pâte de pomme de terre. L'étude a révélé que le comportement de formation de la feuille est influencé par l'interaction entre les caractéristiques du matériau et les conditions de laminage, et qu'un laminage répété et excessif peut introduire des défauts qui réduisent la résistance de la feuille.
L'implication pratique est que les paramètres de mise en feuille doivent être évalués en même temps que l'état du matériau entrant dans les rouleaux.
Pourquoi l'épaisseur des tôles est importante
L'épaisseur de la feuille affecte la quantité de matériau dans chaque pièce découpée et influence le processus thermique ultérieur.
Les variations d'épaisseur peuvent entraîner des différences de chauffage et d'élimination de l'humidité, affectant potentiellement la couleur et la texture du produit fini.
Cependant, réduire l’épaisseur sans tenir compte de l’intégrité de la feuille peut créer d’autres problèmes. Une feuille fragile peut se déchirer lors du transfert ou de la découpe, tandis qu'une feuille plus épaisse peut nécessiter des conditions de traitement différentes en aval.
La fenêtre opératoire appropriée doit donc être établie pour le produit cible et validée sur la ligne de production réelle.
Diagnostiquer les problèmes courants de feuilles
Collage des rouleaux : Étudiez la consistance du matériau, la répartition de l’humidité, les conditions d’alimentation, l’état de la surface et les réglages pertinents de la machine.
Fissuration des bords : Examinez l’intégrité du mélange entrant, l’uniformité de l’humidité, l’épaisseur de la feuille et les contraintes de manipulation.
Épaisseur de tôle inégale : Vérifiez la distribution de l'alimentation, la cohérence de l'espacement des rouleaux, l'alignement mécanique et la stabilité de la livraison du matériau.
Déchirure intermittente des feuilles : Déterminez si le problème commence avant les rouleaux, dans la section de formage ou lors du transfert ultérieur.
Ces observations constituent des points de départ pour le diagnostic. La cause réelle doit être confirmée par des tests contrôlés plutôt que supposée à partir de la seule apparence du défaut.
4. Découpe rotative : transformer une feuille continue en pièces individuelles
Après la mise en feuilles, le matériau continu entre dans la section de découpe rotative, où la forme prévue du produit est formée.
La qualité de découpe dépend de l’état de la tôle ainsi que des performances mécaniques du système de découpe.
Une feuille avec une épaisseur incohérente ou des zones faibles peut produire des bords déformés ou une séparation incomplète. D'un autre côté, l'état, l'alignement et la synchronisation de l'outil de coupe peuvent affecter la géométrie du produit même lorsque la feuille entrante est satisfaisante.
Une méthode de dépannage utile consiste à comparer la feuille immédiatement avant la découpe avec les pièces immédiatement après la découpe.
Si le défaut est déjà présent en amont, l’investigation doit porter sur la préparation du matériau et la mise en tôle. Si la feuille est acceptable avant la découpe mais que des défauts apparaissent par la suite, les sections de découpe et de transfert méritent une inspection plus approfondie.
Cette simple comparaison permet d’éviter des ajustements inutiles sur des équipements qui pourraient ne pas être responsables du problème.
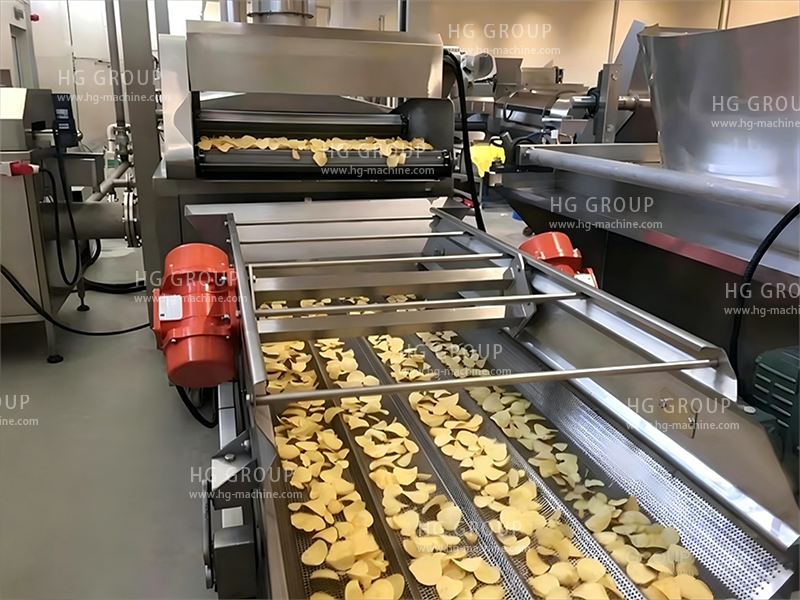
5. Récupération des déchets : création d'une boucle de matériaux contrôlée
La découpe rotative produit un excès de matériau autour des pièces individuelles. Dans le processus HG décrit ici, l'excédent de pâte approprié est collecté, broyé et renvoyé via un système de transport pneumatique vers une deuxième étape de mélange, où il est mélangé avec de la matière fraîche avant la reprise du formage.
La boucle de récupération peut être représentée comme :
Mise en feuilles → Découpe rotative → Collecte des chutes → Concassage → Transport pneumatique → Remixage → Remise en feuilles
Cet agencement permet de récupérer les matériaux excédentaires appropriés et de réduire les pertes de matériaux évitables.
Cependant, le recyclage ne consiste pas simplement à ramener les déchets vers le mélangeur. Le matériau récupéré a déjà subi un formage et une découpe mécaniques, et son état physique peut différer de celui du mélange frais.
L'état du matériau récupéré, le rapport entre le matériau récupéré et le matériau frais et l'efficacité du remélange peuvent tous influencer le matériau entrant dans la section de formage.
5.1 Pourquoi les matériaux récupérés nécessitent un contrôle du processus
Après la mise en feuille et la découpe, le matériau récupéré peut différer du mélange d'origine en termes de taille de particules, d'humidité et d'historique mécanique.
L'écrasement modifie sa forme physique, tandis que la manipulation et l'exposition temporaire peuvent affecter son état.
Si le matériau récupéré est inégalement réparti lors du remixage, des variations locales peuvent se développer dans le mélange. Ces variations peuvent par la suite affecter la continuité des feuilles, les performances de découpe et la cohérence du produit fini.
Pour cette raison, la récupération des matériaux doit être gérée comme un flux de processus contrôlé plutôt que comme un retour sans restriction de matériaux identiques.
5.2 L'importance du rapport matière récupérée
Le rapport entre les matériaux récupérés et les matériaux frais est une variable de processus qui doit être évaluée pour le produit et la ligne spécifiques.
Une modification de ce rapport peut modifier les caractéristiques du mélange entrant dans les rouleaux de formage. La direction et l'ampleur de l'effet dépendent de la formulation, de l'état du matériau récupéré et de l'efficacité du remixage.
Il n’existe pas de taux de récupération universel pouvant être considéré comme adapté à chaque formulation.
Un programme de validation pratique devrait comparer différentes conditions de récupération contrôlée tout en surveillant :
-
Consistance du mélange après remixage.
-
Continuité et épaisseur des tôles.
-
Collage des rouleaux ou déchirure des feuilles.
-
Qualité de coupe et géométrie du produit.
-
Couleur, texture et casse du produit fini.
-
Pertes matérielles et interruptions de production.
La plage de fonctionnement acceptable doit être établie à l’aide d’essais de production réels.
5.3 Mesurer les performances de récupération
Un indicateur de départ utile est le taux de retour des matériaux récupérés :
Taux de retour de matière valorisée (%) = Masse de matière valorisée retournée au procédé ÷ Masse de ferraille valorisable générée × 100
Cette mesure décrit la quantité de ferraille récupérable renvoyée au processus. En soi, il ne mesure pas le rendement total de la production ni ne prouve que les matériaux récupérés n'ont aucun effet sur la qualité du produit.
Un bilan matière complet doit également tenir compte des produits rejetés, des pertes de matières, des changements d’humidité et d’autres flux de sortie pertinents.
L’objectif est d’améliorer l’utilisation des matériaux tout en préservant la sécurité alimentaire, les spécifications des produits et la stabilité des processus.
6. Cuisson et friture : comprendre la séquence thermique
Les informations sur le processus fournies pour cet article identifient un four avant le système de friture et spécifient un temps de séjour de friture d'environ 15 à 30 secondes.
Ce sont des détails de la configuration du processus décrit, et non des conditions de fonctionnement universelles pour toutes les chips fabriquées.
Lorsqu'une cuisson préliminaire ou une autre opération de conditionnement thermique est utilisée, son objectif et ses conditions de fonctionnement doivent être évalués séparément de la friture. Le rôle précis de chaque étape dépend de la conception réelle de la ligne et des exigences du produit.
Pendant la friture, le transfert de chaleur et l'élimination de l'humidité se produisent parallèlement à des changements dans la structure du produit. La texture et l'apparence finales sont influencées par l'état des morceaux entrant dans la friteuse, notamment leur épaisseur et la répartition de l'humidité, ainsi que par les conditions de friture.
Le temps de séjour à lui seul ne suffit pas à définir le processus. La température de l'huile, le chargement du produit, la circulation de l'huile, l'état du produit entrant et la géométrie du système de friture sont également importants.
Pour le contrôle de la production, le processus de friture doit donc être évalué à l'aide à la fois des mesures de fonctionnement et des résultats du produit fini.
En fonction des spécifications du produit et des instruments disponibles, les contrôles pertinents peuvent inclure la température de friture, le temps de séjour, l'épaisseur de la pièce entrante, l'humidité du produit fini ou l'activité de l'eau, la couleur, la texture et le taux de casse.
7. Pourquoi la chaîne de production doit être évaluée en tant que système
Un problème observé sur une machine peut être apparu à un stade antérieur.
Par exemple, une couleur inégale après la friture peut être associée aux conditions thermiques, mais elle peut également être influencée par une variation d’épaisseur ou des différences d’humidité entrante.
De même, les bords endommagés après découpe peuvent résulter du mécanisme de découpe ou de zones de faiblesse déjà présentes dans la tôle.
Le cadre suivant permet de relier les observations de processus aux points d’investigation probables.
| Observations | Enquête initiale |
|---|---|
| Alimentation inégale | Répartition des matériaux, accumulation et stabilité de l'alimentation |
| Collage des rouleaux | Consistance du matériau, humidité, état de surface et réglages |
| Fissuration de la feuille | Intégrité des matériaux, répartition de l'humidité, épaisseur et manipulation |
| Forme du produit incohérente | Etat de la tôle, alignement des outils de coupe et transfert |
| Modifications après récupération des déchets | État des matériaux récupérés, taux de retour et uniformité du remixage |
| Couleur finie inégale | Épaisseur de la pièce, humidité entrante et conditions de traitement thermique |
| Des pertes matérielles élevées | Réduction du rendement, de la collecte des déchets, des performances de récupération et des produits rejetés |
Ce sont des points de départ plutôt que des diagnostics définitifs. Une enquête fiable identifie le premier point où le processus s'écarte de son état normal, puis teste systématiquement les causes les plus plausibles.
La modification simultanée de plusieurs paramètres peut rendre difficile la détermination du facteur qui a réellement corrigé ou aggravé le problème.
8. Ce que les acheteurs doivent évaluer lors de la sélection d'une ligne de production
Pour les fabricants planifiant un projet de fabrication de chips, la capacité nominale ne constitue qu’une partie de l’évaluation de l’équipement.
Le processus complet doit être évalué, y compris l'alimentation, la mise en feuilles, la découpe, la récupération des matériaux et le traitement thermique.
Les acheteurs doivent demander :
-
Comment le matériau est-il réparti sur la largeur de formage ?
-
Comment l’épaisseur et la continuité des tôles sont-elles évaluées lors de la mise en service ?
-
Comment les chutes de coupe sont-elles collectées, broyées et restituées ?
-
Comment le ratio matière valorisée est-il établi et validé ?
-
Quelles variables de processus les opérateurs peuvent-ils surveiller ?
-
Comment la cohérence du produit et les pertes de matière sont-elles mesurées lors des essais ?
-
Quelles procédures de nettoyage, d’entretien et de sécurité alimentaire s’appliquent à la ligne complète ?
-
Comment la ligne sera-t-elle testée par rapport aux exigences du client en matière de produits et de production ?
Ces questions aident les acheteurs à évaluer l'intégration entre les machines, et pas seulement les spécifications des composants individuels.
Conclusion : la cohérence dépend de l'intégration des processus
La fabrication de chips de pommes de terre fabriquées nécessite une coordination entre la préparation des matériaux, l'alimentation uniforme, le laminage de la pâte, la découpe rotative, la récupération des déchets et le traitement thermique.
Le convoyeur d'épandage prépare une alimentation plus homogène. Les rouleaux forment une feuille continue. La découpe rotative crée des pièces individuelles. Le système de récupération renvoie le matériau excédentaire approprié à l'étape de mélange, tandis que les opérations thermiques en aval développent les caractéristiques du produit final.
Chaque opération affecte les conditions présentées à la suivante.
L’objectif central de l’ingénierie n’est donc pas simplement de maximiser la vitesse d’une machine individuelle ou la quantité de matériaux récupérés. Il s'agit d'établir un processus stable dans lequel l'utilisation des matériaux, la cohérence du produit et les performances de production sont évaluées ensemble.
HG développe des équipements industriels agroalimentaires et des solutions de lignes de production pour les industriels. La configuration de l'équipement et les conditions du processus doivent être évaluées par rapport au produit prévu, à la formulation, à l'objectif de capacité et aux exigences de qualité.
Contactez HG pour discuter de vos besoins de production.
Site Internet : https://www.hg-machine.com/
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.