 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Comment préparer une usine pour l'installation d'une ligne de chips
Content
- Comment préparer une usine pour l'installation d'une chaîne de production de chips de pommes de terre fabriquées
- 1. Pourquoi la préparation en usine doit commencer avant la livraison de l'équipement
- 2. Aménagement de l'usine, positionnement des équipements et accès
- 2.1 Vérifier la disposition de l'équipement par rapport aux conditions réelles du site
- 2.2 Conception pour la maintenance, pas seulement pour l'installation
- 2.3 Confirmer la livraison et l'accès à l'installation
- 2.4 Coordonner le flux de matériaux et les équipements en aval
- 2.5 Confirmer les exigences en matière de plancher et de structure
- 3. État de préparation des services publics et des infrastructures
- 3.1 Alimentation électrique, mise à la terre et interfaces de contrôle
- 3.2 Air comprimé
- 3.3 Exigences en matière d'énergie de chauffage et de système de friture
- 3.4 Échappement, ventilation et évacuation de la chaleur
- 3.5 Dispositions en matière de drainage, de nettoyage et d'hygiène
- 3.6 Créer un calendrier de services publics spécifique au projet
- 4. Installation mécanique et interfaces de chaîne de traitement
- 5. La liste de contrôle de préparation en usine
- 6. Erreurs d'installation courantes et comment les éviter
- 6.1 Erreur 1 : Concevoir l'usine autour du seul encombrement de la machine
- 6.2 Erreur 2 : Préparer les services publics à partir d'estimations plutôt que de spécifications
- 6.3 Erreur 3 : Traiter les connexions des machines comme interchangeables
- 6.4 Erreur 4 : Ignorer l'environnement de la friteuse lors de la planification de l'usine
- 6.5 Erreur 5 : Terminer l'installation mécanique sans revoir l'intégration du contrôle
- 6.6 Erreur 6 : Laisser les arrangements de nettoyage jusqu'après l'installation
- 6.7 Erreur 7 : Expédition du matériel avant que le site n'ait été vérifié
- 7. Coordination de la responsabilité fournisseur-client
- 8. Quand une usine est-elle prête à être mise en service ?
- Foire aux questions
- 1. Quelles informations doivent être confirmées avant l’expédition d’une ligne de production de chips fabriquées ?
- 2. Comment une usine peut-elle vérifier les exigences en matière d’électricité et de services publics ?
- 3. Pourquoi les dégagements d'installation doivent-ils suivre le tracé approuvé ?
- 4. La mise en service peut-elle commencer avant que chaque utilitaire et interface ne soit prêt ?
- 5. Quelles informations un client doit-il demander au fournisseur ?
- 6. Chaque ligne de croustilles fabriquées nécessite-t-elle les mêmes dispositions en matière de fondation, d'échappement et de drainage ?
- 7. Comment un client peut-il déterminer si l’usine est prête à être installée ?
- Conclusion : la préparation en usine fait partie de l'ingénierie des procédés
Comment préparer une usine pour l'installation d'une chaîne de production de chips de pommes de terre fabriquées
L'installation d'une ligne de production de chips fabriquées ne consiste pas simplement à fournir des équipements, à positionner des machines et à connecter l'alimentation électrique. Il s'agit d'un projet d'ingénierie qui nécessite une coordination entre l'infrastructure de l'usine, les équipements de traitement, les systèmes utilitaires, les interfaces mécaniques et la sécurité opérationnelle.
Une ligne de production peut être correctement fabriquée et testée individuellement, mais connaître des retards d'installation si l'usine n'est pas prête, si les connexions aux services publics sont mal positionnées, si l'équipement en aval ne correspond pas à la disposition approuvée ou si l'accès pour la maintenance a été négligé.
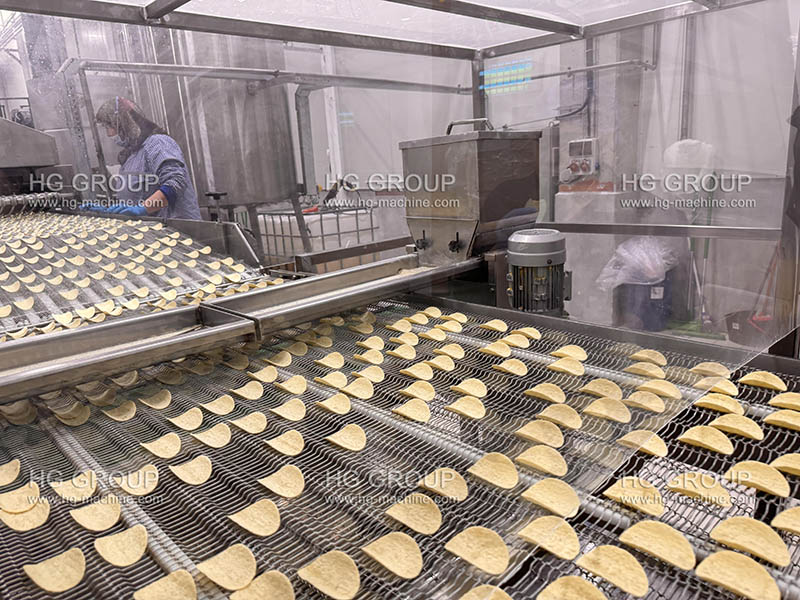
Pour les chips fabriquées ou empilables, ces questions sont particulièrement importantes car la production implique plusieurs opérations liées : préparation de la pâte, laminage, découpe, formage, friture, refroidissement, assaisonnement et manipulation en aval. La configuration exacte dépend du produit, du modèle de machine et de la portée du projet convenue.
Les fournisseurs de traitement industriel tels que Chaleur et contrôle illustrent comment le traitement des copeaux fabriqués intègre la friture, la filtration de l'huile, le chauffage du mazout, le refroidissement des produits, l'assaisonnement, la gestion des gaz d'échappement et les contrôles.
Heat and Control
1
Cela illustre un principe d'ingénierie central : l'état de préparation de l'usine doit être évalué pour l'ensemble du système de production, et pas seulement pour des machines individuelles.
Ce guide explique comment préparer une usine avant la livraison de l'équipement, comment vérifier l'état de préparation de l'installation et comment le fournisseur d'équipement et le client peuvent réduire les risques évitables du projet.
1. Pourquoi la préparation en usine doit commencer avant la livraison de l'équipement
La préparation en usine doit commencer dès l’ingénierie du projet, et non après l’arrivée de l’équipement.
Une fois qu'une machine a été fabriquée et expédiée, changer sa position, déplacer un raccordement public, modifier une plate-forme ou modifier un convoyeur en aval peut nécessiter un travail supplémentaire de la part du client, des entrepreneurs locaux ou du fournisseur d'équipement. Ces changements peuvent également affecter le séquencement de l’installation et la mise en service.
L'objectif de Factory Readiness est de confirmer que le site peut physiquement recevoir l'équipement, assurer son fonctionnement et sa maintenance, fournir les utilitaires spécifiés et prendre en charge une intégration sûre avec l'ensemble du processus de production.
1.1 La préparation en usine affecte l'ensemble du calendrier du projet
Considérons la séquence suivante :
1. Ingénierie de projet
Confirmer les exigences du produit, la configuration de la machine, la disposition et les interfaces.
2. Préparation en usine
Terminer les travaux de génie civil, les services publics, les voies d'accès, le drainage et les infrastructures de soutien, le cas échéant.
3. Livraison et installation du matériel
Réceptionner, positionner, aligner, connecter et inspecter l’équipement fourni.
4. Mise en service et essais de produits
Vérifier la sécurité, les fonctions de la machine, l'intégration des processus et les performances du produit.
Ces étapes sont liées mais non interchangeables. Un bâtiment terminé ne signifie pas nécessairement que les services publics sont prêts, et une ligne installée mécaniquement ne signifie pas nécessairement que le processus est prêt pour les essais de produits.
1.2 Le coût de la découverte trop tardive des problèmes
Les problèmes de préparation en usine se répartissent généralement en quatre catégories.
-
Contraintes physiques : L'équipement ne peut pas entrer dans le bâtiment, s'insérer dans sa position prévue ou être accessible pour la maintenance.
-
Défauts des services publics : la capacité électrique, l'infrastructure de chauffage, l'air comprimé, la ventilation ou le drainage ne répondent pas aux exigences confirmées.
-
Incompatibilités d'interface : les hauteurs du convoyeur, les points de transfert, les signaux de commande ou les équipements en aval ne correspondent pas à la configuration approuvée.
-
Contraintes opérationnelles : L'accès au nettoyage, les mouvements de l'opérateur, la manutention des matériaux ou les dispositions de sécurité sont inadéquats.
Chaque problème peut déclencher des travaux supplémentaires de la part de l'entrepreneur, un repositionnement de l'équipement, des modifications de connexion, de nouveaux tests ou des retards dans la mise en service.
La leçon pratique consiste à identifier ces contraintes alors que les dessins peuvent encore être révisés et que des modifications peuvent être planifiées.
1.3 Établir une base de référence de préparation en usine
Avant que la fabrication ne soit terminée ou que l'équipement ne soit expédié, le fournisseur et le client doivent se mettre d'accord sur un ensemble documenté d'informations de référence :
-
Disposition de l’équipement et dimensions hors tout approuvées.
-
Exigences d’installation et de fondation spécifiques à l’équipement, le cas échéant.
-
Spécifications électriques, pneumatiques, de chauffage et autres services publics.
-
Emplacements de connexion et dessins d'interface.
-
Modalités d’accès à la livraison et à l’installation des équipements.
-
Attribution des responsabilités pour l'infrastructure fournie par le client.
-
Conditions préalables à la mise en service et critères d’acceptation.
Règle d'ingénierie : les documents de projet approuvés, plutôt qu'une liste de contrôle d'installation générique, doivent déterminer les exigences techniques réelles.
2. Aménagement de l'usine, positionnement des équipements et accès
Une usine peut avoir une superficie totale suffisante et ne pas être adaptée à une chaîne de production. La question cruciale est de savoir si la configuration complète de l'équipement s'intègre dans l'espace disponible tout en préservant un accès sûr, un flux de matériaux réalisable, un dégagement pour la maintenance et toutes les connexions utilitaires requises.
2.1 Vérifier la disposition de l'équipement par rapport aux conditions réelles du site
L'aménagement approuvé doit être vérifié par rapport à une étude actuelle de l'usine plutôt que de s'appuyer exclusivement sur des dessins architecturaux.
L'enquête doit identifier :
-
Longueur, largeur et hauteur intérieure utile du bâtiment.
-
Colonnes, poutres, portes, obstructions structurelles et services fixes.
-
Niveaux de sol, pentes, marches, tranchées et drains.
-
Emplacements des équipements de distribution électrique et des points de connexion aux services publics.
-
Fondations d’équipement ou structures de support si nécessaire.
-
Espace disponible pour les équipements de préparation en amont et d’assaisonnement, de transport et de conditionnement en aval.
L'examen doit prendre en compte l'empreinte réelle de l'équipement, y compris les moteurs saillants, les armoires électriques, les portes d'accès, les plates-formes, la tuyauterie et autres composants fournis ou fournis par le client.
Une disposition qui accueille les corps principaux de la machine peut toujours ne pas convenir si un moteur ne peut pas être retiré pour l'entretien ou si une porte de maintenance ne peut pas être complètement ouverte.
2.2 Conception pour la maintenance, pas seulement pour l'installation
L'espace de maintenance est l'espace nécessaire pour inspecter, nettoyer, ajuster ou remplacer les composants pendant la durée de vie de l'équipement.
Pour une ligne de chips fabriquées, cela peut inclure l'accès à l'équipement de mélange, aux composants de feuilles et de formage, aux convoyeurs, aux ensembles de friteuse, aux composants de manipulation d'huile, à l'équipement d'assaisonnement et aux armoires électriques, selon la configuration.
Pourquoi est-ce important ?
Si une machine est positionnée trop près d'un mur ou d'une autre machine, le personnel de maintenance peut ne pas être en mesure d'atteindre un ensemble d'entraînement, d'inspecter une courroie, de retirer un composant ou d'isoler en toute sécurité l'équipement pour l'entretien. Un petit compromis d’aménagement lors de l’installation peut donc devenir un problème opérationnel récurrent.
Le dégagement correct dépend de l'équipement. Elle doit être établie à partir de la documentation d'installation et de maintenance du fournisseur et non à partir d'une distance universelle supposée.
Méthode de vérification : Examiner le plan d'aménagement général approuvé et confirmer physiquement les zones d'accès pertinentes sur le site. Portez une attention particulière aux pièces amovibles, aux portes de service, aux dispositifs de levage et à l'espace requis pour retirer les composants.
2.3 Confirmer la livraison et l'accès à l'installation
La position finale d'une machine n'est qu'une partie du problème d'agencement. Il doit également être possible de déplacer l'équipement dans cette position.
Avant expédition, vérifiez :
-
Les dimensions des entrées des bâtiments et des passages intérieurs.
-
Hauteur et largeur de l’ouverture de la porte, y compris les éventuelles obstructions.
-
Espace de virage pour chariots élévateurs, transpalettes ou autres équipements de manutention homologués.
-
Capacité de chargement au sol et éventuelles restrictions sur les itinéraires de transport.
-
Accès par grue ou par levage si la méthode d'installation l'exige.
-
Les dimensions et poids des colis ou modules d’expédition réels.
-
Espace d'entreposage temporaire pour les équipements en attente d'installation.
Les dimensions emballées peuvent différer considérablement de l’encombrement opérationnel. Il peut être impossible de déplacer une machine installée à l'intérieur du hall de production par une porte ou autour d'une colonne.
Les dispositions de levage et de manutention doivent également tenir compte des points de levage désignés par le fabricant, du centre de gravité du colis, de la capacité de charge de l'équipement de manutention et des exigences locales en matière de sécurité sur le lieu de travail.
Méthode de vérification : Comparez les informations d'expédition et les plans de manutention avec les dimensions d'accès au site mesurées. Confirmez toute exigence particulière en matière de levage auprès du fournisseur avant la livraison de l'équipement.
2.4 Coordonner le flux de matériaux et les équipements en aval
La production de chips de pomme de terre fabriquées est un processus connecté. Une ligne typique peut inclure :
Préparation et mélange des ingrédients secs → ajout d'eau et mélange humide → mise en feuilles → découpe et formage rotatifs → séparation et manipulation appropriée des parures → friture → refroidissement → assaisonnement → empilage et manipulation en aval.
La disposition exacte peut varier. Certains systèmes intègrent des opérations particulières, tandis que d'autres utilisent des modules séparés ou des dispositions différentes pour la manipulation des produits.
L'implantation doit donc être vérifiée dans le sens de déplacement des produits.
Par exemple, si la section de laminage et de formage se décharge à une hauteur ou dans une position qui ne correspond pas à l'alimentation de la section de friture, l'interface peut nécessiter une modification mécanique. Si l'équipement d'assaisonnement est placé trop loin de la sortie de refroidissement, un convoyeur ou un dispositif de transfert supplémentaire peut être nécessaire.
Il ne s’agit pas uniquement de préoccupations d’aménagement de l’espace. Ils affectent le transfert des produits, la continuité des processus, l'accès et l'intégration des contrôles de la ligne.
L'aménagement doit également identifier l'endroit où les matières premières entrent, d'où sort le produit fini, où travaillent les opérateurs et où les déchets ou les résidus de processus sont manipulés.
2.5 Confirmer les exigences en matière de plancher et de structure
Ne présumez pas que chaque machine nécessite une fondation en béton spéciale. Les exigences dépendent de la conception de la machine, des charges de fonctionnement, des dispositions de support et des instructions d'installation.
Le client et l'ingénieur en structure local doivent vérifier l'adéquation du sol pour :
-
Charges d'équipement statiques.
-
Charges dynamiques et vibrations, le cas échéant.
-
Charges concentrées aux pieds d’appui.
-
Charges supplémentaires provenant de plates-formes, de réservoirs, de tuyauteries ou d'équipements auxiliaires.
-
Tous les boulons d'ancrage, plaques encastrées ou fondations spécifiés.
La planéité, le niveau et l'élévation du sol doivent être évalués par rapport aux exigences d'installation réelles du fournisseur. Un sol inégal peut compliquer le positionnement et l'alignement, tandis que des conditions de support inadaptées peuvent provoquer une instabilité ou des difficultés de connexion des modules adjacents.
Décision de préparation en usine : l'aménagement n'est prêt que lorsque l'équipement fourni peut être livré, installé, utilisé, nettoyé et entretenu selon les modalités approuvées.
3. État de préparation des services publics et des infrastructures
La planification des services publics est l'une des parties les plus importantes de la préparation de l'installation, car une machine ne peut pas fonctionner comme prévu si les services de support sont inadéquats ou incompatibles.
Cependant, les lignes de production de chips fabriquées n’ont pas toutes des exigences d’utilité identiques. La méthode de chauffage, la configuration du moteur, l’architecture de contrôle, l’équipement auxiliaire et la portée du projet peuvent tous affecter l’infrastructure nécessaire.
Le client doit obtenir un calendrier de services publics spécifique au projet auprès de l'équipe d'ingénierie de HG.
3.1 Alimentation électrique, mise à la terre et interfaces de contrôle
La préparation électrique ne se limite pas à confirmer qu’une usine dispose d’une connexion électrique.
L’examen électrique doit couvrir :
-
Tension et fréquence d'alimentation disponibles.
-
Configuration des phases électriques.
-
Capacité disponible et charges attendues.
-
Principaux dispositifs d'isolement et de protection.
-
Mise à la terre et liaison de protection.
-
Acheminement des câbles, emplacements des entrées de câbles et dispositions de distribution.
-
Emplacement de l’armoire de commande et conditions environnementales.
-
Interfaces avec les équipements amont et aval.
-
Exigences relatives aux signaux de commande externes, le cas échéant.
La documentation électrique du fournisseur doit identifier les dispositions d'alimentation et de connexion requises pour l'équipement. L'entrepreneur en électricité du client doit alors vérifier que le système de distribution de l'usine peut répondre à ces exigences.
Par exemple, la charge totale du site peut inclure des moteurs, des équipements de mélange, des convoyeurs, des systèmes de chauffage, des pompes à huile, des équipements de refroidissement, des systèmes d'assaisonnement et des unités auxiliaires. La charge réelle dépend des éléments inclus dans la livraison et de la manière dont ils sont alimentés.
Le simple fait d’ajouter les valeurs nominales du moteur peut ne pas suffire à établir la demande finale du site. La conception électrique du fournisseur et l'évaluation de la charge du projet doivent être utilisées pour déterminer la capacité et la protection appropriées.
La mise à la terre est une exigence de sécurité et non un réglage de mise en service facultatif. L'installation électrique doit être vérifiée par un personnel qualifié par rapport à la documentation de l'équipement et aux réglementations locales applicables.
Les interfaces de contrôle nécessitent la même attention. Une machine peut avoir son propre panneau de commande, tandis que la communication avec les machines adjacentes peut nécessiter des signaux ou des verrouillages convenus. L'interface de contrôle doit être documentée avant le début du câblage.
Preuve de vérification : dessins électriques approuvés, calendrier des services publics, confirmation des caractéristiques d'alimentation et résultats d'inspection et de test électriques documentés.
3.2 Air comprimé
De l'air comprimé peut être nécessaire pour les actionneurs pneumatiques, les cylindres, les vannes ou d'autres fonctions d'équipement, selon la configuration fournie.
Les questions pertinentes sont :
-
Quelles machines nécessitent de l’air comprimé ?
-
Quelle plage de pression de fonctionnement est spécifiée ?
-
Quel débit est nécessaire en fonctionnement normal et simultané ?
-
Quelles exigences en matière de qualité de l’air s’appliquent ?
-
Où doit se situer la connexion ?
-
L'isolation et la régulation de la pression sont-elles nécessaires au point d'utilisation ?
La capacité nominale d'un compresseur n'établit pas automatiquement qu'une quantité suffisante d'air sera disponible au niveau du raccordement de l'équipement. Les pertes de pression dans les canalisations, les autres consommateurs d'usine, les fuites et la demande simultanée peuvent affecter les performances réelles.
La qualité de l'air est également importante lorsque la contamination par l'humidité, l'huile ou les particules pourrait affecter les composants pneumatiques ou l'environnement de production.
Méthode de vérification : Comparez les exigences indiquées par le fournisseur en matière de pression, de débit et de qualité de l'air avec la conception du système de compresseur et de la distribution. Vérifier les conditions de fonctionnement aux points de connexion concernés.
Ne spécifiez pas une valeur universelle de pression ou de débit pour chaque ligne de chips fabriquée.
3.3 Exigences en matière d'énergie de chauffage et de système de friture
La section friture nécessite une attention particulière car le système de chauffage influence l'infrastructure des services publics du site.
Selon l'équipement choisi, le chauffage peut utiliser un système électrique ou une autre source d'énergie spécifiée. Certains systèmes de friture industriels utilisent des dispositifs de chauffage externes, des échangeurs de chaleur, une circulation d'huile, une filtration et des équipements de support associés. Les informations publiées sur les systèmes à puces fabriquées par Heat and Control illustrent ces interfaces de processus possibles, mais sa conception particulière ne doit pas être supposée s'appliquer à une installation HG.
Avant la construction ou la livraison des équipements, confirmez :
-
La méthode de chauffage spécifiée.
-
La source d’énergie requise et la capacité disponible.
-
Tout brûleur, alimentation en combustible ou exigences de sécurité associées, le cas échéant.
-
Interfaces de circulation, filtration, transfert et stockage d'huile incluses dans le projet.
-
Dispositions d’isolement, de surveillance et de protection requises.
-
L'interface entre la friteuse et tout système d'évacuation ou d'évacuation de la chaleur.
-
Approbations locales applicables à l’agencement de chauffage et de combustible sélectionné.
Le type de carburant, la pression de fonctionnement, la consommation d’énergie et les exigences en matière d’échappement doivent provenir des spécifications réelles du projet. Ils ne doivent pas être déduits d’un équipement d’un autre fabricant ou d’un modèle différent.
Lorsque le stockage, le transfert, la filtration ou le refroidissement du pétrole sont inclus, ces systèmes doivent également être pris en compte dans l'aménagement de l'usine et le plan des services publics.
Méthode de vérification : effectuer un examen conjoint de la documentation de la friteuse, du calendrier des services publics, de l'approvisionnement en énergie du site et des exigences locales applicables avant l'expédition de l'équipement.
3.4 Échappement, ventilation et évacuation de la chaleur
La friture et d’autres opérations génératrices de chaleur peuvent produire de la chaleur, de l’humidité, du brouillard d’huile et des odeurs. La quantité et les caractéristiques dépendent du procédé, de l'enceinte de l'équipement, du système de chauffage, du produit et des conditions de fonctionnement.
L'usine doit déterminer si le projet nécessite un échappement dédié, une ventilation générale, une extraction locale, une évacuation de la chaleur ou un équipement de contrôle de la pollution.
L’examen devrait prendre en compte :
-
Emplacements et dimensions des raccordements d'échappement.
-
La capacité d’extraction et les conditions de fonctionnement spécifiées.
-
Besoins en air d’appoint.
-
Lieu de rejet et restrictions environnementales applicables.
-
Accès pour inspection et nettoyage.
-
Effets potentiels sur la température intérieure et les zones de travail environnantes.
Une erreur de conception courante consiste à fournir un conduit d’évacuation sans vérifier le débit d’air requis ou l’interaction entre l’extraction et l’air d’appoint. Un système mal conçu peut ne pas réussir à contrôler la chaleur ou les contaminants atmosphériques comme prévu. Une extraction excessive ou mal équilibrée peut également interférer avec le flux d’air local ou créer des différences de pression indésirables.
Méthode de vérification : Demandez au fournisseur et à un ingénieur en ventilation local qualifié de se mettre d'accord sur l'interface requise et la conception du système. Confirmez les exigences environnementales, de sécurité incendie et professionnelles applicables avant l’installation.
3.5 Dispositions en matière de drainage, de nettoyage et d'hygiène
Les exigences en matière de nettoyage doivent être prises en compte lors de l’élaboration de l’aménagement plutôt qu’après l’installation des machines.
L'aménagement requis dépend de la méthode de nettoyage de l'équipement et des procédures de sécurité alimentaire du client. Certains composants peuvent nécessiter un nettoyage à sec, un nettoyage humide contrôlé ou des dispositions spécifiques de nettoyage sur place. Ces méthodes ne doivent pas être considérées comme interchangeables.
L'examen de l'usine doit identifier :
-
Méthodes de nettoyage approuvées pour chaque machine concernée.
-
Exigences en matière d'eau et de service de nettoyage, le cas échéant.
-
Points de drainage et leurs relations avec les équipements.
-
La nécessité de contenir de l'huile, des résidus ou des effluents de nettoyage.
-
Protection des équipements électriques et des composants sensibles.
-
Accès pour le nettoyage, l’inspection et l’entretien.
-
La manipulation et l'élimination approuvées des déchets de processus.
Un drain situé sous un support de machine ou dans une position inaccessible peut être difficile à nettoyer. Une mauvaise planification du drainage peut également entraîner des eaux stagnantes, des risques de contamination ou des interférences avec les activités de maintenance.
Le client ne doit pas présumer que l’ensemble de la ligne est conçu pour un lavage ou que chaque composant est adapté au nettoyage direct à l’eau.
Méthode de vérification : Confirmez les instructions de nettoyage auprès du fournisseur et demandez au représentant de l'usine en matière d'hygiène ou de sécurité alimentaire d'approuver les dispositions proposées en matière de nettoyage et de drainage.
3.6 Créer un calendrier de services publics spécifique au projet
Le calendrier des services publics doit identifier le service requis, ses spécifications, le point de connexion, la partie responsable et les preuves nécessaires pour vérifier l'état de préparation.
| Utilité ou service | Informations à confirmer | Vérification |
|---|---|---|
| Alimentation électrique | Tension, fréquence, phases, charge, protection et emplacement de connexion | Dessins électriques approuvés et inspection qualifiée |
| Mise à la terre de protection | Dispositions de mise à la terre et de liaison requises | Dossiers de tests et d’inspections électriques |
| Air comprimé | Pression, débit, qualité et point de raccordement, si nécessaire | Spécifications du fournisseur et mesures du site |
| Énergie de chauffage | Méthode de chauffage, source d’énergie, capacité et dispositions de sécurité | Spécification de l'équipement et examen technique local |
| Échappement et ventilation | Dispositions requises pour l'extraction, l'air d'appoint et l'évacuation | Conception de ventilation approuvée et contrôles fonctionnels |
| Eau et drainage | Exigences applicables en matière de nettoyage, de drainage et de gestion des déchets | Plan d’hygiène approuvé et inspection du site |
| Interfaces de contrôle | Exigences en matière de signaux, de verrouillages, d'isolation et d'intégration | Dessins d'interface et plan de test convenu |
Les valeurs de ce calendrier doivent être renseignées à partir de la configuration réelle de l'équipement HG et des documents de projet. Il ne s’agit pas de spécifications universelles pour les lignes de production de chips fabriquées.
4. Installation mécanique et interfaces de chaîne de traitement
L'installation mécanique est l'étape à laquelle la conception approuvée devient un système de production physique. L'objectif n'est pas simplement de positionner chaque machine, mais de garantir que les machines, les structures de support, les convoyeurs, les connexions aux services publics et les interfaces de contrôle fonctionnent ensemble comme prévu.
4.1 Positionnement, mise à niveau et alignement
Avant de positionner l'équipement, l'équipe d'installation doit identifier les points de référence convenus et confirmer les conditions du sol.
L'équipe doit ensuite suivre les instructions du fabricant pour le placement, le support, la mise à niveau, l'ancrage et l'alignement, le cas échéant.
Ces activités sont importantes car les modules d'équipement peuvent devoir être connectés à des convoyeurs, des points de transfert, des canalisations ou d'autres machines adjacents. Si la position d'installation diffère de la disposition approuvée, les connexions peuvent ne pas s'aligner correctement.
Les conséquences potentielles comprennent :
-
Difficulté à connecter les modules adjacents.
-
Charges involontaires sur les structures de connexion ou la tuyauterie.
-
Problèmes de suivi ou de transfert de la courroie.
-
Augmentation des vibrations ou de l'usure mécanique là où l'alignement est affecté.
-
Retravailler avant que la ligne puisse être testée.
Les tolérances d’alignement et les exigences de mise à niveau doivent être obtenues à partir des dessins et manuels d’installation applicables. N'appliquez pas une tolérance supposée à chaque machine.
Méthode de vérification : enregistrez la position réelle de l'équipement, vérifiez l'alignement par rapport aux points de référence approuvés et documentez tout écart avant de procéder aux connexions dépendantes.
4.2 Coordination de la hauteur du convoyeur et du point de transfert
Les convoyeurs sont souvent traités comme des composants relativement simples, mais ils constituent des interfaces de processus critiques.
Dans une ligne de chips fabriquées, le produit passe par plusieurs opérations dans une séquence définie. Le transfert entre le formage, la friture, le refroidissement, l'assaisonnement et la manutention en aval doit être compatible avec la conception de l'équipement.
L’examen de l’installation doit établir :
-
Élévations d’alimentation et de décharge.
-
Largeur du convoyeur et sens de déplacement.
-
Géométrie du point de transfert.
-
Exigences de manipulation des produits à chaque interface.
-
Dispositions de conduite et de contrôle de vitesse.
-
Accès pour le nettoyage et l'entretien.
-
Toute communication requise entre les machines adjacentes.
Les conséquences d'une interface mal adaptée dépendent du produit et de l'équipement. Ils peuvent inclure une accumulation de produit, un transfert interrompu, des dommages aux pièces formées, un chargement inégal ou une manipulation manuelle excessive.
L'interface correcte ne peut pas être déterminée à partir d'un seul plan d'ensemble si les détails de connexion pertinents manquent.
Méthode de vérification : examinez les dessins de l'interface avant la livraison, puis inspectez les points de transfert physiques lors de l'installation. Confirmez que la connexion réelle correspond à la conception approuvée.
4.3 Interfaces mécaniques entre modules
Toutes les connexions entre machines ne sont pas une simple connexion de convoyeur.
Selon le projet, les interfaces peuvent impliquer des cadres de support, des canalisations de manutention d'huile, des conduits d'échappement, des conduits électriques, des conduites pneumatiques, des protections ou des plates-formes d'accès.
L'équipe de projet doit clarifier quels composants sont fournis par HG et lesquels doivent être fournis ou installés par le client ou l'entrepreneur local.
Par exemple, une machine peut inclure un ensemble de circulation d'huile interne tandis que les connexions de service externes sont à la portée du client. Si la limite n’est pas définie, chaque partie peut supposer que l’autre terminera les travaux.
Un registre d'interface mécanique peut aider à éviter ce problème.
| Interface | Questions à résoudre |
|---|---|
| Machine à machine | Qui fournit le convoyeur de connexion, le cadre ou l'ensemble de transfert ? |
| De l'équipement au bâtiment | Des supports, des ancrages ou des modifications structurelles sont-ils nécessaires ? |
| Système friteuse-utilitaire | Qui fournit la tuyauterie externe, l'isolation et les connexions de service ? |
| Équipement à épuiser | Quel raccordement est inclus et qui réalise les conduits ? |
| Système de contrôle de l'équipement | Qui fournit les câbles, les signaux et les travaux d'intégration ? |
| De l'équipement à l'emballage | La hauteur de déversement, le débit et les modes de fonctionnement sont-ils compatibles ? |
Chaque interface doit avoir un propriétaire nommé et un dessin ou une spécification écrite.
4.4 Commandes électriques, verrouillages et arrêts d'urgence
Une ligne contenant plusieurs machines nécessite une approche coordonnée en matière de sécurité et de contrôle.
Un verrouillage est un dispositif de contrôle qui empêche ou restreint une opération à moins qu'une condition définie ne soit remplie. Selon la conception de la machine, cela peut impliquer des protections, des portes d'accès, des séquences de fonctionnement ou une communication entre les modules d'équipement.
Les fonctions d'arrêt d'urgence doivent également être considérées comme faisant partie de l'installation complète. Les emplacements requis, la couverture, le comportement de réinitialisation et la relation entre les machines connectées dépendent de l'évaluation des risques liés à l'équipement, de la conception des contrôles et des réglementations applicables.
Le simple fait de connecter plusieurs machines à l’alimentation électrique ne garantit pas que leurs systèmes de contrôle fonctionnent en toute sécurité en tant que ligne intégrée.
L'équipe du projet doit confirmer :
-
Quelles fonctions de contrôle sont locales à chaque machine.
-
Quels signaux doivent être échangés entre les machines.
-
Comment les séquences de démarrage et d’arrêt sont coordonnées.
-
Comment des conditions anormales affectent les équipements en amont et en aval.
-
Quelles fonctions d'arrêt d'urgence et de protection s'appliquent.
-
Comment les fonctions de sécurité seront testées et documentées.
Méthode de vérification : utilisez les schémas électriques approuvés, la documentation de l'interface de contrôle et l'évaluation de la sécurité pour préparer un plan de test fonctionnel. Le personnel qualifié doit tester les fonctions de protection requises avant le fonctionnement normal de la production.
4.5 Pourquoi l'exploitation individuelle des machines ne suffit pas
Une machine peut fonctionner correctement seule alors que la chaîne de production complète ne parvient toujours pas à fonctionner comme prévu.
Considérons un problème d'interface hypothétique : la section de formage fonctionne à une vitesse stable et le convoyeur de la friteuse fonctionne correctement lors d'un test indépendant. Si leurs taux de transfert réels ou leurs positions d'interface sont incompatibles, la production continue peut quand même être interrompue.
Il s'agit d'un exemple d'ingénierie générale et non d'un cas client HG documenté.
Le même principe s’applique au refroidissement, à l’assaisonnement, à l’empilage et au conditionnement en aval. Chaque unité peut réussir son propre test fonctionnel tandis que le système global subit une accumulation, une famine, un transfert incohérent ou des arrêts répétés.
L'intégration des processus nécessite donc une vérification à deux niveaux :
-
Vérification de chaque machine : chaque machine fournie fonctionne conformément à ses exigences applicables.
-
Vérification de la ligne intégrée : les machines connectées échangent correctement les signaux de produit et de commande et fonctionnent ensemble dans les conditions de test convenues.
Une installation réussie doit répondre aux deux.
5. La liste de contrôle de préparation en usine
La liste de contrôle suivante peut être utilisée lors de la préparation du projet et de l’examen préalable à l’installation. Il s'agit d'un cadre d'ingénierie général ; la liste de contrôle finale doit être adaptée à la portée réelle de l'équipement.
| Article d'inspection | Pourquoi c'est important | Méthode de preuve ou de vérification | Partie responsable à confirmer |
|---|---|---|---|
| Disposition des équipements approuvée | Établit les positions et les interfaces des machines | Dessin de mise en page signé | Ingénieur projet client fournisseur |
| Dimensions réelles du bâtiment | Identifie les conflits avec les colonnes, les portes et les structures | Étude de site comparée aux dessins | Entrepreneur local du client |
| Accès à la livraison | Empêche l'équipement de rester coincé pendant le déchargement ou le mouvement | Voies d'accès mesurées et plan de manutention | Équipe d'installation client |
| Conditions du sol et du support | Assure un support et un positionnement adaptés | Inspection du site et évaluation structurelle, si nécessaire | Ingénieur structure client |
| Autorisations d'entretien | Permet l'entretien, l'inspection et le nettoyage | Examen de la mise en page par rapport à la documentation de service | Équipe de maintenance client fournisseur |
| Alimentation électrique | Assure la compatibilité avec les exigences de l’équipement | Dessins électriques et vérification du site | Electricien client fournisseur |
| Mise à la terre et protection | Prend en charge la sécurité électrique | Dossiers d'inspection et de test qualifiés | Client électricien responsable du personnel de sécurité |
| Air comprimé | Empêche toute perturbation des fonctions pneumatiques, si nécessaire | Vérification de la pression, du débit et de la qualité | Équipe des services publics des clients fournisseurs |
| Systèmes de chauffage et de carburant | Assure la compatibilité avec la configuration du processus sélectionné | Calendrier des services publics approuvé et examen de la sécurité | Fournisseur client entrepreneur en services publics |
| Échappement et ventilation | Répond à la chaleur, aux brouillards d’huile, aux odeurs et aux exigences environnementales applicables | Conception approuvée et vérification fonctionnelle | Fournisseur entrepreneur en ventilation client |
| Drainage et nettoyage | Prend en charge les exigences d’hygiène et d’entretien | Plan de nettoyage et inspection des lieux | Fournisseur d'équipe d'hygiène client |
| Interfaces de convoyeur et de transfert | Maintient le flux de produits entre les modules | Dessins d’interface et contrôle dimensionnel | Équipe d'installation du fournisseur |
| Interfaces électriques et de contrôle | Permet un fonctionnement coordonné | Schémas, liste de signaux et plan de test d'interface | Équipe d'automatisation des clients fournisseurs |
| Gardes et arrêts d'urgence | Prend en charge une installation et un fonctionnement sûrs | Évaluation des risques et tests fonctionnels documentés | Personnel de sécurité des clients du fournisseur |
| Connexions en aval | Évite les incompatibilités avec l'assaisonnement, la manipulation ou l'emballage | Spécifications d'interface convenues | Fournisseur client fournisseur d'équipement en aval |
| Outils d'installation et matériel de levage | Permet une manipulation sûre et efficace des équipements | Plan de levage et d'installation approuvé | Entrepreneur d'installation client |
| Documents de mise en service | Permet de réaliser des tests planifiés | Matériel d'essai et plan de test convenus | Equipe de production client fournisseur |
| Approbation de l'état de préparation | Empêche l'installation de se poursuivre en cas de problèmes critiques non résolus | Examen de préparation en usine signé | Représentant fournisseur chef de projet client |
Comment utiliser la liste de contrôle
Ne traitez pas chaque élément comme une simple question par oui ou par non. Un utilitaire peut exister mais être encore inadapté, et un plan d'implantation peut exister sans avoir été comparé au site actuel.
Pour chaque élément, enregistrez l'un des éléments suivants :
-
Prêt : les preuves ont été examinées et l'exigence est satisfaite.
-
Ouvert : le travail reste à faire ou les preuves sont incomplètes.
-
Sans objet : cette exigence ne s'applique pas à la configuration d'équipement convenue.
-
Point d’attente : un problème non résolu doit être résolu avant que l’activité d’installation ou de mise en service concernée ne se poursuive.
Un examen de l'état de préparation doit identifier la personne responsable, l'action corrective et les preuves requises pour clôturer chaque élément en suspens.
Une liste de contrôle signée n’est utile que lorsqu’elle reflète les conditions vérifiées du site.
6. Erreurs d'installation courantes et comment les éviter
Les risques suivants sont des risques généraux liés à l’installation d’équipements industriels. Il ne s’agit pas de réclamations concernant des échecs documentés des clients de HG.
6.1 Erreur 1 : Concevoir l'usine autour du seul encombrement de la machine
Ce qui ne va pas : la machine s'intègre dans le bâtiment, mais les opérateurs ne peuvent pas accéder aux composants importants, les portes de maintenance ne peuvent pas s'ouvrir complètement ou les équipements de levage ne peuvent pas atteindre les pièces nécessitant un entretien.
Pourquoi cela se produit : La planification de l'aménagement se concentre sur les principales dimensions de la machine plutôt que sur l'enveloppe complète d'installation et d'exploitation.
Conséquence potentielle : repositionnement, travaux de structure supplémentaires, maintenance difficile ou temps d'arrêt évitable.
Action préventive : examinez le plan d'aménagement général ainsi que les dégagements de service, les portes d'accès, les exigences de levage et l'étude du site avant de finaliser l'aménagement.
6.2 Erreur 2 : Préparer les services publics à partir d'estimations plutôt que de spécifications
Ce qui ne va pas : la capacité électrique, l'air comprimé, les services de chauffage ou les raccordements d'échappement ne sont pas adaptés à l'équipement fourni.
Pourquoi cela se produit : Le client s'appuie sur un équipement d'usine précédent, une machine similaire ou des hypothèses sur la consommation typique des services publics.
Conséquence potentielle : travaux électriques supplémentaires, modifications du système de distribution, tests retardés ou fonctionnement de l'équipement en dehors de ses conditions spécifiées.
Action préventive : demandez le calendrier des services publics et les dessins de connexion spécifiques au projet. Demandez à l'entrepreneur local responsable de vérifier le site par rapport à ces documents.
6.3 Erreur 3 : Traiter les connexions des machines comme interchangeables
Ce qui ne va pas : les points de transfert des convoyeurs, les connexions de tuyauterie, les structures de support ou les interfaces en aval ne correspondent pas.
Pourquoi cela se produit : L'équipe du projet suppose que les machines d'apparence similaire ont des interfaces identiques ou utilise des dessins préliminaires après que la conception a été modifiée.
Conséquence potentielle : reprise de la fabrication, adaptateurs supplémentaires, difficultés d'alignement ou flux de produit interrompu.
Action préventive : Utiliser les derniers dessins approuvés et maintenir un registre d'interface. Passez en revue toutes les modifications avec le fournisseur avant l’installation.
6.4 Erreur 4 : Ignorer l'environnement de la friteuse lors de la planification de l'usine
Ce qui ne va pas : les dispositifs d'évacuation, d'évacuation de la chaleur, de gestion de l'huile ou de nettoyage du bâtiment ne correspondent pas au système de friture réel.
Pourquoi cela se produit : La friteuse est traitée comme une machine isolée plutôt que comme un module de processus avec des services de support.
Conséquence potentielle : Conditions de travail inadaptées, difficultés de nettoyage, exigences environnementales non satisfaites ou retards de mise en service.
Action préventive : Confirmez la configuration de la friteuse et ses interfaces utilitaires, de ventilation, de manipulation d'huile et de nettoyage associées avec le fournisseur et des ingénieurs locaux qualifiés.
Les exigences spécifiques dépendent de la conception sélectionnée ; ils ne doivent pas être copiés à partir d’un autre système de friture.
6.5 Erreur 5 : Terminer l'installation mécanique sans revoir l'intégration du contrôle
Ce qui ne va pas : des machines individuelles fonctionnent, mais la ligne intégrée présente des séquences de fonctionnement incompatibles, des signaux manquants ou des verrouillages non résolus.
Pourquoi cela se produit : L'achèvement mécanique est considéré comme la preuve que la ligne entière est prête.
Conséquence potentielle : arrêts répétés, transfert de produit peu fiable, conditions de fonctionnement dangereuses ou travaux de mise en service supplémentaires.
Action préventive : convenez de l'architecture de contrôle, de la liste des signaux, de la logique de démarrage et d'arrêt et du plan de test fonctionnel avant que le câblage et l'intégration ne soient terminés.
6.6 Erreur 6 : Laisser les arrangements de nettoyage jusqu'après l'installation
Ce qui ne va pas : les canalisations, les points d'accès, les raccords de nettoyage ou les dispositifs de traitement des déchets sont difficiles à utiliser une fois l'équipement en place.
Pourquoi cela se produit : Le nettoyage est considéré comme un problème opérationnel plutôt que comme une exigence d’aménagement de l’usine.
Conséquence potentielle : mauvaise accessibilité, efforts de nettoyage accrus, problèmes de gestion de l'eau ou risques d'hygiène.
Action préventive : Examinez la méthode de nettoyage approuvée pour chaque composant concerné avant de finaliser l'aménagement. Confirmer les interfaces de drainage et de nettoyage avec l'équipe d'hygiène de l'usine.
6.7 Erreur 7 : Expédition du matériel avant que le site n'ait été vérifié
Ce qui ne va pas : l'équipement arrive alors que l'usine, les services publics, les voies d'accès ou les structures de support sont encore incomplets.
Pourquoi cela se produit : La date d'expédition devient la principale étape du projet, tandis que l'état de préparation est jugé par l'avancement de la construction plutôt que par les preuves.
Conséquence potentielle : stockage prolongé, manipulations répétées, interruption de l'installation et coûts de projet supplémentaires.
Action préventive : Organisez un examen formel de l'état de préparation avant l'expédition. Enregistrez les problèmes non résolus, les parties responsables, les dates de clôture et toutes les restrictions convenues avant la décision d'expédition.
La mesure préventive la plus efficace dans les sept scénarios est une coordination précoce appuyée par des documents approuvés et des conditions vérifiées sur le site.
7. Coordination de la responsabilité fournisseur-client
De nombreux problèmes d’installation ne sont pas causés par un défaut de machine ou un défaut de construction. Ils surviennent parce que la frontière entre le travail du fournisseur d'équipement et celui du client n'est pas clairement définie.
Un projet réussi nécessite une répartition convenue des responsabilités avant la livraison de l’équipement.
7.1 Définir qui fournit, installe et vérifie chaque interface
Une matrice de responsabilité spécifique au projet doit distinguer quatre activités :
-
Fourniture : qui fournit le composant ou le service ?
-
Installation : Qui l'installe et le connecte physiquement ?
-
Vérification : Qui vérifie qu'il répond aux exigences convenues ?
-
Approbation : Qui accepte formellement le résultat ?
Ces activités peuvent appartenir à différentes parties.
Par exemple, le fournisseur d'équipement peut fournir des dessins électriques, le client peut organiser l'installation électrique du site, un électricien qualifié peut effectuer les tests requis et le chef de projet du client peut approuver les travaux terminés.
La fourniture d'un plan ne signifie pas automatiquement que le fournisseur est responsable de l'installation de l'infrastructure de chantier correspondante.
7.2 Matrice de responsabilité recommandée
Ce qui suit est une allocation illustrative. L'arrangement final doit être convenu dans le contrat de projet et dans la portée technique.
| Activité | Fournisseur d'équipement | Client | Entrepreneur/spécialiste local |
|---|---|---|---|
| Disposition de l'équipement et dimensions de la machine fournie | Préparer et confirmer les informations sur l'équipement fourni | Examiner et approuver l'aménagement du site | Enquête sur le site d'assistance si nécessaire |
| État de préparation du site et conditions de construction | Fournir des exigences spécifiques à l’équipement | Coordonner et confirmer la préparation du site | Inspecter ou terminer les travaux de génie civil assignés |
| Spécifications utilitaires de l'équipement | Fournir les exigences techniques applicables | Examiner et coordonner les services du site | Concevoir ou installer des systèmes utilitaires assignés |
| Livraison et déchargement | Fournir les poids, les dimensions et les instructions de manipulation de l'équipement | Organiser l'accès au site et coordonner la livraison | Fournir des services de levage et de manutention convenus |
| Installation mécanique | Installer ou superviser comme convenu contractuellement | Assurer la coordination et le support du site | Terminer les travaux d'installation assignés |
| Intégration électrique et de contrôle | Fournir des schémas d'équipement et des informations d'interface définies | Coordonner l'ensemble du projet | Installer et tester le câblage et les services attribués au site |
| Sécurité et gardiennage | Fournir la documentation spécifique à l'équipement et les composants de protection fournis | Coordonner les procédures de sécurité et d'exploitation du site | Effectuer les travaux de sécurité du site assignés |
| Mise en service | Effectuer ou prendre en charge des tests de machines et de processus convenus | Fournir les services publics, le personnel et le matériel d'essai convenu | Prise en charge des tests de site requis |
| Acceptation définitive | Démontrer les fonctions convenues de l’équipement | Examiner les résultats et les accepter formellement conformément au contrat | Fournir des enregistrements pour les travaux relevant de son champ d'application |
Une matrice claire réduit l'incertitude concernant la tuyauterie externe, les conduits, le routage des câbles, les fondations, les convoyeurs de connexion et autres interfaces qui peuvent ne pas être incluses dans la fourniture de l'équipement.
7.3 Effectuer un examen formel avant l'installation
Avant l'arrivée de l'équipement, organisez un examen conjoint impliquant le projet ou le représentant technique du fournisseur, le chef de projet du client et les entrepreneurs locaux concernés.
L'examen devrait confirmer :
-
La configuration et la disposition actuelles de l'équipement approuvé.
-
L’état d’achèvement des travaux de génie civil et d’accès aux équipements.
-
L’état de préparation des services publics électriques et autres requis.
-
L'état des interfaces mécaniques et en aval.
-
Les responsabilités convenues pour les éléments non résolus.
-
La séquence d'installation et de mise en service prévue.
-
Les documents et tests nécessaires à la réception.
Chaque problème non résolu doit avoir un propriétaire nommé et une condition de clôture définie.
La réunion doit produire un compte rendu écrit, et pas seulement un accord verbal.
8. Quand une usine est-elle prête à être mise en service ?
Une usine n’est pas prête à être mise en service simplement parce que toutes les machines sont arrivées ou ont été positionnées sur le sol.
La mise en service ne doit commencer que lorsque les conditions préalables à la phase de test prévue sont remplies.
Les conditions préalables requises dépendent de la configuration de l'équipement, du type de test, des exigences de sécurité applicables et de la portée du projet convenue.
8.1 Comprendre les quatre étapes
Étape 1 — Achèvement de l'installation
L'équipement a été positionné, assemblé, connecté et inspecté conformément aux exigences d'installation applicables. Les défauts persistants et les travaux incomplets sont enregistrés.
Étape 2 — Tests à sec
Les machines et mécanismes concernés sont testés sans produit, en utilisant la procédure de test approuvée. L'équipe vérifie les fonctions, les mouvements, les commandes, les dispositifs de protection et les verrouillages applicables.
Étape 3 — Tests de ligne intégrée
Les équipements connectés sont testés ensemble pour vérifier les interfaces de transfert, les séquences de fonctionnement, la communication de contrôle et les réponses coordonnées aux conditions de fonctionnement définies.
Étape 4 — Production d'essais de produits
La ligne traite les matériaux convenus dans des conditions définies. L'équipe évalue la qualité du produit, la stabilité du processus et les critères de performance contractuels applicables à l'essai.
Ces étapes peuvent se chevaucher ou être organisées différemment dans un contrat particulier, mais la distinction entre la réalisation mécanique, les tests fonctionnels, l'exploitation intégrée et les essais de produits doit rester claire.
8.2 Vérifier les prérequis pour chaque étape
Avant les tests à sec
Confirmez que les travaux d'installation concernés sont terminés, que les services publics requis sont disponibles, que les contrôles électriques et mécaniques ont été effectués et que l'équipement peut être testé en toute sécurité.
Avant les tests de ligne intégrée
Confirmez que les machines individuelles ont réussi les tests applicables, que les interfaces ont été vérifiées, que les signaux de commande sont correctement connectés et que les verrouillages et les fonctions d'arrêt d'urgence convenus ont été vérifiés.
Avant les essais de produits
Confirmez que l'équipement peut fonctionner en toute sécurité avec le produit, que les exigences pertinentes en matière de nettoyage et d'hygiène ont été satisfaites, que les services publics sont stables et que les matières premières et les procédures d'essai convenues sont disponibles.
Pour les croustilles fabriquées, les essais de produits peuvent nécessiter la coordination des opérations de préparation de la pâte, de laminage, de formage, de friture, de refroidissement et d'assaisonnement, selon la configuration fournie. L'acceptation du produit doit être basée sur des conditions d'essai convenues et des critères mesurables plutôt que sur une déclaration générale indiquant que la machine est en marche.
8.3 La mise en service peut-elle commencer si un utilitaire ou une interface n'est pas prêt ?
Cela dépend de l'exigence manquante et du test proposé.
Une inspection spécifique à la machine ou un test limité peut être possible alors que des travaux non liés restent incomplets. Cependant, l'équipe ne doit pas contourner les mesures de sécurité requises ni effectuer un test qui dépend d'un service indisponible ou non vérifié.
Par exemple, un test de ligne intégrée ne peut pas vérifier de manière significative la séquence de fonctionnement prévue s'il manque une connexion en aval ou une interface de contrôle nécessaire. Un essai de chauffage ou de friture ne doit pas avoir lieu sans les conditions de sécurité applicables du système de chauffage et les services requis.
Le plan de mise en service doit identifier les points d'arrêt et indiquer quelles activités sont autorisées, lesquelles sont restreintes et celles qui ne peuvent pas avoir lieu tant que le problème concerné n'est pas résolu.
8.4 Acceptation de l'installation versus acceptation de la production
L'acceptation de l'installation et l'acceptation de la production sont des décisions différentes.
L'acceptation de l'installation concerne généralement si l'équipement a été installé et complété conformément à la portée convenue et aux exigences applicables.
L'acceptation de la production concerne la question de savoir si le système répond aux critères convenus de fonctionnalité et de performance du processus dans les conditions de test spécifiées.
Selon le contrat, ces critères peuvent concerner le rendement, les caractéristiques du produit, la stabilité de fonctionnement ou d'autres exigences définies. Les critères exacts, les méthodes de mesure et les conditions d'essai autorisées doivent être convenus à l'avance.
Un rapport de mise en service documenté doit enregistrer les résultats des tests, les problèmes en suspens, les actions correctives et les parties responsables de l'approbation.
Foire aux questions
1. Quelles informations doivent être confirmées avant l’expédition d’une ligne de production de chips fabriquées ?
Confirmez la configuration approuvée de l'équipement, la disposition, les dimensions et poids d'expédition, le calendrier des services publics, les exigences d'installation, les interfaces mécaniques et électriques, l'accès à la livraison et la matrice de responsabilité. Le client et le fournisseur doivent également se mettre d’accord sur les conditions préalables à la mise en service et sur la gestion de tout problème en suspens sur le site.
2. Comment une usine peut-elle vérifier les exigences en matière d’électricité et de services publics ?
Demandez le calendrier des services publics spécifique au projet et les dessins électriques, mécaniques et d'interface pertinents auprès du fournisseur d'équipement. Faire comparer ces documents par des spécialistes locaux qualifiés avec l'infrastructure réelle du chantier et vérifier les caractéristiques d'alimentation et les conditions de raccordement requises.
Ne vous fiez pas aux valeurs industrielles génériques ou aux spécifications d'un autre modèle de machine.
3. Pourquoi les dégagements d'installation doivent-ils suivre le tracé approuvé ?
Les dégagements fournissent l'espace requis pour l'installation, le fonctionnement, le nettoyage, l'inspection, la maintenance et le retrait des composants. Une machine peut s'intégrer physiquement dans un bâtiment tout en étant inaccessible pour l'entretien. L'aménagement approuvé doit donc tenir compte de l'enveloppe complète d'exploitation et de maintenance, et pas seulement de l'empreinte au sol de la machine.
4. La mise en service peut-elle commencer avant que chaque utilitaire et interface ne soit prêt ?
Certaines inspections limitées ou tests spécifiques à la machine peuvent être possibles s'ils sont couverts par le plan de test approuvé et peuvent être effectués en toute sécurité. Les tests qui dépendent d'utilitaires manquants, de connexions incomplètes ou de fonctions de sécurité non vérifiées doivent attendre que leurs conditions préalables soient satisfaites.
5. Quelles informations un client doit-il demander au fournisseur ?
Au minimum, demandez la disposition approuvée, les dimensions et poids de l'équipement, les instructions d'installation, le calendrier des services publics, les dessins électriques, les spécifications d'interface, les exigences de maintenance, la documentation de sécurité applicable et le plan de mise en service. Les documents supplémentaires dépendent de la configuration de l'équipement et de la portée du projet.
6. Chaque ligne de croustilles fabriquées nécessite-t-elle les mêmes dispositions en matière de fondation, d'échappement et de drainage ?
Non. Ces exigences dépendent de la conception de la machine, de la configuration du chauffage, de la méthode de nettoyage, des charges structurelles, des conditions du site et des réglementations locales. Le fournisseur doit fournir des exigences spécifiques à l'équipement, tandis que des ingénieurs locaux qualifiés déterminent et vérifient les dispositions appropriées en matière de bâtiment et de services publics.
7. Comment un client peut-il déterminer si l’usine est prête à être installée ?
Effectuer un examen documenté de l'état de préparation en usine par rapport aux documents de projet approuvés. Vérifiez les dimensions du site, l'accès à l'équipement, les conditions du sol et du support, les services publics requis, les interfaces mécaniques, les dispositions de sécurité et les dispositions de nettoyage. Attribuez un propriétaire et une exigence de fermeture à chaque élément non résolu avant d’autoriser l’activité d’installation correspondante.
Conclusion : la préparation en usine fait partie de l'ingénierie des procédés
Préparer une usine pour une ligne de production de chips de pomme de terre fabriquées est une partie essentielle du processus d'ingénierie. Il relie la conception des équipements à l'infrastructure du bâtiment, aux systèmes utilitaires, à l'installation mécanique, aux contrôles, à la sécurité et aux exigences de production.
L’approche la plus efficace consiste à identifier et vérifier les interfaces avant la livraison de l’équipement. Un agencement approuvé, un calendrier de services publics spécifique au projet, des responsabilités clairement réparties et un examen de préparation documenté donnent au fournisseur et au client une base commune pour l'installation et la mise en service.
L’objectif ultime n’est pas simplement d’installer chaque machine. Il s'agit d'établir les conditions nécessaires pour que la chaîne de production complète fonctionne en toute sécurité, s'intègre de manière fiable et réponde aux exigences de production convenues.
HG aide les fabricants de produits alimentaires à planifier des solutions de production de chips fabriquées en fonction de la configuration de leurs équipements et des exigences de leur projet. Discutez de votre capacité de production proposée, de l'aménagement de l'usine et des conditions d'installation avec notre équipe avant la livraison de l'équipement afin que les interfaces pertinentes puissent être examinées et confirmées.
Site Internet : https://www.hg-machine.com/
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.