 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Ligne de production de chips de pommes de terre fraîches et naturelles : de la pomme de terre crue aux chips en sachet
Content
- 1.Pourquoi la sélection de pommes de terre crues détermine le succès de votre gamme
- 2.Le processus complet s'étend de la pomme de terre crue aux chips en sachet
- 3.Précision du tranchage et pourquoi la cohérence de l'épaisseur est importante
- 4.Choix du système de friture et leur impact sur le produit final
- 5.Adapter la capacité de la ligne à la taille de votre entreprise
- 6.Réduire les coûts des déchets et du pétrole sur une ligne courante
- 7.Des contrôles de qualité qui valent la peine d'être effectués à chaque quart de travail
Les chips de pommes de terre restent l’une des catégories de collations les plus rentables au monde, mais la différence entre une ligne qui rapporte de l’argent et une ligne qui en perd se résume généralement à des décisions prises bien avant que le premier sac ne soit scellé. Ce guide explique ce qui compte réellement lors de la construction ou de la modernisation d'une ligne de production de chips de pommes de terre fraîchement coupées et de style naturel — de la sélection des pommes de terre crues à la détection des problèmes de qualité avant qu'elles ne quittent l'usine.
1.Pourquoi la sélection de pommes de terre crues détermine le succès de votre gamme
Aucun bon équipement ne peut réparer un mauvais lot de pommes de terre. La sélection des matières premières est la plus grande variable de la qualité des chips et commence par trois propriétés : la teneur en matière sèche, le niveau de sucre et l'uniformité de la taille des tubercules.
- Matière sèche (teneur en amidon) : Les pommes de terre contenant 20–24 % de matière sèche sont plus croustillantes et absorbent moins d’huile. Les pommes de terre à faible teneur en matière sèche produisent des chips molles et grasses, quel que soit le réglage de la friteuse.
- Réduire les niveaux de sucre : Une teneur élevée en sucre provoque des chips foncées et amères en raison de la réaction de Maillard lors de la friture. Des variétés comme Atlantic, Lady Rosetta ou Shepody sont populaires précisément parce qu'elles contiennent de faibles niveaux de sucre après stockage.
- Température de stockage : Les pommes de terre stockées à une température inférieure à 7°C subissent un « édulcoration à froid », où l’amidon se transforme en sucre. Les pommes de terre de qualité chips doivent généralement être conservées entre 8–12°C, et non entre les températures de stockage au froid standard utilisées pour les pommes de terre de table.
- Uniformité de taille et de forme : Les tubercules ronds à ovales d'un diamètre constant réduisent les déchets de tranchage et donnent des formes de copeaux plus uniformes, ce qui est important à la fois pour le rendement et l'attrait visuel sur l'étagère.
Une ligne exploitant des pommes de terre bien sélectionnées aura systématiquement besoin de moins de retouches, de moins de remplacement d'huile et de moins de lots déclassés — la décision relative aux matières premières est rentabilisée à chaque étape en aval.
2.Le processus complet s'étend de la pomme de terre crue aux chips en sachet
Une coupe fraîche standard, ligne de chips de pommes de terre naturelles suit cette séquence :
- Réception et stockage – Les pommes de terre sont conservées dans des bacs de séchage/stockage à température et humidité contrôlées pour stabiliser la teneur en sucre avant transformation.
- Lavage et enlèvement des pierres – Une laveuse à tambour rotatif ou une laveuse à bulles élimine la saleté et un destoner sépare les roches et les débris qui pourraient endommager les lames de tranchage.
- Peeling – Les éplucheurs à rouleaux abrasifs ou les éplucheurs à vapeur enlèvent les peaux. Le pelage à la vapeur est plus doux et réduit la consommation d'eau, bien que le pelage abrasif soit plus courant pour les lignes sensibles aux coûts.
- Inspection et coupe – Les ouvriers ou les trieurs optiques retirent les pommes de terre présentant des taches vertes, des pousses ou des défauts et coupent les yeux.
- Tranchage – Les trancheuses centrifuges ou à gravité coupent les pommes de terre en rondelles uniformes, généralement de 1,2–2,0 mm d'épaisseur.
- Rinçage / lavage de l'amidon – Les pommes de terre tranchées passent dans un réservoir de rinçage pour éliminer l'amidon de surface, ce qui empêche les tranches de coller ensemble et réduit la décoloration de l'huile pendant la friture.
- Blanchiment (facultatif) – Certaines lignes de style naturel sautent le blanchiment pour préserver une texture et une saveur plus « crues » ; d'autres utilisent un bref blanchiment à l'eau chaude pour contrôler le sucre et fixer la couleur.
- Déshydratation – Des tamis vibrants ou des séchoirs à couteaux à air éliminent l'humidité de surface avant la friture, ce qui est essentiel pour la durée de vie de l'huile et la sécurité de la friture.
- Friture – Les friteuses continues cuisent les tranches, généralement à 165–185°C, le temps de friture étant ajusté à l'épaisseur de la tranche et à la teneur en humidité souhaitée.
- Déshuilage – Les tamis centrifuges de déshuilage ou vibrants éliminent l'excès d'huile de surface immédiatement après la friture.
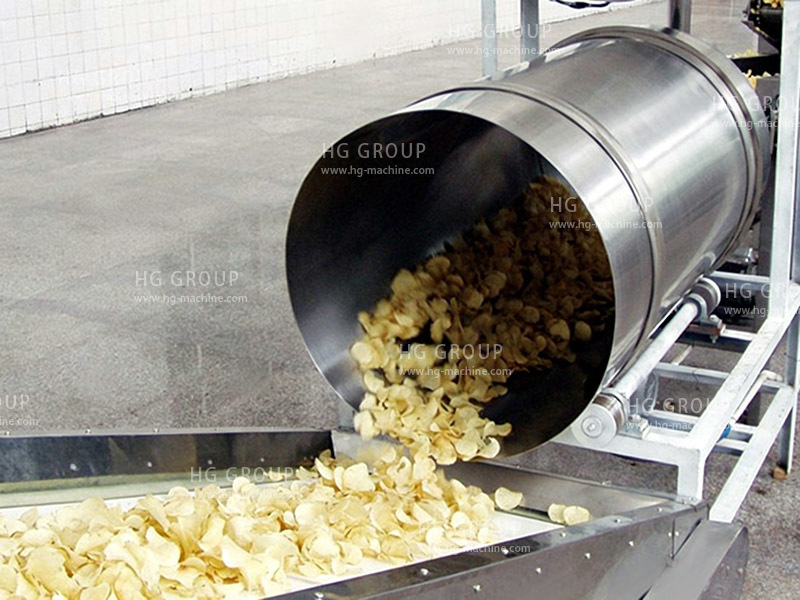
- Assaisonnement – Un tambour d'assaisonnement rotatif applique du sel ou des poudres aromatiques pendant que les chips sont encore suffisamment chaudes pour que l'assaisonnement adhère.
- Refroidissement – Les chips sont refroidies à température ambiante avant l'emballage pour éviter la condensation à l'intérieur du sac.
- Inspection et détection de métaux – Les trieurs optiques et les détecteurs de métaux éliminent les puces brûlées, cassées ou contaminées.
- Pesage et ensachage – Les peseuses multitêtes et les machines verticales de formage-remplissage-scellage (VFFS) répartissent et scellent les sacs, souvent sous rinçage à l'azote pour prolonger leur durée de conservation.
Chaque étape alimente directement la suivante, de sorte qu'un goulot d'étranglement ou un manque de qualité au début de la ligne se produit au moment où le produit atteint l'ensacheuse.
3.Précision du tranchage et pourquoi la cohérence de l'épaisseur est importante
Le tranchage est l'endroit où la qualité des copeaux fraîchement coupés est en grande partie décidée, et la cohérence de l'épaisseur est la mesure qui compte le plus.
Une variation uniforme ±0,2 mm sur un lot crée une friture inégale : les tranches plus fines brûlent tandis que les plus épaisses restent insuffisamment cuites pendant le même temps de séjour à la friteuse. Cela produit un lot mixte qui doit être trié manuellement ou, pire, est expédié et génère des plaintes de clients.
Facteurs clés de la précision du tranchage :
- Tranchant de la lame et calendrier d'entretien – Les lames émoussées se déchirent plutôt que de couper, créant des bords rugueux qui fritent de manière inégale et absorbent plus d'huile. La plupart des opérations planifient le remplacement ou l'affûtage de la lame toutes les 4–8 heures de fonctionnement continu, en fonction du débit.
- Contrôle du débit d'alimentation – Les trancheuses centrifuges doivent maintenir une alimentation stable en pommes de terre ; les surtensions provoquent une coupe des tranches en biais ou de manière inégale.
- Lames froissées ou à coupe droite – Les copeaux froissés ont une plus grande surface, ce qui affecte à la fois le temps de friture et l'adhérence de l'assaisonnement. Le choix des lames doit donc correspondre aux spécifications du produit cible, et pas seulement à l'esthétique.
- Réglage de l'épaisseur des tranches – Recherchez des trancheuses avec réglage de l'épaisseur sans outil ou numérique, car les gammes de produits qui exécutent plusieurs références (régulières ou épaisses) nécessitent un changement rapide sans arrêter la gamme pour des réinitialisations mécaniques prolongées.
Investir dans une trancheuse avec un contrôle strict des tolérances est généralement rentable grâce à une réduction du gaspillage d'énergie de la friteuse et à moins de lots déclassés — c'est un article de gamme plus petit que la friteuse, mais cela affecte de manière disproportionnée la cohérence du produit fini.
4.Choix du système de friture et leur impact sur le produit final
La friteuse est le composant le plus coûteux en capital et le plus coûteux en exploitation de la plupart des lignes de puces, et le type sélectionné façonne à la fois le caractère du produit et l'économie en cours.
Les friteuses par lots conviennent à la production de chips de petit à moyen volume ou de style artisanal/bouilloire. Ils permettent un meilleur contrôle manuel du temps de friture et sont souvent utilisés pour un positionnement « naturel » ou « cuit à la bouilloire », où un brunissement inégal et des coupes plus épaisses font partie de l'identité du produit.
Les friteuses continues sont la norme pour les lignes à volume plus élevé. Les copeaux se déplacent dans l’huile sur un convoyeur à mailles, ce qui permet un temps de friture constant tout au long du lot. Les sous-types comprennent :
- Friteuses continues standard – friture simple au bain d'huile, plus courante pour les chips classiques coupées en fines tranches.
- Friteuses sous vide – friture à basse température sous pression réduite, ce qui produit une couleur plus claire, moins d'absorption d'huile et est souvent utilisé pour les lignes de chips « plus saines » ou de fruits/légumes.
- Friteuses centrifuges / à faible teneur en huile – intègrent une étape de filage à l'huile pour réduire la teneur finale en huile, populaire pour les chips commercialisées sur une allégation à faible teneur en matières grasses.
Autres facteurs du système de friture qui méritent d’être évalués :
- Méthode de chauffage – Les systèmes de chauffage à feu direct, indirect (échangeur de chaleur) ou à huile thermique ont chacun des caractéristiques d'efficacité énergétique et de contrôle de la température différentes ; les systèmes indirects et à huile thermique donnent généralement une friture plus uniforme et contrôlable.
- Intégration de la filtration de l’huile – Les friteuses avec filtration d’huile continue ou semi-continue prolongent considérablement la durée de vie de l’huile et réduisent l’accumulation de fines particules qui noircissent l’huile et raccourcissent sa durée de vie utilisable.
- Contrôle automatique de la température/PID – Un contrôle précis de la température réduit la variation de couleur d'un lot à l'autre, ce qui est important à la fois pour la cohérence de la qualité et pour respecter les directives de réduction de l'acrylamide auxquelles les régulateurs de plusieurs marchés font désormais référence pour les produits à base de pommes de terre frites.
Le choix de la friteuse doit être fait en fonction du positionnement du produit cible en premier (style bouilloire naturelle vs. coupe fine classique vs. huile réduite), et en fonction du volume en second — la friteuse de mauvaise taille pour votre débit soit bloque la ligne, soit fonctionne de manière inefficace en dessous de sa capacité.
5.Adapter la capacité de la ligne à la taille de votre entreprise
Acheter plus de capacité que ce dont une entreprise a besoin immobilise le capital et laisse les équipements fonctionner bien en dessous de leur plage de fonctionnement efficace ; acheter trop peu oblige à une mise à niveau précoce coûteuse. Niveaux de capacité approximatifs couramment observés dans l’industrie :
- Petite échelle/pilote : 50–150 kg/h de copeaux finis — adaptés à une seule marque de vente au détail, à des opérations de la ferme à l'étagère ou à une entreprise validant toujours l'adéquation produit-marché.
- Petit commerce : 150–500 kg/h — typique des marques régionales de snacks approvisionnant une zone de distribution définie.
- Milieu de gamme : 500 kg/h – 1,5 t/h — prend en charge la distribution multirégionale et les contrats de marque privée.
- Grandes opérations industrielles : 1,5 t/h et plus — nationales ou orientées vers l'exportation, exécutant généralement plusieurs lignes de friteuses parallèles plutôt qu'une seule friteuse plus grande, pour plus de redondance et de flexibilité entre les références.
Au-delà des chiffres bruts de débit, la planification des capacités doit tenir compte de :
- Variations saisonnières de la demande – Les ventes de collations augmentent souvent pendant les vacances ; une ligne dimensionnée uniquement pour la demande moyenne peut ne pas gérer la haute saison sans heures supplémentaires ou commandes manquées.
- Diversité des SKU – Plusieurs saveurs, coupes ou tailles de paquets réduisent le débit effectif en raison du temps de changement ; une ligne exécutant de nombreux SKU peut devoir être dimensionnée au-dessus des exigences de production brute pour tenir compte des pertes de changement.
- Piste de croissance – La conception de lignes modulaires (équipement dimensionné pour permettre une deuxième friteuse parallèle ou une voie d'ensachage supplémentaire ultérieurement) est généralement une meilleure décision d'investissement que le renforcement excessif des capacités dès le départ, en particulier pour les marques plus récentes.
6.Réduire les coûts des déchets et du pétrole sur une ligne courante
Le pétrole représente généralement le coût d’intrants récurrent le plus élevé après les pommes de terre crues, et la réduction des déchets sur toute la ligne entraîne des économies significatives sur un an d’exploitation.
- Filtration de l'huile et gestion du renouvellement – La filtration continue élimine les particules fines et les acides gras libres qui accélèrent la dégradation de l'huile. Surveiller régulièrement la qualité de l’huile (couleur, taux d’acides gras libres, comportement de la mousse) plutôt que de remplacer l’huile selon un calendrier fixe évite à la fois le déversement prématuré et l’huile surutilisée et dégradée.
- Stratégie de recharge ou de remplacement complet – De nombreuses opérations efficaces font le plein d'huile en continu plutôt que de la vidanger et de la remplacer complètement, ce qui maintient la qualité de l'huile stable et réduit la consommation totale d'huile par kilogramme de copeaux produits.
- Efficacité de l'étape de déshuilage – Un déshuilateur centrifuge ou vibrant correctement réglé immédiatement après la friture élimine l'huile de surface avant qu'elle ne s'imprègne davantage dans la puce, réduisant directement l'huile effectuée dans le produit fini (et donc l'huile consommée par lot).
- Suivi du rendement pomme de terre/copeaux – La perte d'épluchage, la perte de parage et le taux de copeaux cassés doivent être suivis par décalage. Un éplucheur fonctionnant de manière trop agressive ou une trancheuse produisant des fines excédentaires peuvent éroder discrètement le rendement de plusieurs points de pourcentage sans point de défaillance unique évident.
- Récupération d’eau et d’énergie – Les échangeurs de chaleur sur les friteuses et le recyclage de l’eau dans les étapes de lavage/rinçage réduisent les coûts des services publics qui évoluent directement avec le volume de production.
- Récupération des copeaux cassés et des fines – Les fines et les copeaux cassés peuvent souvent être redirigés vers des produits secondaires (poussière de copeaux pour les bases d'assaisonnement, ou reconditionnés sous forme de SKU de qualité inférieure) plutôt que vers des déchets purs.
La réduction des déchets sur une ligne en marche est rarement une solution radicale — il s'agit généralement de l'effet cumulatif du suivi du rendement à chaque étape et de la correction de petites inefficacités avant qu'elles ne deviennent des coûts fixes intégrés à l'opération.
7.Des contrôles de qualité qui valent la peine d'être effectués à chaque quart de travail
Un contrôle qualité cohérent au niveau du quart de travail détecte les problèmes avant qu'ils ne se transforment en pertes par lots complets ou, pire, en plaintes adressées aux clients. Une liste de contrôle pratique des quarts de travail comprend :
- Contrôles ponctuels de la teneur en humidité – Les copeaux finis doivent se situer dans une plage d'humidité cible (généralement autour de 1,5–2 %) ; l'humidité dérivant en dehors des spécifications signale un problème de température ou de synchronisation de la friteuse.
- Lectures de qualité de l'huile – Le niveau et la couleur des acides gras libres doivent être vérifiés à intervalles définis, et pas seulement lorsque l'huile noircit visiblement.
- Échantillonnage de l'épaisseur de la tranche – Le retrait des échantillons de la sortie de la trancheuse confirme que la lame maintient la tolérance tout au long du décalage, et pas seulement au démarrage.
- Cohérence couleur/brunissement – Les données visuelles ou optiques du trieur comparant la couleur des copeaux à une norme de référence permettent de détecter précocement la dérive de température de la friteuse.
- Taux d'application de sel/assaisonnement – Les fûts d'assaisonnement doivent être vérifiés pour vérifier leur poids d'application constant par lot ; un sous-assaisonnement ou un surassaisonnement est un défaut de qualité courant et facilement corrigé.
- Contrôles des détecteurs de métaux et des matières étrangères – L'étalonnage des détecteurs de métaux doit être vérifié au début de chaque quart de travail à l'aide d'éprouvettes, conformément au protocole standard de sécurité alimentaire.
- Intégrité des joints des sacs – Des tests aléatoires de résistance des joints ou d'étanchéité sur les sacs finis protègent la durée de conservation et empêchent les retours de joints cassés.
- Conformité du poids – Des contrôles aléatoires du poids par rapport à l'objectif de la peseuse multitête garantissent que les colis répondent aux exigences de poids net déclarées.
L'exécution de ces contrôles sous forme de routine de travail permanent — plutôt que uniquement lors d'audits formels— est ce qui distingue les lignes ayant une réputation stable de cohérence des lignes qui subissent des plaintes périodiques en matière de qualité liées à une seule variable manquée.
Une ligne de production de chips de pommes de terre naturelles fraîchement coupées réussit ou rencontre des difficultés en fonction des décisions prises à chaque étape de cette chaîne, et non d'un seul équipement. Une sélection rigoureuse des pommes de terre crues, le contrôle de la tolérance au tranchage, l'adaptation du système de friteuse au positionnement du produit, la capacité de calibrage à la demande réelle et l'exécution de contrôles de qualité disciplinés au niveau des équipes déterminent ensemble si une ligne fournit une production cohérente et rentable — ou un flux de pertes évitables.
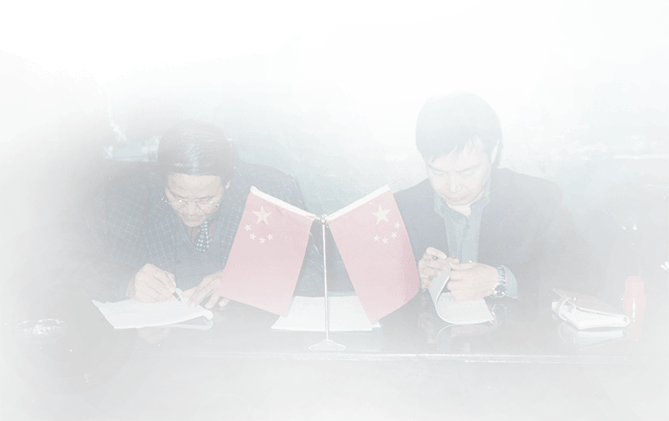
Un moment historique de signature des années 1970, lorsque le fondateur de HG a contribué à stimuler le développement de l'industrie alimentaire chinoise et a commencé à se développer sur les marchés internationaux.
Au cours des dernières décennies, nous avons participé à l’évolution de la production alimentaire automatisée — des usines locales aux projets clés en main mondiaux dans 100+ pays.
Cette expérience continue de façonner chaque ligne de production de mercure aujourd’hui.
Machines alimentaires mondiales et
Solutions d'usine clés en main

Construire des partenariats à long terme grâce à une croissance partagée et à une valeur industrielle.
Droits d'auteur © HG Industry Group Tous droits réservés
Machine alimentaire Machines de transformation des aliments de collation
L'utilisation non autorisée du contenu de ce site Web constitue une violation du droit d'auteur et peut entraîner des poursuites judiciaires.